Tóm tắt Kỹ thuật
- Không sử dụng chế độ điều khiển vector. Bắt buộc cài đặt biến tần ở chế độ V/F và bám sát nhãn mác thực tế của trục chính về điện áp, tần số định mức, tần số tối đa, RPM và số cực.
- Tuyệt đối không nối trực tiếp trục chính vào nguồn điện lưới AC. Động cơ trục chính ATC bắt buộc phải được điều khiển qua biến tần VFD tương thích.
- Chỉ kẹp cố định trục chính trong phạm vi vùng gá được đánh dấu laser, giữ khí nén khô và sạch bụi, và chỉ nhả dao khi trục chính đã dừng quay hoàn toàn.
- Lưu lượng nước làm mát, áp suất khí nén, thông số biến tần VFD và tín hiệu cảm biến phải được kiểm tra kỹ lưỡng trước chu kỳ gia công đầu tiên.
Tài liệu hướng dẫn sử dụng trục chính động cơ có hệ thống thay dao tự động (ATC) này dành cho các đơn vị chế tạo máy phay CNC, nhóm nâng cấp máy và kỹ sư bảo trì. Tài liệu hệ thống hóa các chỉ dẫn đưa máy vào vận hành từ hồ sơ kỹ thuật của nhà sản xuất thành quy trình gồm các yêu cầu an toàn, kiểm tra trước sử dụng, lắp đặt cơ khí, đấu nối điện, nhả dao bằng khí nén, thiết lập làm mát, cài đặt thông số biến tần (VFD) phù hợp, chạy rà theo từng bước, bảo trì và chẩn đoán sự cố. Hãy sử dụng tài liệu này cùng với bảng thông số được chứng nhận và khắc laser trên trục chính, cũng như tài liệu đi kèm biến tần.
Quy tắc an toàn nhanh
Tài liệu kỹ thuật nhấn mạnh 4 ranh giới an toàn then chốt. Vi phạm các quy tắc này là nguyên nhân hàng đầu dẫn đến cháy cuộn dây, hỏng vòng bi, kẹt ty rút dao và mất quyền lợi bảo hành:
Cảnh báo — Chế độ điều khiển: Chỉ sử dụng điều khiển V/F. Điều khiển vectơ hoặc các thiết lập hiệu năng vectơ của biến tần có thể làm cháy cuộn dây động cơ nếu cấu hình sai và có thể làm mất hiệu lực bảo hành.
Cảnh báo — Nguồn cấp điện: Động cơ trục chính thay dao tự động (ATC) bắt buộc phải được điều khiển qua biến tần (VFD) tương thích. Đấu nối trực tiếp vào lưới điện xoay chiều AC sẽ phá hủy cuộn dây động cơ ngay lập tức.
Không nhấn nút thay dao thủ công khi trục chính đang quay. Kích hoạt nhả dao bằng khí nén trong lúc quay sẽ làm kẹt ty kéo, hỏng các ngàm kẹp và phá hủy ổ bi trục chính.
Chú ý — An toàn điện: Công việc đấu nối dây điện phải do kỹ thuật viên có chuyên môn thực hiện. Luôn kiểm tra nhãn mác trục chính, các cực đầu ra của VFD, tiếp địa bảo vệ (PE) và khóa liên động an toàn trước khi đóng điện.
Kiểm tra trước khi lắp đặt
Hoàn thành các bước kiểm tra sau trước khi gắn trục chính lên khung máy. Nếu phát hiện sai lệch thông số, thiếu phụ kiện hoặc hư hại do vận chuyển, hãy dừng lại và xử lý triệt để:
Tình trạng bao bì và thân trục chính
Kiểm tra bao bì đóng gói và bề mặt ngoài của trục chính xem có vết va đập, móp giắc cắm, cong đầu nối khí nén hoặc trầy xước phần côn không. Bề mặt côn là chi tiết mài siêu chính xác; phải thao tác hết sức cẩn thận, tránh mọi va chạm cơ học.
Xác thực nhãn mác khắc laser
Đối chiếu nhãn khắc laser trên thân máy với đơn đặt hàng. Kiểm tra điện áp định mức, công suất, tần số định mức, tần số tối đa, tốc độ RPM định mức, số cực, dòng điện định mức và chế độ điều khiển so với cấu hình máy và biến tần VFD.
Phụ kiện và bu-lông siết
Kiểm tra tất cả phụ kiện được cung cấp, gồm tài liệu hướng dẫn, chứng nhận chất lượng, giắc nối điện tròn, đầu nối khí nén và các vít hoặc chi tiết cố định xi lanh nhìn thấy được. Xử lý mọi chi tiết lỏng hoặc thiếu trước khi bắt đầu lắp đặt.
Đọc nhãn mác trục chính trước khi cài đặt VFD
Các giá trị thông số biến tần cuối cùng phải được lấy trực tiếp từ nhãn mác vật lý của chính trục chính đang lắp. Bảng dưới đây giải thích từng thông số chi phối điều khiển như thế nào:
| Thông số trên nhãn | Hạng mục quyết định | Quy tắc cài đặt |
|---|---|---|
| Điện áp | Điện áp ra của VFD và phương thức đấu nối | |
| Công suất và dòng điện | Chọn cỡ VFD, tải tủ điện và ngưỡng bảo vệ quá dòng | Theo nhãn mác và khớp dòng định mức của biến tần với dòng động cơ. |
| Tần số định mức | Điểm tần số cơ sở cho đặc tính vận hành danh định | Cài theo nhãn trục chính, tuyệt đối không sao chép từ model máy khác. |
| Tần số tối đa và RPM | Giới hạn tốc độ trần và ngưỡng an toàn chạy thử | Cài đặt giá trị cực đại trên VFD theo nhãn mác và giới hạn cơ khí của máy. |
| Số cực | Công thức tính tốc độ và mô hình động cơ trong biến tần | Sử dụng đúng số cực được ghi trên bảng thông số của trục chính. |
| Chế độ điều khiển | Phương thức điều khiển truyền động của VFD | Bắt buộc dùng điều khiển V/F. Nghiêm cấm dùng điều khiển vector. |
| Công suất và dòng điện (Power & Current) | Chọn cỡ VFD, tải tủ điện và ngưỡng bảo vệ quá dòng | Theo nhãn mác và khớp dòng định mức của biến tần với dòng động cơ. |
| Tần số định mức (Rated Frequency) | Điểm tần số cơ sở cho đặc tính vận hành danh định | Cài theo nhãn trục chính, tuyệt đối không sao chép từ model máy khác. |
| Tần số tối đa và RPM (Max Frequency & RPM) | Giới hạn tốc độ trần và ngưỡng an toàn chạy thử | Cài đặt giá trị cực đại trên VFD theo nhãn mác và giới hạn cơ khí của máy. |
| Số cực (Pole Count) | Công thức tính tốc độ và mô hình động cơ trong biến tần | Sử dụng đúng số cực được ghi trên bảng thông số của trục chính. |
| Chế độ điều khiển (Control Mode) | Phương thức điều khiển truyền động của VFD | Bắt buộc dùng điều khiển V/F. Nghiêm cấm dùng điều khiển vector. |
Không bao giờ được sao chép bảng thông số của model trục chính khác mà không đối chiếu từng mục trên nhãn. Sai lệch tần số định mức hoặc điện áp có thể làm cháy cuộn dây động cơ chỉ trong vài phút vận hành.
Nguyên tắc lắp đặt cơ khí
Lắp đặt cơ khí không đúng sẽ làm biến dạng vỏ trục chính và tác động lên độ tải trước của ổ bi chính xác, gây rung động quá mức và hỏng ổ bi sớm ngay cả khi hệ thống điện được đấu nối đúng.
1. Chỉ kẹp trong phạm vi vùng quy định
Chỉ lắp trục chính trong vùng kẹp của bệ cố định được khắc laser hoặc chỉ định trên vỏ trục chính. Siết quá chặt hoặc kẹp ngoài vùng này sẽ làm biến dạng lỗ bên trong, ép các vòng ổ bi và gây tăng nhiệt mất kiểm soát nhanh chóng.
2. Bảo vệ lỗ côn và đầu mũi trục
Thao tác cẩn thận và bảo vệ các bề mặt chính xác khỏi va đập của dụng cụ và chất bẩn trong xưởng. Với lắp đặt nằm ngang, hãy nối hệ thống màn khí bảo vệ ở đầu côn để ngăn bụi cắt, phoi và sương chất lỏng xâm nhập vào ổ bi phía trước.
3. Duy trì môi trường xung quanh khô ráo, sạch sẽ
Lắp đặt trục chính cách xa vũng nước đọng, tia phun dung dịch cắt gọt trực tiếp và vật liệu dễ cháy. Đảm bảo khí nén cấp cho trục chính hoàn toàn khô, được lọc sạch dầu và bụi mịn.
4. Kiểm tra hành trình và khoảng không gian máy
Kiểm tra đường kính thân (ví dụ: 100 mm hoặc 125 mm), hành trình trục Z, khoảng hở đài dao, bán kính uốn xích dẫn cáp, ống nước làm mát và ống khí nén trên toàn bộ không gian làm việc trước khi siết chặt bu-lông cố định.
Sơ đồ kết nối điện, khí nén và làm mát
Xem lại sơ đồ kết nối tổng hợp này trước khi khởi động lần đầu. Nhãn mác thực tế, tài liệu biến tần và bản vẽ điện của máy sẽ quyết định các chân đấu nối và cài đặt cuối cùng:
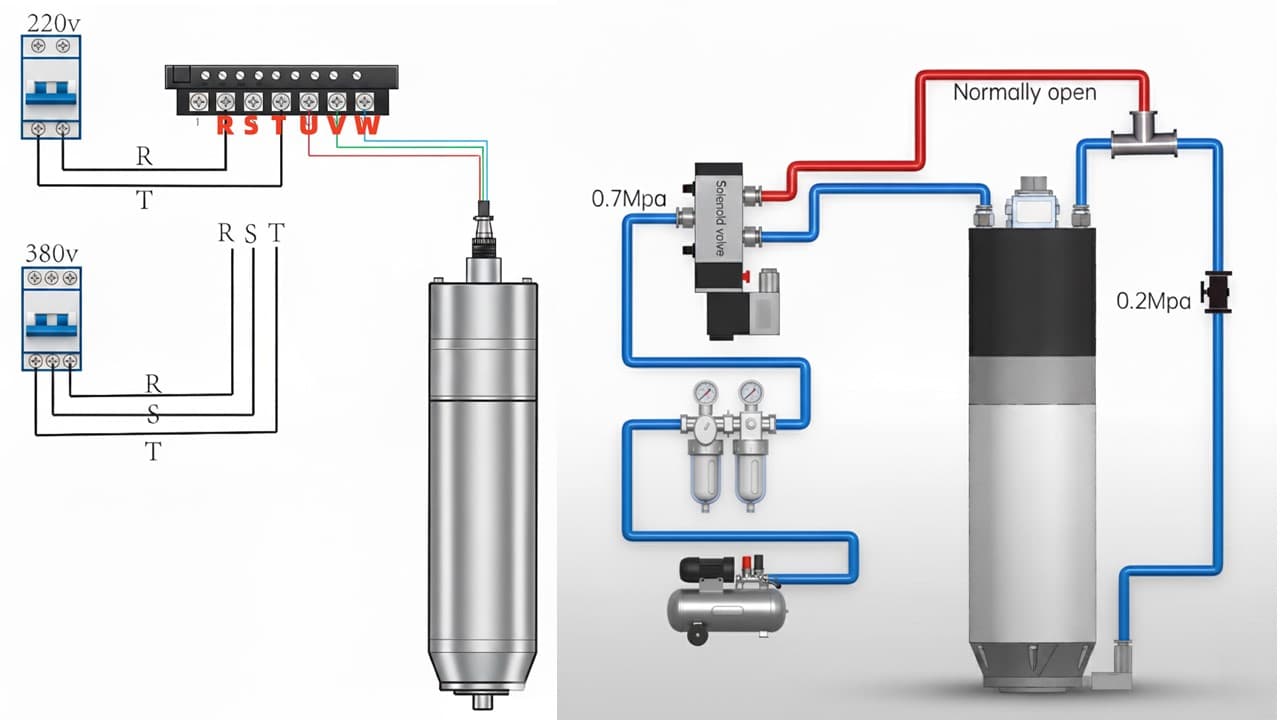 0,8 MPaVan điện từThường mở
Xem sơ đồ ở kích thước đầy đủ
0,8 MPaVan điện từThường mởSơ đồ tham chiếu cho đường cáp động lực, dây tín hiệu, hệ thống nhả dao khí nén và tuyến ống nước làm mát.
Cáp động lực từ VFD đến trục chính
Trục chính phải được cấp điện từ các cọc ra (U, V, W) của biến tần VFD, tuyệt đối không đấu trực tiếp vào nguồn AC. Khớp chân giắc cắm hàng không và thứ tự pha theo đúng sơ đồ được chứng nhận.
Cảm biến tiệm cận trạng thái dao
Xác định rõ cảm biến tiệm cận là loại PNP (kích dương) hay NPN (kích âm). Kiểm tra nguồn 24V+, 24V- và tín hiệu nhả dao/kẹp dao bằng đồng hồ đo trước khi đấu vào bộ điều khiển CNC hoặc logic đài dao.
Hệ thống nhả dao khí nén
Cấp khí nén khô, sạch được điều áp chuẩn 0.8 MPa qua van điện từ 5 cửa 2 vị trí (5/2). Thử nghiệm kỹ thao tác kẹp và nhả dao bằng nút thủ công khi trục chính đang đứng yên hoàn toàn.
Vòng tuần hoàn nước làm mát
Kiểm tra chiều cấp và hồi nước, kích thước ống dẫn, lưu lượng đạt 5 đến 8 L/min, nước sạch và đường ống thông suốt không bị gập gãy trước khi chạy máy.
Bảng kiểm tra kết nối trước khi khởi động
| Hạng mục kết nối | Quy chuẩn tài liệu | Nội dung kiểm tra trước khi chạy |
|---|---|---|
| Đầu ra VFD tới trục chính | Tuyệt đối không nối điện lưới; chạy qua VFD tương thích ở chế độ V/F. | Kiểm tra U/V/W, tiếp địa (PE), điện áp, tần số định mức, tần số tối đa và số cực theo nhãn. |
| Cảm biến trạng thái dao | Đấu dây cảm biến PNP hoặc NPN phải khớp với cổng vào số của bộ điều khiển. | Kiểm tra 24V+, 24V-, tín hiệu kẹp dao và nhả dao khi trục chính dừng hẳn. |
| Nhả dao khí nén | Dùng khí khô 0.8 MPa và van điện từ 5/2. | Thử nút bấm thủ công, kiểm tra hành trình nhả và trạng thái kẹp chặt trước khi gia công. |
| Vòng tuần hoàn làm mát | Đấu đúng đường nước vào/ra và duy trì lưu lượng 5-8 L/min theo yêu cầu cấu hình. | Kiểm tra lưu lượng, chống rò rỉ, độ sạch dung dịch, độ cong ống và nhiệt độ trước khi chạy dài. |
Chi tiết đấu nối điện và tín hiệu
Sơ đồ chân cắm có thể khác nhau tùy hãng biến tần và model trục chính. Luôn bám sát bản vẽ cụ thể của máy và tuân thủ các nguyên tắc cốt lõi sau:
Đấu nối đầu ra động lực VFD
Đấu các pha động cơ trục chính vào các đầu ra U, V và W của VFD. Trong cấu hình giắc phổ biến, chân 1, 2 và 3 tương ứng với U, V và W, còn chân 4 là tiếp địa bảo vệ (PE). Với kích thước thân lớn hơn hoặc cấu hình dòng điện cao, hãy xem sơ đồ chân trên bảng thông số trước khi đấu dây.
Quy chuẩn nối đất và bọc giáp cáp
Tiếp địa đúng kỹ thuật là yếu tố sống còn cho an toàn con người và triệt tiêu nhiễu điện từ. Nối cực tiếp địa của trục chính trực tiếp về thanh cái tiếp địa của VFD, và nối tủ điện về tiếp địa tòa nhà. Hướng dẫn toàn diện về chống nhiễu có tại hướng dẫn chống nhiễu EMI và tiếp địa cho VFD.
Nguyên lý đấu dây cảm biến tiệm cận
Xác nhận logic PNP hoặc NPN theo yêu cầu bộ điều khiển. Màu dây cảm biến thường gặp là nâu cho +24V DC, xanh dương cho 0V DC và đen hoặc trắng cho tín hiệu đầu ra. Kiểm tra trạng thái kẹp và nhả dao bằng đồng hồ vạn năng trước khi đấu vào đầu vào PLC.
Phân biệt nguồn lệnh điều khiển
Tránh nhầm lẫn giữa lỗi cài đặt thông số và lỗi dây dẫn thực địa. Dù điều khiển tốc độ qua bàn phím biến tần, tín hiệu analog 0-10V hay truyền thông Modbus RS485, hãy xác định rõ nguồn lệnh đang kích hoạt trước khi chẩn đoán. Xem thêm hướng dẫn điều khiển tốc độ VFD qua Modbus và 0-10V.
Kiểm tra hệ thống nhả dao khí nén và làm mát
Ngay cả khi hệ thống điện đã chuẩn xác, trục chính ATC vẫn sẽ hỏng hóc nhanh chóng nếu đường khí nén, van điện từ hoặc vòng tuần hoàn làm mát chưa sẵn sàng:
| Hệ thống | Quy chuẩn chỉ dẫn | Nội dung cần xác thực |
|---|---|---|
| Khí nén nhả dao | Áp suất khí nén phải đạt 0.8 MPa để nhả và kẹp dao an toàn, tin cậy. | Đo áp suất ngay tại cửa vào trục chính, giữ khí nén khô và không dính bụi. |
| Van điện từ | Dùng van điện từ 5 cửa 2 vị trí (5/2) để điều khiển xilanh nhả dao. | Đấu nối đủ 2 đường ống khí và thử nghiệm nút bấm cơ trước khi chạy tự động. |
| Ống khí và ống nước | Các tài liệu hướng dẫn nêu ống 8 mm làm quy cách tham khảo; trong cấu hình thông dụng, ống làm mát có đường kính ngoài 8 mm và đường kính trong 6 mm. | Kiểm tra khớp nối, bán kính uốn cong và độ kín khít tuyệt đối không rò rỉ. |
| Lưu lượng nước làm mát | Kiểm tra lưu lượng nước trong khoảng 5 L/min đến 8 L/min tùy theo cấu hình. | Kiểm tra lưu lượng trước khi chạy và giữ nước sạch để tránh nghẽn áo nước. |
| Trạng thái đổi dao | Khi ngắt lệnh nhả dao thủ công, trục chính phải tự động trả về vị trí kẹp dao chặt. | Sử dụng phản hồi từ cảm biến nhả và kẹp dao khi đài dao của máy yêu cầu. |
Về các tiêu chuẩn khí nén sạch, hãy xem hướng dẫn chất lượng khí nén và bộ lọc FRL cho trục chính ATC. Để tính toán công suất máy làm lạnh chiller, tham khảo hướng dẫn lắp đặt hệ thống làm mát nước cho trục chính.
Lưu ý quan trọng khi cài đặt thông số biến tần VFD
Cài đặt biến tần phải bám sát nhãn mác vật lý của trục chính, không dùng bảng thông số chưa được kiểm chứng sao chép từ máy khác:
Sử dụng điều khiển V/F: Đặt chế độ điều khiển là V/F. Không sử dụng điều khiển vectơ, chế độ hiệu năng vectơ hoặc các giả định về tự động hiệu chỉnh, trừ khi nhà cung cấp trục chính xác nhận rõ phương pháp đó cho đúng mẫu máy.
Tuân thủ nhãn mác cho các giá trị điện: Cài đặt điện áp động cơ, tần số định mức, tần số tối đa, tốc độ RPM, dòng điện và số cực theo đúng nhãn dán trên thân máy. Không dùng lại thông số của model khác.
Các tài liệu hướng dẫn nêu thời gian tăng tốc và giảm tốc tham khảo từ 10 đến 15 giây. Hãy chọn giá trị phù hợp với VFD, máy và quy trình gia công thực tế để tránh quá dòng hoặc hiện tượng lỏng khi khởi động và dừng.
Chọn loại động cơ tốc độ cao hoặc động cơ dùng tần số biến đổi khi cần: Nếu menu VFD có mục chọn loại động cơ, hãy chọn loại phù hợp theo tài liệu VFD và hướng dẫn của nhà cung cấp trục chính.
Để có danh sách kiểm tra cài đặt biến tần chi tiết, xem hướng dẫn cài đặt thông số biến tần VFD cho trục chính ATC.
Khởi động theo từng bước và chạy rà.
Quá trình chạy thử ban đầu phải chứng minh được độ sẵn sàng của đường khí, vòng làm mát, phản hồi của VFD, chiều quay và logic cảm biến qua các bước kiểm soát chặt chẽ:
Bước 1: Kiểm tra tổng thể trước khi chạy
Trước khi phát lệnh quay động cơ, hãy xác nhận áp suất khí nén (0.8 MPa), lưu lượng làm mát thực tế (5-8 L/min), các giá trị thông số VFD, tính liên tục của dây tiếp địa và nguồn phát lệnh điều khiển.
Bước 2: Xác nhận chiều quay trục chính
Nhấp nhả (JOG) trục chính ở tốc độ rất thấp để kiểm tra chiều quay. Chiều quay tiêu chuẩn là ngược chiều kim đồng hồ (CCW) khi nhìn từ trên xuống đầu mũi dao. Đảm bảo chiều quay ăn khớp với lưỡi dao cắt trước khi tăng tốc.
Bước 3: Tăng tốc từng cấp để chạy rà
Đối với trục chính mới hoặc lâu ngày không sử dụng, hãy chạy rà từ tốc độ thấp và tăng 6000 RPM mỗi 15 phút cho đến tốc độ vận hành tối đa. Đối với quy trình làm nóng trục chính hằng ngày trước sản xuất, hãy tham khảo tập lệnh G-code làm nóng trục chính ATC.
Bước 4: Giám sát âm thanh, độ rung và nhiệt độ
Dừng máy khẩn cấp ngay lập tức nếu xuất hiện tiếng ồn lạ, mùi khét cách điện, nhiệt độ thân trục chính quá cao (> 50°C), tốc độ chập chờn hoặc hiện tượng bất thường khi nhả dao.
Bảng ma trận chẩn đoán sự cố
Sử dụng bảng ma trận chẩn đoán dựa trên hiện tượng dưới đây để khoanh vùng và xử lý nhanh các sự cố khi chạy thử và vận hành hàng ngày:
| Hiện tượng sự cố | Nguyên nhân khả dĩ | Các bước kiểm tra đầu tiên |
|---|---|---|
| Không quay hoặc phát tiếng gầm gừ | Sai thông số VFD, mất pha, đứt dây cáp hoặc chọn sai nguồn phát lệnh chạy. | Kiểm tra cài đặt VFD, dây U/V/W, lệnh chạy RUN, lệnh tần số và đo thông mạch dây. |
| Độ ồn cao hoặc độ chính xác gia công kém | Kẹp sai vị trí ép bó vòng bi, mòn bi, va chạm dao, côn bẩn hoặc đầu kẹp không khít. | Kiểm tra vùng kẹp được đánh dấu, độ sạch của côn, tình trạng bầu kẹp dao và lịch sử va chạm. |
| Bốc khói hoặc quá nhiệt nhanh chóng | Tắc đường nước làm mát, sai đường đặc tính V/F, sai điện áp, nước làm mát quá nóng, quá tải. | Dừng máy ngay. Đo lưu lượng nước, đối chiếu thông số nhãn mác VFD, đo điện trở cách điện nếu cần. |
| Ốc siết/bầu dao bị lỏng khi khởi động/dừng | Ngược chiều quay hoặc cài thời gian giảm tốc quá ngắn. | Kiểm tra lại chiều quay (CCW) và tăng thời gian giảm tốc trong VFD trong giới hạn cho phép. |
| Ngắt biến tần báo lỗi sau vài giây chạy | Ẩm cuộn dây làm giảm cách điện, thời gian tăng tốc quá ngắn, quá dòng hoặc sai thông số. | Sấy khô và đo cách điện nếu nghi ẩm, kéo dài thời gian tăng tốc và kiểm tra lại thông số nhãn. |
Để xử lý sự cố chuyên sâu về cơ cấu nhả dao, xem hướng dẫn khắc phục sự cố nhả dao trục chính ATC. Để tìm hiểu phương pháp đo độ đảo trục, hãy tham khảo hướng dẫn đo kiểm và xử lý độ đảo trục chính ATC.
Thói quen bảo trì và bảo vệ quyền lợi bảo hành
Hầu hết các hư hỏng trục chính có thể phòng ngừa đều bắt nguồn từ bụi bẩn xâm nhập, bỏ bê làm mát, biến dạng do gá kẹp, đấu sai điện hoặc chạy quá tải cơ khí:
Thao tác chính xác, cẩn trọng
Hãy đối xử với trục chính như một thiết bị đo lường độ chính xác cao. Bảo vệ lỗ côn, cụm giắc cắm hàng không, dây cảm biến và cụm phớt chắn trước khỏi va đập cơ học và phoi bụi trong quá trình vận chuyển.
Giữ sạch nước làm mát và thông thoáng áo nước
Thay chất làm mát định kỳ và ngăn tắc các kênh làm mát. Làm mát kém, nhiệt độ chất làm mát cao hoặc các kênh bị tắc sẽ khiến ổ bi quá nhiệt nhanh chóng và làm hỏng lớp cách điện động cơ.
Chỉ sửa chữa tại đơn vị được ủy quyền
Việc thay ổ bi và bảo dưỡng mỡ bôi trơn bên trong phải do kỹ thuật viên dịch vụ đủ năng lực thực hiện. Tháo dỡ khi chưa được phép sẽ làm mất cân bằng động và làm mất hiệu lực bảo hành.
Giới hạn tải trọng gia công cắt gọt
Không tăng chiều sâu cắt hay tốc độ tiến dao vượt quá giới hạn thiết kế của trục chính. Điện áp không phù hợp, mất pha, đấu trực tiếp vào điện lưới hoặc cài đặt biến tần sai lệch đều có thể phá hủy vĩnh viễn động cơ trục chính.
Câu hỏi thường gặp
Tôi có thể sử dụng chế độ điều khiển vector cho động cơ trục chính ATC không?
Không. Các tài liệu kỹ thuật liên tục cảnh báo không được sử dụng điều khiển vector. Bắt buộc sử dụng chế độ điều khiển V/F và cài đặt VFD theo đúng nhãn mác thực tế của trục chính.
Trục chính ATC có thể đấu trực tiếp vào điện lưới không?
Không. Không đấu trục chính trực tiếp vào nguồn điện. Trục chính phải được dẫn động bằng VFD phù hợp; nếu không, cuộn dây động cơ có thể bị cháy.
Áp suất khí nén cần thiết để nhả dao ATC thông thường là bao nhiêu?
Các tài liệu hướng dẫn nêu mức tham khảo 0.8 MPa để nhả và kẹp dao tin cậy. Hãy xác nhận cấu hình hệ thống khí nén thực tế trước khi vận hành.
Lưu lượng nước làm mát cần kiểm tra trước khi chạy trục chính là bao nhiêu?
Các tài liệu hướng dẫn nêu lưu lượng tham khảo từ 5 L/min đến 8 L/min tùy cấu hình. Sử dụng ống phù hợp, giữ chất làm mát sạch và tránh làm tắc các kênh làm mát.
Trục chính mới hoặc để lâu không dùng cần chạy rà như thế nào?
Khởi động ở tốc độ thấp, sau đó tăng dần 6000 RPM sau mỗi 15 phút cho đến khi đạt tốc độ tối đa, đồng thời liên tục theo dõi hệ thống làm mát, áp khí và hoạt động của VFD.
Danh mục liên quan
Hướng dẫn kỹ thuật liên quan
G-code khởi động trục chính CNC đúng cách
Tại sao khởi động nguội trục chính tốc độ cao ở 24,000 RPM có thể làm hỏng ổ trục. Tập lệnh khởi động mã G sẵn sàng sao chép, nguyên lý cân bằng nhiệt và kỷ luật vận hành hàng ngày cho trục chính ATC với ổ bi gốm và thép.
Chất lượng khí nén cho trục chính ATC và thiết lập FRL
Cách độ ẩm và dầu bẩn phá hủy thanh kéo, lò xo đĩa và ổ trục trục chính ATC. Bao gồm tiêu chuẩn chất lượng khí ISO 8573-1, cấu hình bộ FRL, máy sấy lạnh và thiết lập chuỗi lọc thích hợp.
Bảo trì trục chính CNC: 7 thói quen ATC giúp tăng thời gian hoạt động
Bảy thói quen bảo trì hàng ngày, hàng tuần và hàng tháng giúp ngăn ngừa hỏng vòng bi trục chính ATC, rỉ sét, suy giảm độ đảo và quá nhiệt. Một danh sách kiểm tra bảo trì thực tế dành cho người vận hành máy phay CNC và quản lý xưởng.