Teknisk opsummering
- Brug ikke vektorstyring. Indstil frekvensomformeren til V/F-styring og følg det faktiske spindelmærkeskilt for spænding, nominel frekvens, maksimal frekvens, RPM og polantal.
- Forbind ikke spindlen direkte til netspænding. ATC spindelmotorer skal altid drives via en korrekt tilpasset VFD.
- Monter kun spindlen inden for den markerede spændezone, hold trykluften tør og støvfri, og stop spindlen helt før værktøjsudløsning.
- Kølevæskeflow, lufttryk, VFD-parametre og sensorledninger skal kontrolleres før den første produktionskørsel.
Denne samlede brugervejledning til motoriseret spindel med automatisk værktøjsskifter (ATC) henvender sig til maskinbyggere, eftermonteringsteams og vedligeholdelsesingeniører. Den samler og strukturerer de vigtigste idriftsættelsesanvisninger fra producentens tekniske dokumentation i et overskueligt arbejdsflow: sikkerhedsgrænser, modtagekontrol, mekanisk installation, elektrisk fortrådning, pneumatisk værktøjsudløsning, køleopsætning, VFD-parametertilpasning, trinvis indkøring, vedligeholdelsesvaner og fejldiagnostik. Brug denne manual som teknisk reference sammen med spindlens certificerede lasermærkeskilt og dokumentationen til din frekvensomformer (VFD).
Hurtige sikkerhedsregler
De tekniske manualer fremhæver gentagne gange fire kritiske sikkerhedsgrænser. Tilsidesættelse af disse regler er hovedårsagen til afbrændte viklinger, lejeskader, fastklemte trækstænger og bortfald af garantidækningen:
Advarsel — Styreform: Brug kun V/F-styring. Vektorstyring eller vektoroptimerede VFD-indstillinger kan ved forkert opsætning brænde motorviklingerne af og kan medføre bortfald af garantien.
Advarsel — Strømforsyning: En spindelmotor med automatisk værktøjsskifter (ATC) skal drives via en korrekt tilpasset frekvensomformer (VFD). Direkte tilslutning til vekselstrømsnettet vil øjeblikkeligt ødelægge motorviklingerne.
Advarsel — Pneumatisk udløsning: Tryk aldrig på den manuelle værktøjsskifteknap, mens spindlen roterer. Aktivering af pneumatisk værktøjsudløsning under rotation vil blokere trækstangen, ødelægge gribekløerne og smadre spindellejerne.
Forsigtig — Elektrisk sikkerhed: Elektrisk tilslutning må kun udføres af kvalificeret fagpersonale. Kontrollér altid mærkeskiltet, VFD-klemmerne, jordingen og styringens sikkerhedslåse, før systemet spændingssættes.
Inspektion før montering
Gennemfør altid denne kontrolprocedure, før spindlen monteres i maskinen. Hvis der opdages uoverensstemmelser, manglende tilbehør eller transportskader, skal arbejdet standses og problemet afklares:
Emballage og spindeltilstand
Undersøg forsendelsesemballagen og spindlens ydre for stødskader, bulede stik, bøjede pneumatiske fittings eller ridser i konussen. Spindlens indvendige konus er en højpræcisionsslebet overflade; håndtér den med yderste omhu og undgå slag mod metal.
Verifikation af lasermærkeskilt
Bekræft, at dataene på det laserindgraverede mærkeskilt stemmer overens med bestillingen. Kontrollér nominel spænding, udgangseffekt, nominel frekvens, maksimal frekvens, nominel RPM, polantal, nominel strøm og styringsmodus i forhold til maskinen og VFD-dimensioneringen.
Fastgørelsesdele og tilbehør
Kontrollér alle medfølgende dele, herunder dokumentation, kvalitetscertifikater, elektriske stikforbindelser, pneumatikfittings samt synlige skruer og cylinderfastgørelser. Afhjælp løse eller manglende dele før montering.
Aflæsning af spindelmærkeskilt før VFD-opsætning
De endelige omformerparametre skal aflæses direkte på det fysiske mærkeskilt på den pågældende spindel. Tabellen herunder viser, hvad de enkelte mærkeskiltangivelser styrer, og hvordan de fastlægger idriftsættelsen:
| Mærkeskiltdata | Hvad det afgør | Indstillingsregel |
|---|---|---|
| Spænding | VFD-udgangsspænding og dimensionering | Følg spindlens mærkat, typisk 220V eller 380V afhængigt af model. |
| Effekt og strøm | VFD-kapacitet, el-tavlebelastning og overstrømsbeskyttelse | Følg mærkatet og tilpas frekvensomformerens mærkestrøm til motoren. |
| Nominel frekvens | Frekvenspunktet for motorens nominelle mærkekarakteristik | Brug værdien fra spindlens mærkeskilt frem for at kopiere fra andre modeller. |
| Maksimal frekvens og RPM | Maksimal hastighedsgrænse og loft for idriftsættelse | Indstil VFD-maksimum efter mærkatet og maskinens tilladte grænser. |
| Polantal | Hastighedsberegning og motoropsætningslogik | Indtast det nøjagtige polantal, der er angivet på mærkeskiltet. |
| Styringsmodus | VFD-reguleringsprincip | Brug altid V/F-styring. Anvend ikke vektorstyring. |
Kopier aldrig parametre fra en anden spindelmodel uden at kontrollere samtlige felter på mærkeskiltet. Forkert nominel frekvens eller spænding kan overophede motorviklingerne på få minutter.
Mekaniske installationsretningslinjer
Ukorrekt mekanisk opspænding deformerer spindelhuset og klemmer præcisionslejerne, hvilket medfører kraftige vibrationer og lejesvigt, selvom el-arbejdet er fejlfrit:
1. Spænd kun i den markerede zone
Spænd udelukkende spindlen fast inden for det markerede spændeområde på spindelkappen. For hård fastspænding eller klemning uden for zonen forvrænger cylinderen, klemmer lejeskålene og udløser hurtig overophedning.
2. Beskyt konussen og forkeglen
Håndtér spindlen forsigtigt og beskyt præcisionsoverflader mod værktøjsslag og spåner. Ved horisontal montering skal forkeglens lufttæppe tilsluttes for at forhindre køletåge, støv og spåner i at trænge ind i de forreste lejer.
3. Oprethold rene og tørre omgivelser
Monter spindlen væk fra stående væsker, direkte kølevæskesprøjt og brandfarlige stoffer. Sørg for, at den tilførte trykluft er tør, filtreret samt fri for olie og partikler.
4. Kontrollér maskinens arbejdsområde og frigang
Verificér spindeldiameter (f.eks. 100 mm eller 125 mm), Z-akse-vandring, frigang til værktøjsmagasin, kabelkædens bøjningsradius og slangeføring i hele maskinens arbejdsrum før endelig fastspænding.
Oversigtskort over elektriske, pneumatiske og køletilslutninger
Gennemgå denne samlede tilslutningsoversigt før første opstart. Spindlens faktiske mærkeskilt, VFD-manualen og maskinens ledningsdiagram bestemmer de endelige klemmetilslutninger og parameterindstillinger.
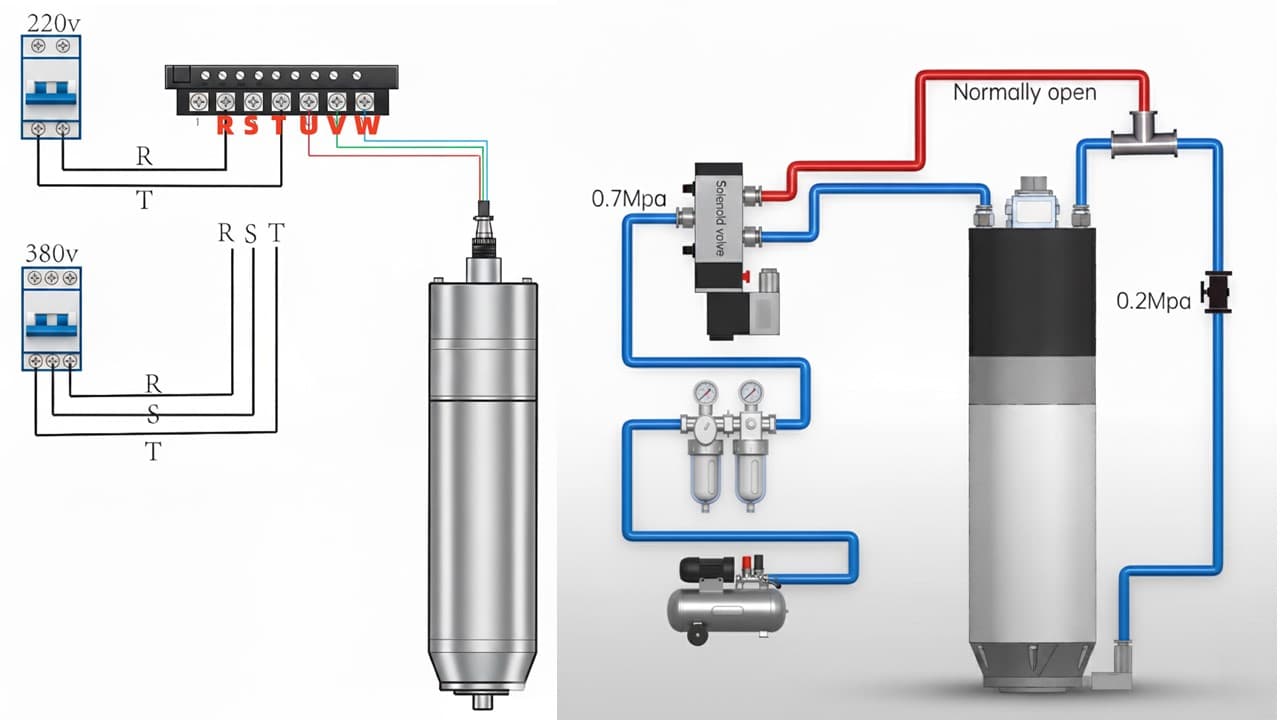 0,8 MPaMagnetventilNormalt åben
Vis diagrammet i fuld størrelse
0,8 MPaMagnetventilNormalt åbenReferenceoversigt over spindeleffektkabel, signalkabling, pneumatisk værktøjsudløsning og kølekredsløb.
VFD til spindel-effektledninger
Spindlen skal forbindes til omformerens udgangsklemmer (U, V, W) og må aldrig sluttes direkte til el-nettet. Overhold stikbensnumre og fasetildeling nøje i henhold til fortrådningsdiagrammet.
Nærhedsafbrydere til værktøjsstatus
Kontrollér, om nærhedssensorerne er PNP (strømgivende) eller NPN (strømoptagende). Kontrollér 24V+, 24V- og udgangssignalerne for løsnet og fastspændt værktøj, før de tilsluttes CNC-styringen eller værktøjsmagasinets sekvenslogik.
Pneumatisk værktøjsudløsning
Tilfør ren, tør trykluft reguleret til 0.8 MPa via en 5/2-vejs magnetventil. Afprøv manuel spænding og udløsning grundigt, mens spindlen står fuldstændig stille.
Kølevæskecirkulationskredsløb
Kontrollér frem- og returtilslutning, slangedimension, et flow på 5 til 8 L/min, ren kølevæske og fri passage uden knæk eller blokeringer før drift.
Tjekliste før opstart
| Tilslutningspunkt | Retningslinje | Kontrol før opstart |
|---|---|---|
| VFD-udgang til spindel | Tilslut aldrig direkte til nettet; brug V/F-styring via tilpasset VFD. | Verificér U/V/W, jording, spænding, nominel frekvens, maks. frekvens og poler på mærkeskiltet. |
| Værktøjsstatussensorer | PNP- eller NPN-kabling skal matche styringens digitale indgange. | Bekræft 24V+, 24V- samt signaler for løsnet/spændt tilstand, mens spindlen står stille. |
| Pneumatisk udløsning | Anvend tør luft ved 0.8 MPa og en 5/2-vejs magnetventil. | Afprøv den manuelle knaps logik og kontrollér status for både løsnet og fastspændt værktøj før produktionsstart. |
| Kølekredsløb | Tilslut vandindløb og -udløb korrekt, og oprethold et flow på 5–8 L/min, hvor den konkrete opsætning kræver det. | Kontrollér flow, lækager, kølevæskens renhed, slangebøjninger og temperatur før længerevarende drift. |
Detaljer om elektrisk og signalkabling
Klemmebetegnelser varierer afhængigt af omformerfabrikat og spindelmodel. Følg altid det specifikke ledningsdiagram og disse grundlæggende principper:
VFD-udgangstilslutning
Forbind spindelmotorens faser til VFD-klemmerne U, V og W. I almindelige stikforbindelser svarer ben 1, 2 og 3 til faserne U, V og W, og ben 4 er beskyttelsesjord (PE). Ved større byggestørrelser eller konfigurationer med høj strøm skal mærkeskiltets stikbensdiagram kontrolleres, før ledningerne tilsluttes.
Jording og kabeldisciplin
Korrekt jording er afgørende for personsikkerhed og støjdæmpning. Forbind spindlens jordklemme direkte til omformerens jordskinne, og forbind el-tavlen til bygningsjord. For omfattende retningslinjer for skærmning og jordforbindelse henvises til vejledningen om VFD EMI-afskærmning og jording.
Kablingslogik for nærhedssensorer
Bekræft, om styringen kræver PNP- eller NPN-logik. Typiske ledningsfarver er brun (+24V DC), blå (0V DC) og sort/hvid (udgangssignal). Mål kontaktstatus for spændt og udløst værktøj med et multimeter før tilslutning til PLC-indgange.
Adskillelse af styringens kommandokilder
Undgå at forveksle parameterfejl med ledningsfejl. Uanset om hastigheden styres via betjeningspanel, 0-10V analogsignal eller Modbus RS485, skal den aktive kommandokilde verificeres før fejlsøgning. Du kan læse om styringsmulighederne i vejledningen til hastighedsstyring med Modbus eller 0–10 V.
Kontrol af pneumatisk værktøjsudløsning og kølesystem
Selv med korrekt elektrisk tilslutning vil en ATC-spindel hurtigt tage skade, hvis trykluft, magnetventil eller kølekredsløb ikke er korrekt klargjort:
| System | Vejledningskrav | Hvad der skal verificeres |
|---|---|---|
| Udløsertrykluft | Lufttrykket skal nå 0.8 MPa for sikker værktøjsudløsning og fastspænding. | Mål trykket ved spindlen og sørg for tør, støvfri trykluft. |
| Magnetventil | Anvend en 5/2-vejs magnetventil til styring af udløserstemplet. | Forbind begge luftslanger og afprøv manuel betjening før produktion. |
| Luft- og vandslanger | Manualer angiver typisk 8 mm slanger (8 mm udv. / 6 mm indv. til kølevand). | Kontrollér fittingstørrelse, bøjningsradius og lækagefri montering. |
| Kølemiddelflow | Vandflowet bør kontrolleres i området 5–8 L/min afhængigt af den konkrete opsætning. | Verificér flowet før drift og hold vandet rent for at undgå tilstoppede kanaler. |
| Værktøjsskiftestatus | Manuel udløsning skal returnere spindlen til spændt tilstand ved deaktivering. | Brug sensorfeedback for løsnet og fastspændt værktøj, hvor maskinens værktøjsmagasin kræver det. |
For krav til ren trykluft henvises til vejledningen om ATC spindelluftkvalitet og FRL-opsætning. Oplysninger om dimensionering af køleaggregat findes i guiden til vandkøling af spindel.
Noter til VFD-parameteropsætning
Indstil frekvensomformeren nøje efter spindlens fysiske mærkeskilt og aldrig ud fra udokumenterede parameterlister fra en anden maskine:
Brug V/F-styring: Indstil styreformen til V/F. Brug ikke vektorstyring, vektoroptimerede tilstande eller automatisk motorindstilling, medmindre spindelleverandøren udtrykkeligt bekræfter metoden for netop denne model.
Følg mærkeskiltet for elektriske værdier: Indtast mærkespænding, nominel frekvens, maksimal frekvens, RPM, strøm og poltal direkte fra typeskiltet. Genbrug ikke parametre fra andre spindler.
Vælg forsigtige accelerations- og decelerationstider: Manualerne angiver 10 til 15 sekunder for acceleration og deceleration. Vælg værdier, der passer til den konkrete VFD, maskine og proces, så overstrøm eller løsning undgås ved start og stop.
Vælg en højhastighedsmotor eller en motor med variabel frekvens, hvor det kræves: Hvis VFD-menuen indeholder valg af motorkategori, skal valget følge VFD-manualen og spindelleverandørens anvisninger.
En udtømmende tjekliste til omformeropsætning findes i vejledningen om ATC spindel VFD-parameteropsætning.
Trinvis opstart og indkøringsprocedure
Idriftsættelsen skal verificere luftforsyning, kølekredsløb, VFD-respons, omløbsretning og sensorsignaler gennem et kontrolleret, trinvist forløb:
Trin 1: Verifikation af systemet før start
Før motoren startes, skal det pneumatiske tryk (0.8 MPa), aktivt køleflow (5-8 L/min), VFD-parametre, jordforbindelse og styringens kommandokilde bekræftes.
Trin 2: Bekræft rotationsretning
Kør spindlen ved meget lave omdrejninger for at bekræfte rotationsretningen. Standardkonfigurationen roterer mod uret (CCW) set ovenfra mod værktøjsnæsen. Kontrollér, at retningen passer til skærende værktøjer, før hastigheden øges.
Trin 3: Trinvis hastighedsforøgelse
For nye eller længe ubrugte spindler udføres en rolig indkøring: start ved lav hastighed og øg med 6000 RPM for hver 15 minutter, indtil maksimal driftshastighed er nået. For daglig produktionsopvarmning henvises til ATC spindel opvarmnings-G-kode-scriptet.
Trin 4: Overvåg lyd, vibration og temperatur
Stands straks, hvis der under idriftsættelsen opstår unormal støj, brændt lugt, for høj temperatur i spindelhuset (> 50 °C), ustabil hastighed eller unormal værktøjsudløsning.
Fejlfindingsmatrix
Brug denne symptomorienterede oversigt til hurtigt at lokalisere fejl under idriftsættelse og daglig drift:
| Symptom | Sandsynlig årsag | Første kontroltrin |
|---|---|---|
| Roterer ikke eller brummer | Forkerte VFD-parametre, fasetab, kabelfejl eller forkert startkilde. | Tjek VFD-opsætning, U/V/W-kabling, startsignal, frekvensreference og kabelkontinuitet. |
| Høj støj eller dårlig præcision | Klemning deformerer lejer, slidte lejer, kollision, snavs i konus eller dårlig anlægsflade. | Kontrollér spændeområdet, rens konussen, tjek værktøjsholder og gennemgå maskinens kollisionshistorik. |
| Røgudvikling eller overophedning | Blokeret køling, forkert V/F-kurve, forkert spænding, høj kølevæsketemperatur eller overbelastning. | Stop straks, mål køleflow, verificér VFD-mærkedata og gennemfør isolationsmåling ved behov. |
| Møtrikken løsner sig under start eller stop. | Forkert rotationsretning eller for kort decelerationstid. | Kontrollér rotationsretningen og forlæng decelerationstiden inden for både VFD-omformerens og maskinens grænser. |
| Slår fra efter få sekunder | Fugt i viklinger/lav isolation, for kort accelerationstid, overstrøm eller parameterfejl. | Tør og test spindlen ved mistanke om fugt, forlæng accelerationstiden og tjek mærkedata. |
For særskilt fejlsøgning af udløsermekanismen henvises til fejlfindingsguiden til ATC værktøjsudløsning. Målemetoder for rundløbsnøjagtighed findes i vejledningen om måling af kast og fejlfinding.
Vedligeholdelsesrutiner og garantibeskyttelse
De fleste spindelfejl, der kan forebygges, skyldes forurening, forsømt køling, deformation ved montering, forkert elektrisk tilpasning eller usikker betjening.
Præcisionshåndtering
Behandl spindlen som et finmekanisk præcisionsinstrument. Beskyt konushullet, luftstik, sensorledninger og forreste lejesektion mod slag og støv under transport og håndtering.
Renhed af kølevæske og kanalvedligeholdelse
Udskift kølevæsken regelmæssigt og undgå tilstopning af kølekanalerne. Utilstrækkelig køling, høj kølevæsketemperatur eller blokerede kanaler fører til hurtig overophedning af lejerne og nedbrud af motorisoleringen.
Kun autoriseret service
Udskiftning af præcisionslejer og smøring må kun udføres af uddannede serviceteknikere. Uautoriseret adskillelse ødelægger den dynamiske afbalancering og annullerer garantien.
Procesbelastningsgrænser
Øg ikke skærebelastningen ud over spindlens konstruktionsgrænser. For stor skæredybde, forkert spænding, fasetab, direkte nettilslutning eller forkerte VFD-indstillinger kan beskadige motorspindlen permanent.
Ofte stillede spørgsmål
Kan jeg bruge vektorstyring på en ATC spindelmotor?
Nej. Manualerne advarer gentagne gange mod at bruge vektorstyring. Brug V/F-styring og indstil VFD i overensstemmelse med spindlens faktiske mærkeskilt.
Kan en ATC spindel tilsluttes direkte til lysnettet?
Nej. Tilslut ikke spindlen direkte til strømforsyningen. Den skal drives via en egnet frekvensomformer (VFD), da motorviklingerne ellers kan brænde af.
Hvilket lufttryk er påkrævet for ATC værktøjsudløsning?
Manualerne angiver 0,8 MPa for pålidelig værktøjsudløsning og fastspænding. Kontrollér den konkrete pneumatiske opbygning før drift.
Hvilket køleflow skal kontrolleres før drift af spindlen?
Manualerne refererer til 5 L/min til 8 L/min afhængigt af opsætningen. Brug egnede slanger, hold kølevæsken ren, og undgå blokerede kølekanaler.
Hvordan skal en ny eller længe inaktiv spindel køres ind?
Start ved lav hastighed, og øg derefter med 6000 RPM for hver 15 minutter, indtil maksimal hastighed er nået, mens køling, luftforsyning og VFD-adfærd overvåges.
Relaterede kategorier
Relaterede produkter
Relaterede tekniske vejledninger
CNC Spindel-opvarmningsG-Code-script
Hvorfor koldstart af en højhastighedsspindel ved 24000 RPM ødelægger lejer. Klar-til-kopiering G-kode opvarmningsscripts, principper for termisk ligevægt og daglig driftsskik for keramiske og stållejede ATC spindler.
ATC Spindel luftkvalitet og FRL-opsætning
Hvordan fugt og olieforurening ødelægger ATC spindel trækstænger, skivefjedre og lejer. Dækker ISO 8573-1 luftkvalitetsstandarder, FRL-enhedskonfiguration, køletørrere og korrekt opsætning af filtreringskæde.
CNC Spindelvedligeholdelse: 7 ATC Oppetidsvaner
Syv daglige, ugentlige og månedlige vedligeholdelsesvaner, der forhindrer ATC spindellejesvigt, rust, rundløb-forringelse og overophedning. En praktisk vedligeholdelsescheckliste til CNC-fræser-operatører og værkstedsledere.