انجینئرنگ کا خلاصہ
- ویکٹر کنٹرول استعمال نہ کریں؛ انورٹر کو V/F موڈ پر سیٹ کریں اور وولٹیج، ریٹیڈ فریکوئنسی، زیادہ سے زیادہ فریکوئنسی، RPM اور پولز کی تعداد کے لیے اسپنڈل کی اصل نیم پلیٹ کی پیروی کریں۔
- اسپنڈل کو کبھی بھی براہ راست گرڈ بجلی (220V/380V AC) سے مت جوڑیں؛ اسے ہمیشہ مناسب VFD انورٹر کے ذریعے چلائیں۔
- اسپنڈل کو صرف نشان زدہ کلیمپنگ حصے میں نصب کریں، کمپریسڈ ہوا خشک اور گرد سے پاک رکھیں اور ٹول چھوڑنے سے پہلے اسپنڈل کو مکمل طور پر روکیں۔
- پہلی پیداواری کارروائی سے پہلے کولنگ فلو، ہوا کا دباؤ، VFD پیرامیٹرز اور سینسر کی وائرنگ کی جانچ ضروری ہے۔
خودکار ٹول چینجر (ATC) سے لیس الیکٹرک اسپنڈل موٹرز کی یہ جامع صارف دستی CNC مشین بنانے والوں، ریٹروفٹ ٹیموں اور دیکھ بھال کے انجینئرز کے لیے تیار کی گئی ہے۔
فوری حفاظتی اصول
مینوفیکچرر کے تکنیکی مینوئلز چار انتہائی اہم حفاظتی حدود پر زور دیتے ہیں۔ ان اصولوں کو نظر انداز کرنا وائنڈنگ جلنے، بیرنگ کے نقصان اور وارنٹی منسوخی کا بنیادی سبب ہے:
صرف V/F کنٹرول استعمال کریں؛ ویکٹر کنٹرول یا انورٹر کی ویکٹر کارکردگی کی سیٹنگز غلط ترتیب دینے سے موٹر کی وائنڈنگ جل سکتی ہے اور وارنٹی منسوخ ہو سکتی ہے۔
ATC اسپنڈل موٹر کو درست طور پر موزوں VFD کے ذریعے چلانا ضروری ہے؛ براہ راست AC گرڈ سے جوڑنے سے موٹر کی وائنڈنگ فوراً جل جائے گی۔
اسپنڈل کے گھومنے کے دوران دستی ٹول چینج بٹن نہ دبائیں؛ گردش کے دوران نیومیٹک ٹول ریلیز سے ڈرابار جام ہو گا، گرفت کے پنجے خراب ہوں گے اور اسپنڈل کے بیرنگ تباہ ہوں گے۔
برقی وائرنگ اہل افراد سے کرائیں؛ بجلی دینے سے پہلے اصل اسپنڈل نیم پلیٹ، VFD ٹرمینلز، گراؤنڈنگ اور کنٹرولر کے حفاظتی انٹرلاک کی تصدیق کریں۔
انسٹالیشن سے پہلے کا معائنہ
نصب کرنے سے پہلے تمام جانچ مکمل کریں؛ کوئی عدم مطابقت، غائب لوازم یا نقل و حمل کا نقصان ملے تو رکیں اور تنصیب جاری رکھنے سے پہلے مسئلہ حل کریں۔
پیکیجنگ اور بیرونی اسپنڈل کی حالت
شپنگ باکس اور اسپنڈل باڈی کو کسی بھی چوٹ، ٹیڑھے کنیکٹرز، خراب نیومیٹک فٹنگز یا کون میں خراشوں کے لیے چیک کریں۔ اندرونی ٹول ٹیپر انتہائی درستگی سے گراؤنڈ کی گئی سطح ہے، اس کی مکمل حفاظت کریں۔
لیزر اینگریوڈ نیم پلیٹ کی تصدیق
لیزر کندہ نیم پلیٹ کو آرڈر سے ملائیں اور ریٹیڈ وولٹیج، پاور، ریٹیڈ اور زیادہ سے زیادہ فریکوئنسی، ریٹیڈ RPM، پولز، ریٹیڈ کرنٹ اور کنٹرول موڈ کو مشین اور VFD کی گنجائش کے ساتھ مطابقت دیں۔
فاسٹنرز اور لوازمات
صارف کی دستاویزات، معیار کی اسناد، گول کنیکٹرز، نیومیٹک فٹنگز اور نظر آنے والے پیچ یا سلنڈر فاسٹنرز سمیت تمام لوازم چیک کریں؛ ڈھیلے یا غائب حصوں کا مسئلہ تنصیب سے پہلے حل کریں۔
VFD سیٹ اپ سے پہلے نیم پلیٹ پڑھنا
انورٹر کے پیرامیٹرز کا تعین سختی سے متعلقہ اسپنڈل کی نیم پلیٹ کے مطابق ہونا چاہیے۔ درج ذیل جدول ہر ویلیو کی اہمیت بیان کرتی ہے:
| نیم پلیٹ ڈیٹا | یہ سسٹم میں کیا طے کرتا ہے | سیٹنگ کا اصول |
|---|---|---|
| نیم پلیٹ کی قطاروں میں وولٹیج، پاور اور کرنٹ، ریٹیڈ فریکوئنسی، زیادہ سے زیادہ فریکوئنسی اور RPM، پولز کی تعداد اور کنٹرول موڈ دکھائے جاتے ہیں۔ | VFD آؤٹ پٹ وولٹیج اور سسٹم کا سائز | نیم پلیٹ پر درج وولٹیج کی درست قدر سیٹ کریں؛ جہاں متعلقہ ماڈل کی اجازت ہو، یہ 220V یا 380V ہو سکتی ہے۔ |
| پاور اور کرنٹ (Power & Current) | پاور اور کرنٹ VFD کی گنجائش، کابینہ کا لوڈ اور حفاظتی سیٹنگز طے کرتے ہیں؛ نیم پلیٹ کے مطابق انورٹر کی ریٹنگ اصل موٹر سے ملائیں۔ | انورٹر کے ریٹیڈ کرنٹ کو موٹر کے کرنٹ سے مطابقت دیں۔ |
| ریٹیڈ فریکوئنسی (Rated Frequency) | ریٹیڈ فریکوئنسی موٹر کی ریٹیڈ کارکردگی کا فریکوئنسی نقطہ طے کرتی ہے۔ | دیگر ماڈلز سے کاپی کیے بغیر نیم پلیٹ کی درست فریکوئنسی درج کریں۔ |
| زیادہ سے زیادہ فریکوئنسی اور RPM | آپریشنل رفتار کی بالائی حد | VFD کی زیادہ سے زیادہ حد اسپنڈل کی نیم پلیٹ اور مشین کی حدود دونوں کے مطابق سیٹ کریں۔ |
| پولز کی تعداد (Pole Count) | گردش کی رفتار کا حسابی فارمولا | اسپنڈل کی نیم پلیٹ پر درج پولز کی تعداد استعمال کریں۔ |
| کنٹرول موڈ (Control Mode) | VFD ڈرائیو کا بنیادی اصول | ہمیشہ V/F موڈ منتخب کریں۔ ویکٹر کنٹرول کا استعمال نہ کریں۔ |
نیم پلیٹ کا ہر اندراج چیک کیے بغیر دوسرے ماڈل کے پیرامیٹرز نقل نہ کریں؛ ریٹیڈ فریکوئنسی یا وولٹیج کی عدم مطابقت چند منٹ میں موٹر کی وائنڈنگ کو حد سے زیادہ گرم کر سکتی ہے۔
مکینیکل تنصیب کے رہنما خطوط
غلط مکینیکل ماؤنٹنگ اسپنڈل باڈی کو موڑ دیتی ہے اور درست بیرنگز پر غیر ضروری دباؤ ڈالتی ہے، جس سے شدید تھرتھراہٹ اور وقت سے پہلے ناکامی ہوتی ہے:
1. صرف مخصوص کلیمپنگ زون میں کلیمپ کریں
اسپنڈل کو صرف ہاؤسنگ پر نشان زدہ کلیمپنگ حصے میں کسیں؛ ضرورت سے زیادہ کسنے یا حصے سے باہر کلیمپ کرنے سے اندرونی سوراخ بگڑتا ہے، بیرنگ کی ریس دبتی ہے اور درجہ حرارت تیزی سے بے قابو بڑھتا ہے۔
2. کون اور ایئر پردے کا تحفظ
ٹول ٹیپر کو دھول اور چپس سے بچائیں۔ افقی تنصیب میں سامنے والے بیرنگز میں ملبے اور کولنٹ کے داخلے کو روکنے کے لیے ایئر پردے کا کنکشن لازمی جوڑیں۔
3. صاف اور خشک ماحول برقرار رکھیں
اسپنڈل کو کھڑے پانی، کولنٹ کے چھینٹوں اور آتش گیر مواد سے دور نصب کریں؛ کمپریسڈ ہوا مکمل خشک، فلٹر شدہ اور تیل و گرد سے پاک ہونی چاہیے۔
4. کلیئرنس اور ٹریول کی تصدیق
ماؤنٹنگ بولٹس آخری بار کسنے سے پہلے مشین کی پوری حرکت کی حد میں باڈی کا قطر، مثلاً 100 یا 125 mm، Z محور کی حرکت، ٹول میگزین کا فاصلہ، کیبل کیریئر کے موڑ کا رداس، کولنٹ نلیوں کا راستہ اور ہوا کی نلیوں کی کلیئرنس چیک کریں۔
کنکشن کا نقشہ: برقی، نیومیٹک اور کولنگ
پہلی بار چلانے سے پہلے نقشہ دیکھیں؛ اصل اسپنڈل نیم پلیٹ، VFD دستی اور مشین کا وائرنگ خاکہ حتمی ٹرمینل کنکشن اور پیرامیٹر سیٹنگز دونوں طے کرتے ہیں۔
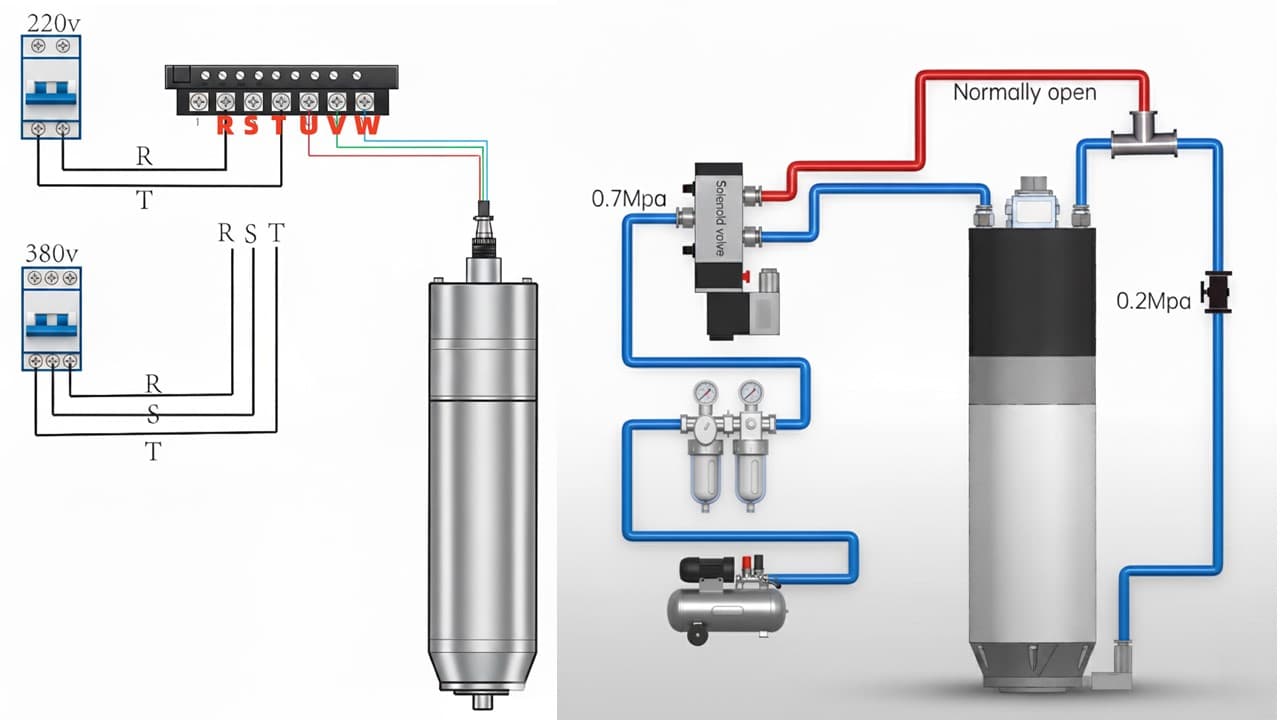 0.8 MPaسولینائڈ والوعام حالت میں کھلا
خاکہ مکمل سائز میں دیکھیں
0.8 MPaسولینائڈ والوعام حالت میں کھلاپاور کیبلز، ٹول پوزیشن سینسرز، نیومیٹک ریلیز سلنڈر اور واٹر کولنگ سائیکل کا مکمل ریفرنس چارٹ۔
VFD سے اسپنڈل تک پاور لائنز
موٹر کے فیزز کو انورٹر کے U, V, W ٹرمینلز سے جوڑیں۔ براہ راست گرڈ سے کبھی نہ جوڑیں۔ وائرنگ ڈایاگرام کے مطابق پن نمبرز کا سختی سے خیال رکھیں۔
ٹول پوزیشن کے پروکسیمٹی سینسرز
تصدیق کریں کہ پروکسیمٹی سینسر کرنٹ فراہم کرنے والی PNP قسم ہے یا کرنٹ وصول کرنے والی NPN قسم؛ CNC کنٹرولر یا ٹول میگزین کی ترتیب کی منطق سے جوڑنے سے پہلے 24V+، 24V- اور کلیمپ و ان کلیمپ سگنلز چیک کریں۔
نیومیٹک ٹول ریلیز سسٹم
دو پوزیشن اور پانچ راستوں والے سولینائیڈ والو سے 0.8 MPa پر صاف، خشک ہوا دیں؛ اسپنڈل مکمل رکا ہو تو دستی ان کلیمپ اور کلیمپ دونوں حرکات اچھی طرح آزمائیں۔
کولنٹ سرکولیشن سائیکل
چلانے سے پہلے کولنٹ کے انلیٹ و آؤٹ لیٹ کی سمت، نلیوں کا سائز، 5–8 L/min بہاؤ، سیال کی صفائی اور راستوں میں موڑ یا رکاوٹ نہ ہونے کی تصدیق کریں۔
اسٹارٹ اپ سے پہلے چیک لسٹ
| کنکشن پوائنٹ | تکنیکی تقاضا | اسٹارٹ اپ سے پہلے تصدیق |
|---|---|---|
| VFD سے اسپنڈل آؤٹ پٹ | گرڈ سے نہ جوڑیں؛ VFD کے ذریعے V/F کنٹرول۔ | اصل نیم پلیٹ کے مطابق U/V/W، گراؤنڈنگ، وولٹیج، ریٹیڈ فریکوئنسی، زیادہ سے زیادہ فریکوئنسی اور پولز کی تعداد چیک کریں۔ |
| ٹول سینسرز | PNP یا NPN لاجک کنٹرولر ان پٹ سے مماثل ہو۔ | اسپنڈل رکا ہو تو 24V+، 24V- اور ٹول کے ان کلیمپ و کلیمپ سگنلز کی کارکردگی چیک کریں۔ |
| نیومیٹک ریلیز | 0.8 MPa خشک ہوا اور 5/2 والو کا استعمال۔ | پیداوار سے پہلے دستی بٹن کی منطق اور ٹول کی ان کلیمپ و کلیمپ حالتوں کی جانچ کریں۔ |
| کولنگ سرکٹ | انلیٹ و آؤٹ لیٹ درست جوڑیں اور جہاں ترتیب تقاضا کرے 5–8 L/min بہاؤ رکھیں؛ طویل چلانے سے پہلے بہاؤ، رساو، سیال کی صفائی، نلیوں کے موڑ اور درجہ حرارت چیک کریں۔ | مسلسل بہاؤ، رساو کی عدم موجودگی اور صاف پانی کی یقین دہانی۔ |
برقی اور سگنل وائرنگ کی تفصیلات
ٹرمینل کے نام مختلف انورٹرز اور اسپنڈل ماڈلز کے لحاظ سے بدلتے رہتے ہیں۔ ہمیشہ مخصوص ڈایاگرام اور بنیادی اصولوں پر عمل کریں:
VFD آؤٹ پٹ کنکشن
موٹر کے فیز U، V اور W سے جوڑیں؛ گول کنیکٹر کی عام ترتیب میں پن 1، 2 اور 3 ان فیزز کے لیے اور پن 4 PE ارتھ کے لیے ہوتا ہے، لیکن بڑے فریم یا زیادہ کرنٹ والی ترتیب میں وائرنگ سے پہلے نیم پلیٹ کا پن خاکہ دیکھیں۔
گراؤنڈنگ اور کیبل شیلڈنگ
اسپنڈل کے ارتھ ٹرمینل کو براہ راست VFD کے گراؤنڈ بار سے اور برقی کابینہ کو عمارت کی ارتھ سے جوڑیں۔
پروکسیمٹی سینسرز کی وائرنگ لاجک
کنٹرولر کی ضرورت کے مطابق PNP یا NPN منطق چیک کریں؛ عام طور پر بھورا تار +24V DC، نیلا 0V DC اور سیاہ یا سفید سگنل کے لیے ہوتا ہے، اور PLC ان پٹس سے جوڑنے سے پہلے ملٹی میٹر سے کلیمپ اور ان کلیمپ دونوں حالتوں کی تصدیق کریں۔
کنٹرول کمانڈ ذرائع کی علیحدگی
پیرامیٹر کی خرابی کو وائرنگ کی خرابی سے نہ ملائیں؛ اسٹارٹ اپ کی تشخیص سے پہلے فعال کمانڈ کا ذریعہ، یعنی آپریٹر پینل، 0–10V اینالاگ حوالہ یا Modbus RS485 رابطہ، چیک کریں۔
نیومیٹک ٹول ریلیز اور کولنگ سسٹم کی جانچ
بہترین برقی تنصیب کے باوجود، اگر ہوا اور کولنگ لائنز صحیح طور پر تیار نہ ہوں تو اے ٹی سی اسپنڈل تیزی سے خراب ہو سکتا ہے:
| ذیلی نظام | مینوئل تقاضا | کیا چیک کریں |
|---|---|---|
| ٹول ریلیز ایئر | ٹول کو قابل اعتماد طور پر چھوڑنے اور کلیمپ کرنے کے لیے دباؤ 0.8 MPa تک ہونا چاہیے؛ اسپنڈل پر دباؤ چیک کریں اور ہوا خشک و گرد سے پاک رکھیں۔ | اسپنڈل انلیٹ پر پریشر ناپیں اور خشک ہوا کو یقینی بنائیں۔ |
| سولینائیڈ والو | ریلیز پسٹن کو کنٹرول کرنے کے لیے 5/2 والو استعمال کریں۔ | دونوں پائپ جوڑیں اور دستی آپریشن کی جانچ کریں۔ |
| ہوا اور پانی کی نلیاں | دستی میں 8 mm نلیاں اور عام ترتیب میں 8 mm بیرونی و 6 mm اندرونی قطر کی کولنگ نلی درج ہے؛ اصل فٹنگ کا سائز چیک کریں۔ | فٹنگز، موڑنے کا ریڈیئس اور لیکیج کی عدم موجودگی چیک کریں۔ |
| کولنٹ کا بہاؤ | ترتیب کے لحاظ سے پانی کا بہاؤ 5 سے 8 L/min کی حد میں چیک کریں۔ | مسلسل بہاؤ کی تصدیق کریں اور پانی کو صاف رکھیں۔ |
| ٹول کلیمپنگ اسٹیٹس | دستی ریلیز بٹن چھوڑنے پر اسپنڈل کو کلیمپ حالت میں واپس آنا چاہیے؛ مشین کا ٹول میگزین تقاضا کرے تو ان کلیمپ اور کلیمپ دونوں سینسرز کا فیڈ بیک استعمال کریں۔ | ٹول میگزین لاجک میں سینسر فیڈ بیک کا استعمال کریں۔ |
ہوا کی صفائی کے تقاضوں کے لیے اے ٹی سی اسپنڈل ایئر کوالٹی اور FRL سیٹ اپ گائیڈ دیکھیں۔ چلر کے سائز کا حساب لگانے کے لیے اسپنڈل واٹر کولنگ سیٹ اپ گائیڈ پڑھیں۔
VFD پیرامیٹر سیٹ اپ نوٹس
فریکوئنسی انورٹر کو صرف اسپنڈل کی فزیکل نیم پلیٹ کے مطابق ایڈجسٹ کریں، کبھی دوسری مشین کی غیر مصدقہ لسٹ پر انحصار نہ کریں:
کنٹرول V/F پر سیٹ کریں؛ جب تک اسپنڈل سپلائر اسی مخصوص ماڈل کے لیے طریقہ واضح طور پر منظور نہ کرے، ویکٹر کنٹرول، ویکٹر کارکردگی کا موڈ یا خودکار ٹیوننگ کے مفروضے استعمال نہ کریں۔
وولٹیج، ریٹیڈ فریکوئنسی، زیادہ سے زیادہ فریکوئنسی، RPM، کرنٹ اور پولز اصل نیم پلیٹ سے سیٹ کریں؛ دوسرے اسپنڈل کی پیرامیٹر فہرست استعمال نہ کریں۔
دستی میں رفتار بڑھانے اور کم کرنے کے لیے 10–15 سیکنڈ درج ہیں؛ چلنے اور رکنے کے دوران زائد کرنٹ یا ڈھیلا ہونے سے بچنے کے لیے اصل VFD، مشین اور عمل کے مطابق اقدار منتخب کریں۔
اگر VFD مینو میں موٹر کی قسم منتخب کرنا ہو تو VFD دستی اور اسپنڈل سپلائر کی ہدایت کے مطابق تیز رفتار یا متغیر فریکوئنسی موٹر کا انتخاب کریں۔
انورٹر کی کمیشننگ کی جامع چیک لسٹ کے لیے ATC اسپنڈل VFD پیرامیٹر سیٹ اپ گائیڈ دیکھیں۔
مرحلہ وار اسٹارٹ اپ اور رن ان طریقہ کار
ابتدائی کمیشننگ میں ایک منظم مرحلہ وار عمل سے ہوا کے راستے، کولنگ سرکٹ، VFD کی کارکردگی، گردش کی سمت اور ٹول کی حالت کی منطق کی تصدیق کریں۔
مرحلہ 1: آغاز سے پہلے سسٹم کی جانچ
موٹر گھمانے کا حکم دینے سے پہلے 0.8 MPa ہوا کا دباؤ، فعال 5–8 L/min کولنگ فلو، VFD پیرامیٹرز، گراؤنڈنگ کا تسلسل اور کنٹرولر کا کمانڈ سورس چیک کریں۔
مرحلہ 2: گردش کی سمت کی تصدیق
کم رفتار پر مختصر چلائیں تاکہ سمت چیک ہو؛ معیاری ترتیب اوپر سے ٹول کی نوک کی طرف دیکھنے پر گھڑی کی مخالف سمت (CCW) گھومتی ہے، اور رفتار بڑھانے سے پہلے سمت کو کٹنگ ٹولز سے مطابقت دیں۔
مرحلہ 3: رفتار میں مرحلہ وار اضافہ
نئے یا طویل عرصے سے بند اسپنڈل کو کم رفتار سے شروع کر کے اصل نیم پلیٹ اور مشین کی حدود کے مطابق مجاز زیادہ سے زیادہ رفتار تک ہر 15 منٹ بعد 6000 RPM بڑھائیں؛ روزانہ وارم اپ کے لیے ATC اسپنڈل وارم اپ G-code اسکرپٹ دیکھیں۔
مرحلہ 4: آواز، تھرتھراہٹ اور درجہ حرارت کی نگرانی
غیر معمولی شور، جلنے کی بو، ہاؤسنگ کا درجہ حرارت 50°C سے زیادہ، رفتار میں بے قاعدہ اتار چڑھاؤ یا ٹول ریلیز میں کسی بھی غیر معمولی عمل پر فوراً روک دیں۔
خرابیوں کے ازالے کا جدول (Troubleshooting Matrix)
کمیشننگ اور روزمرہ کے کام کے دوران نقائص کو فوری تلاش کرنے کے لیے علامات پر مبنی اس جدول کا استعمال کریں:
| علامت | ممکنہ وجہ | پہلا تشخیصی اقدام |
|---|---|---|
| نہیں گھومتا یا گنگناتا ہے | غلط VFD پیرامیٹرز، فیز کٹ جانا، کیبل ٹوٹنا یا غلط اسٹارٹ کمانڈ۔ | VFD سیٹنگز، U/V/W وائرنگ، چلانے کا حکم، فریکوئنسی کا حکم اور کیبل کا تسلسل چیک کریں۔ |
| زیادہ شور یا کم درستگی | وجوہات میں کلیمپ کی جگہ سے بیرنگ کا دبنا، گھسے ہوئے بیرنگ، ٹکراؤ، ٹیپر میں گندگی یا ٹول ہولڈر کا درست نہ بیٹھنا شامل ہیں؛ نشان زدہ کلیمپنگ حصہ، ٹیپر کی صفائی، ہولڈر کی حالت اور چوٹوں کا ریکارڈ چیک کریں۔ | کلیمپنگ ایریا چیک کریں، کون صاف کریں اور مشین کے تصادم کی ہسٹری دیکھیں۔ |
| دھواں یا ضرورت سے زیادہ گرمی | وجہ کولنگ راستہ بند ہونا، غلط V/F سیٹنگز، غلط وولٹیج، کولنٹ کا زیادہ درجہ حرارت یا زائد بوجھ ہو سکتی ہے؛ فوراً روکیں، بہاؤ اور نیم پلیٹ کے مطابق VFD اقدار چیک کریں اور ضرورت ہو تو انسولیشن جانچیں۔ | فوری طور پر روکیں، کولنٹ فلو ناپیں اور VFD وولٹیج سیٹنگز چیک کریں۔ |
| چلنے یا رکنے کے دوران نٹ ڈھیلا ہوتا ہے۔ | گردش کی غلط سمت یا ضرورت سے کم رکنے کا وقت (deceleration)۔ | گردش کی سمت چیک کریں اور VFD و مشین کی حدود کے اندر رفتار کم کرنے کا وقت بڑھائیں۔ |
| اسپنڈل چند سیکنڈ بعد بند ہو جاتا ہے۔ | وائنڈنگز میں نمی، کم ایکسلریشن ٹائم، اوور کرنٹ یا غلط پیرامیٹرز۔ | نمی کا شبہ ہو تو اسپنڈل خشک کر کے جانچیں، رفتار بڑھانے کا وقت زیادہ کریں اور نیم پلیٹ کے پیرامیٹرز دوبارہ چیک کریں۔ |
ٹول چینجنگ میکانزم کے لیے اے ٹی سی اسپنڈل ٹول ریلیز ٹربل شوٹنگ گائیڈ دیکھیں۔ رن آؤٹ کی پیمائش کے لیے اسپنڈل رن آؤٹ پیمائش اور ٹربل شوٹنگ گائیڈ پڑھیں۔
دیکھ بھال کی عادات اور وارنٹی کا تحفظ
اسپنڈل کی زیادہ تر قابلِ بچاؤ خرابیاں آلودگی، کولنگ کی غفلت، تنصیب میں بگاڑ، برقی عدم مطابقت یا غیر محفوظ استعمال سے ہوتی ہیں۔
درستگی کے ساتھ احتیاطی برتاؤ
اسپنڈل کو انتہائی حساس میٹرولوجی ڈیوائس سمجھیں۔ اندرونی کون، کنیکٹرز، سینسر کیبلز اور بیرنگ سیکشن کو چوٹ اور دھول سے محفوظ رکھیں۔
کولنٹ کی صفائی اور نالیوں کی دیکھ بھال
کولنٹ باقاعدگی سے بدلیں اور راستے بند نہ ہونے دیں؛ ناکافی کولنگ، کولنٹ کا زیادہ درجہ حرارت یا بند راستے بیرنگ کو تیزی سے گرم کرتے ہیں اور موٹر کی انسولیشن خراب کرتے ہیں۔
صرف مجاز سروس سینٹر سے مرمت
بیرنگ کی تبدیلی اور اندرونی گریس کی دیکھ بھال اہل سروس ٹیکنیشن سے کرائیں؛ غیر مجاز طور پر کھولنے سے ڈائنامک بیلنس متاثر ہوتا ہے اور وارنٹی منسوخ ہوتی ہے۔
مشیننگ لوڈ کی حدود
کٹنگ لوڈ اسپنڈل کے ڈیزائن کی حد سے نہ بڑھائیں؛ زیادہ کٹنگ گہرائی، غلط وولٹیج، فیز کی کمی، براہ راست بجلی سے رابطہ یا غیر موزوں انورٹر سیٹنگز مستقل نقصان پہنچا سکتی ہیں۔
اکثر پوچھے گئے سوالات
کیا میں اے ٹی سی اسپنڈل موٹر پر ویکٹر کنٹرول استعمال کر سکتا ہوں؟
ہرگز نہیں۔ فیکٹری مینوئل میں ویکٹر کنٹرول کے استعمال پر سخت پابندی عائد ہے۔ موٹر کی وائنڈنگز کو جلنے سے بچانے کے لیے اسپنڈل نیم پلیٹ کے مطابق صرف V/F کنٹرول موڈ منتخب کریں۔
کیا اسپنڈل کو براہ راست 220V/380V مینز بجلی سے جوڑا جا سکتا ہے؟
نہیں۔ اسپنڈل کو براہ راست بجلی سے نہ جوڑیں؛ اسے مناسب VFD کے ذریعے چلانا ضروری ہے، ورنہ موٹر کی وائنڈنگ جل سکتی ہے۔
نیومیٹک ٹول ریلیز سلنڈر کے لیے ہوا کا کتنا دباؤ درکار ہوتا ہے؟
دستی میں ٹول کو قابل اعتماد طریقے سے چھوڑنے اور کلیمپ کرنے کے لیے 0.8 MPa درج ہے؛ چلانے سے پہلے اصل نیومیٹک ترتیب کی تصدیق کریں۔
اسپنڈل چلانے کے لیے کولنٹ کے بہاؤ کی کتنی رفتار درکار ہے؟
دستی میں ترتیب کے لحاظ سے 5 سے 8 L/min بہاؤ درج ہے؛ موزوں نلیاں استعمال کریں، کولنٹ صاف رکھیں اور کولنگ راستوں کو بند ہونے سے بچائیں۔
نئے یا طویل عرصے سے بند اسپنڈل کو ابتدائی مرحلہ وار کیسے چلایا جائے؟
کم رفتار سے شروع کریں اور اصل نیم پلیٹ اور مشین کی حدود کے مطابق مجاز زیادہ سے زیادہ رفتار تک ہر 15 منٹ بعد 6000 RPM بڑھائیں؛ کولنگ، ہوا کی فراہمی اور VFD کی کارکردگی کی نگرانی کریں۔
متعلقہ زمرے
متعلقہ تکنیکی گائیڈز
CNC اسپنڈل وارم اپ G-Code اسکرپٹ
ہائی اسپیڈ اسپنڈل کو 24000 RPM پر ٹھنڈا شروع کرنے سے بیئرنگز کیوں تباہ ہوتے ہیں۔ کاپی تیار G-code وارم اپ اسکرپٹس، تھرمل توازن کے اصول، اور سرامک اور سٹیل بیئرنگ ATC اسپنڈلز کے لیے روزمرہ کے آپریشن کی نظم و ضبط۔
ATC اسپنڈل ہوا کی کوالٹی اور FRL سیٹ اپ
نمی اور تیل کی آلودگی ATC اسپنڈل ڈرا بارز، ڈسک اسپرنگز، اور بیئرنگز کو کیسے تباہ کرتی ہے۔ ISO 8573-1 ہوا کے معیار کے معیارات، FRL یونٹ کی تشکیل، ریفریجریٹڈ ڈرائرز، اور مناسب فلٹریشن چین سیٹ اپ کا احاطہ کرتا ہے۔
CNC سپنڈل مینٹیننس: 7 ATC اپ ٹائم کی عادات
سات روزانہ، ہفتہ وار، اور ماہانہ مینٹیننس عادات جو ATC سپنڈل بیئرنگ فیلیور، زنگ، رن آؤٹ ڈیگرڈیشن، اور اوور ہیٹنگ کو روکتی ہیں۔ CNC روٹر آپریٹرز اور شاپ مینجرز کے لیے ایک عملی مینٹیننس چیک لسٹ۔