Teknik Özet
- Vektör kontrol kullanmayın; VFD’yi V/F moduna ayarlayın ve gerilim, anma frekansı, maksimum frekans, RPM ve kutup sayısını iş milinin gerçek etiketine göre belirleyin.
- İş milini doğrudan şebekeye bağlamayın; ATC iş mili motoru, doğru seçilmiş bir VFD üzerinden çalıştırılmalıdır.
- İş milini yalnızca işaretli sıkma bölgesinden sabitleyin, kuru ve tozdan arındırılmış basınçlı hava kullanın ve takımı serbest bırakmadan önce iş milini tamamen durdurun.
- İlk üretim çalışmasından önce soğutma debisini, hava basıncını, VFD parametrelerini ve sensör bağlantılarını kontrol edin.
Otomatik takım değiştirmeli (ATC) motorlu iş milleri için hazırlanan bu kılavuz, CNC freze tezgâhı üreticilerine, modernizasyon ekiplerine ve bakım mühendislerine yöneliktir. Üretici belgelerindeki güvenlik, kullanım öncesi kontrol, mekanik montaj, elektrik bağlantısı, pnömatik takım bırakma, soğutma, değişken frekanslı sürücü (VFD) ayarları, kademeli alıştırma, bakım ve arıza teşhisi bilgilerini düzenler. Kılavuzu, iş milinin onaylı lazer işaretli etiketi ve sürücü belgeleriyle birlikte bir mühendislik referansı olarak kullanın.
Hızlı güvenlik kuralları
Teknik kılavuzlar dört kritik güvenlik sınırını vurgular; bunların ihlali sargı yanmasının, yatak hasarının, takım bırakma mekanizmasının sıkışmasının ve garanti kapsamının kaybedilmesinin başlıca nedenidir.
Yalnızca V/F kontrol kullanın; vektör kontrol veya vektör performansına yönelik sürücü ayarları yanlış yapılandırıldığında motor sargılarını yakabilir ve garantiyi geçersiz kılabilir.
ATC iş mili motoru doğru seçilmiş bir VFD üzerinden sürülmelidir; doğrudan AC şebekeye bağlamak motor sargılarını anında yakar.
İş mili dönerken manuel takım değiştirme düğmesine basmayın; dönüş sırasında pnömatik takım bırakma, çekme çubuğunu sıkıştırır, kavrama tırnaklarını ve iş mili yataklarını tahrip eder.
Elektrik bağlantılarını nitelikli personel yapmalıdır; sisteme enerji vermeden önce gerçek iş mili etiketini, VFD terminallerini, topraklamayı ve kontrolörün güvenlik kilitlerini doğrulayın.
Kurulum öncesi muayene ve kontroller
Montajdan önce bu kontrolleri tamamlayın; uyumsuzluk, eksik aksesuar veya taşıma hasarı tespit ederseniz kuruluma devam etmeden önce durun ve sorunu giderin.
Ambalaj ve iş mili genel durumu
Ambalajı ve iş milinin dış yüzeyini taşıma hasarı, darbe izi, ezilmiş konnektör, eğilmiş pnömatik bağlantı ve konik çizikleri açısından inceleyin; hassas taşlanmış konik yüzeyi özenle koruyun ve metalin metale çarpmasını önleyin.
Lazer etiket değerlerinin doğrulanması
Etiketi siparişle karşılaştırın; anma gerilimi, çıkış gücü, anma ve maksimum frekans, anma RPM değeri, kutup sayısı, anma akımı ve kontrol modunu makine ve VFD seçimiyle doğrulayın.
Bağlantı elemanları ve aksesuarlar
Kullanıcı belgelerini, kalite sertifikalarını, dairesel elektrik konnektörlerini, pnömatik bağlantıları, görünen vidaları ve silindir bağlantı elemanlarını kontrol edin; eksik veya gevşek parçalarla ilgili sorunları montajdan önce giderin.
VFD ayarları öncesi iş mili etiketini okuma
Sürücünün son parametre değerleri doğrudan gerçek iş mili etiketinden alınmalıdır; aşağıdaki tablo her değerin neyi belirlediğini ve devreye alma kuralını açıklar.
| Etiket Parametresi | Teknik Anlamı | VFD Ayar Kuralı |
|---|---|---|
| Gerilim (V) | Motor sargı nominal çalışma gerilimi (örn. 220V veya 380V) | VFD maksimum çıkış gerilimi etiket değerine tam eşitlenmelidir. |
| Güç ve Akım (kW / A) | Güç ve akım, VFD seçimini, pano yükünü ve koruma ayarlarını belirler. | Etikete uyun ve sürücünün anma değerlerini gerçek motorla eşleştirin. |
| Nominal Frekans (Hz) | Anma frekansı, motorun anma çalışma davranışına karşılık gelen frekans noktasıdır; bu değeri başka bir modelden kopyalamadan gerçek etiketten alın. | Temel frekans (Fbase) ve maksimum frekans (Fmax) etiket değerine ayarlanır (örn. 800 Hz). |
| Maksimum frekans ve RPM, hız sınırını ve devreye alma üst sınırını belirler; VFD maksimumunu gerçek etikete ve makine sınırlarına göre ayarlayın. | İş milinin mekanik ve aerodinamik sınır hız değeri (örn. 24000 RPM) | VFD üst sınır frekansı ile devir eşleşmesi kontrol edilir. |
| Bu alan kutup sayısını gösterir. | Kutup sayısı hız hesabını ve motor ayarlarını belirler; VFD’ye gerçek iş mili etiketindeki kutup sayısını girin. | Frekans-devir dönüşüm hesabı için VFD kutup parametresi olarak girilir. |
| Kontrol Modu | Motor yapısına uygun zorunlu kontrol yöntemi | İstisnasız V/F (skalar) kontrol seçilmelidir; vektör kontrol yasaktır. |
Başka bir iş mili modelinin parametrelerini her etiket alanını kontrol etmeden kopyalamayın; anma frekansı veya gerilim uyumsuzluğu birkaç dakika içinde sargıları aşırı ısıtabilir.
Mekanik montaj kuralları
Yanlış mekanik montaj iş mili kovanını deforme eder ve hassas yatakların ön yükünü bozarak, elektrik bağlantıları doğru olsa bile aşırı titreşime ve erken yatak arızasına yol açar.
1. Yalnızca işaretli bölgeden sıkma yapın
İş milini yalnızca gövdede belirtilen sıkma bölgesinden sabitleyin; aşırı sıkma veya bu bölgenin dışında sıkma, iç deliği deforme eder, yatak bileziklerini sıkıştırır ve hızla kontrolsüz ısınmaya yol açar.
2. Takım koniğini ve ön kısmı koruyun
Konik ve ön konik kısmı darbelere ve kirlenmeye karşı koruyun; yatay montajda kesme tozu, talaş ve sıvı sisinin ön yataklara girmesini önlemek için hava perdesini bağlayın.
3. Temiz ve kuru çalışma ortamı sağlayın
İş milini birikmiş sudan, soğutma sıvısıyla yıkamadan ve yanıcı maddelerden uzak kurun; besleme havası tamamen kuru, filtrelenmiş, yağdan ve tozdan arındırılmış olmalıdır.
4. Makine sınırlarını ve hareket zarfını doğrulayın
Son bağlantı cıvatalarını sıkmadan önce gövde çapını, örneğin 100 mm veya 125 mm, Z ekseni strokunu, takım magazini açıklığını, kablo taşıyıcısının bükülme yarıçapını, soğutma hortumu güzergâhını ve pnömatik boru açıklıklarını tüm hareket alanında kontrol edin.
Elektrik, pnömatik ve soğutma bağlantı şeması
İlk çalıştırmadan önce bu bağlantı haritasını inceleyin; son terminal bağlantıları ve parametreler gerçek iş mili etiketi, VFD kılavuzu ve makine bağlantı şemasıyla belirlenir.
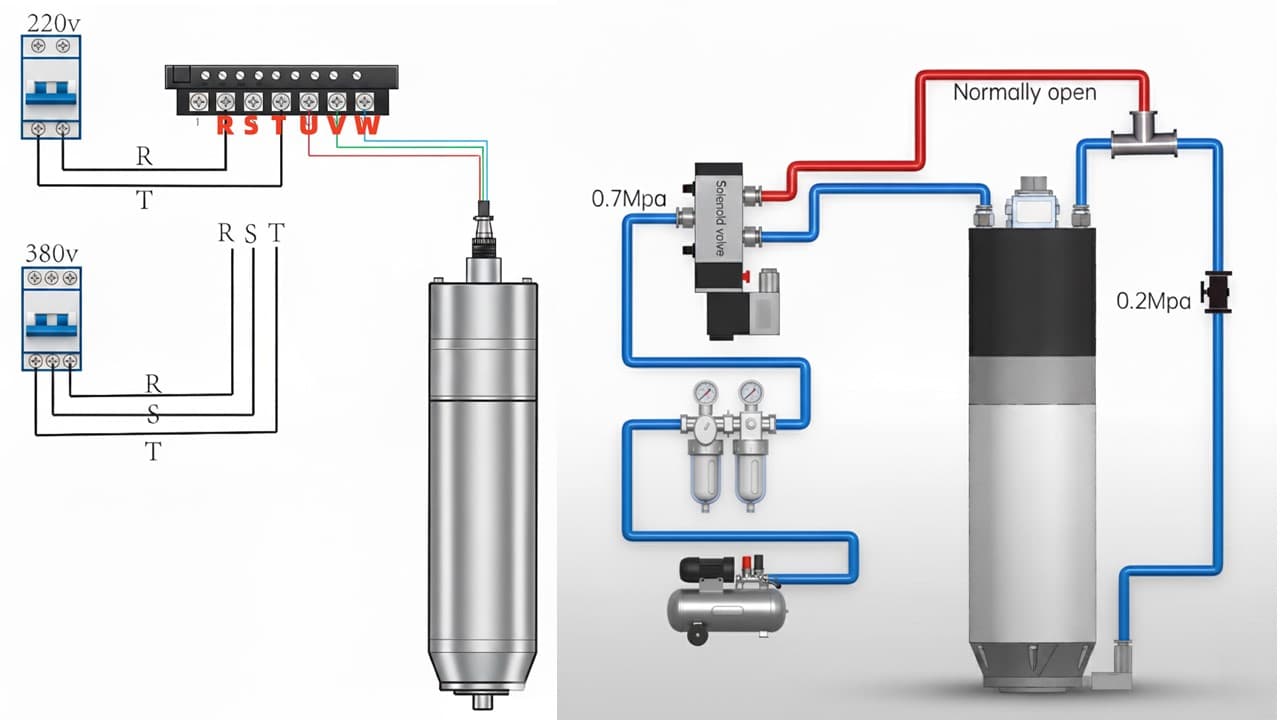 0,8 MPaSolenoid valfNormalde açık
Şemayı tam boyutta görüntüleyin
0,8 MPaSolenoid valfNormalde açıkŞekil 1: Güç kablosu, sensörler, soğutma devresi ve pnömatik kontrol tesisatını gösteren kapsamlı entegrasyon şeması.
VFD - İş mili güç kablolaması
İş milini yalnızca VFD çıkışlarına U, V, W üzerinden bağlayın; doğrudan AC şebekeye bağlamayın ve fiş pinlerini fazlarla onaylı bağlantı şemasına göre eşleştirin.
Takım durumu yaklaşım sensörleri
Sensörlerin PNP veya NPN olduğunu belirleyin; CNC kontrolörüne veya takım magazini mantığına bağlamadan önce 24V+, 24V− ve takımın sıkılı/serbest sinyallerini doğrulayın.
Pnömatik takım çözme hattı
5/2 solenoid valf üzerinden 0.8 MPa’ya ayarlanmış temiz ve kuru hava sağlayın; iş mili tamamen duruyorken manuel bırakma ve sıkma hareketlerini ayrıntılı olarak test edin.
Soğutma suyu döngüsü
Çalıştırmadan önce sıvı giriş ve çıkış yönünü, boru ölçüsünü, 5–8 L/min debiyi, sıvı temizliğini ve kanallarda bükülme veya tıkanma olmadığını doğrulayın.
Çalıştırma öncesi bağlantı kontrol listesi
| Bağlantı Noktası | Kontrol Kriteri | Kabul Edilebilir Durum |
|---|---|---|
| Güç Fişi (1, 2, 3, 4) | Doğrudan şebeke bağlantısı kullanmayın; eşleştirilmiş VFD üzerinden V/F kontrol uygulayın. U/V/W, topraklama, gerilim, anma frekansı, maksimum frekans ve kutup sayısını gerçek etiketten kontrol edin. | U, V, W sıkı ve gövdeye karşı yalıtımlı; PE sürekliliği < 0.1 ohm. |
| Sensör Sinyalleri | PNP veya NPN sensör bağlantısı kontrolör giriş tipine uymalıdır; iş mili dururken 24V+, 24V− ve sıkılı/serbest takım sinyallerini doğrulayın. | CNC ekranında durum LED’leri kilit ve bırakma sırasında doğru tetikleniyor. |
| Pnömatik Basınç | 0.8 MPa kuru hava ve 5/2 solenoid valf kullanın; üretimden önce manuel düğme mantığını ve takımın serbest/sıkılı durumlarını test edin. | Takım çözme anında dinamik basınç 0.8 MPa’da sabit kalıyor. |
| Soğutma Döngüsü | Giriş ve çıkışı doğru yönlendirin, düzeneğin gerektirdiği yerde 5–8 L/min debiyi sağlayın; uzun çalışmadan önce debiyi, kaçakları, sıvı temizliğini, boru kıvrımlarını ve sıcaklığı kontrol edin. | 5 L/min ila 8 L/min kesintisiz akış; rakorlarda ve gövdede sıfır su sızıntısı. |
Elektriksel ve sinyal kablolama ayrıntıları
Terminal düzeni VFD markasına ve iş mili modeline göre değişir; bu temel ilkelere uyarken daima modele özgü bağlantı şemasını kullanın.
VFD çıkış bağlantısı
Motor fazlarını VFD’nin U, V, W terminallerine bağlayın; yaygın dairesel fişlerde 1, 2, 3 pinleri U, V, W’ye, 4 numaralı pin PE’ye karşılık gelir. Daha büyük gövdelerde veya yüksek akım düzeneklerinde bağlantıdan önce etiketin pin şemasına bakın.
Topraklama ve kablo koruma disiplini
Güvenlik ve parazit azaltma için iş mili toprak terminalini doğrudan VFD toprak barasına, panoyu da bina toprağına bağlayın; ayrıntılar için VFD EMI ekranlama ve topraklama kılavuzuna bakın.
Yaklaşım sensörü bağlantı mantığı
PNP veya NPN mantığını kontrolör gereksinimleriyle eşleştirin; tipik renkler +24V DC için kahverengi, 0V DC için mavi, dijital çıkış için siyah veya beyazdır. PLC girişlerine bağlamadan önce sıkılı ve serbest takım durumlarını multimetreyle doğrulayın.
Kontrolör komut kaynaklarının ayrılması
Sürücü parametre hatalarını saha kablolama hatalarıyla karıştırmayın; hız panelden, 0–10V analog sinyalden veya Modbus RS485 üzerinden veriliyorsa başlatma davranışını teşhis etmeden önce etkin komut kaynağını doğrulayın. Ayrıntılar için VFD Modbus ve 0–10V hız kontrolü kılavuzuna bakın.
Pnömatik takım bırakma ve soğutma sistemi kontrolleri
Elektrik bağlantıları tamamlansa bile pnömatik hat, solenoid valf veya soğutma devresi hazır değilse ATC iş mili hızla arızalanır veya performansı düşer.
| Sistem Parametresi | Nominal Spesifikasyon | Doğrulama ve Çalışma Kuralı |
|---|---|---|
| Takım Çözme Basıncı | 0.8 MPa (8 bar) | İş mili girişindeki basıncı doğrulayın ve basınçlı havayı kuru ve tozdan arındırılmış tutun. |
| Pnömatik Valf Tipi | 5/2 yön kontrol solenoid valfi | Gerekli iki hava borusunu bağlayın ve üretimden önce manuel düğmenin çalışmasını test edin. |
| Kılavuzlarda 8 mm borular ve tipik soğutma düzeninde 8 mm dış, 6 mm iç çap belirtilir; bağlantı ölçüsünü, bükülme yarıçapını ve kaçaksız güzergâhı doğrulayın. | 8 mm dış çap / 6 mm iç çap | Yeterli hava debisi sağlamak için minimum 6 mm iç çaplı hat kullanılmalıdır. |
| Soğutma Suyu Debisi | 5 L/min ila 8 L/min (5-8 L/min) | Düzeneğe göre 5–8 L/min debiyi çalıştırmadan önce doğrulayın; kanalların tıkanmasını önlemek için soğutma sıvısını temiz tutun. |
| Takım Bırakma Sinyali | Manuel bırakma düğmesi serbest bırakıldığında iş mili sıkılı duruma dönmelidir; makinenin takım magazini gerektiriyorsa serbest ve sıkılı durum sensörlerinin geri bildirimini kullanın. | Çözme sinyali kesildiğinde sensörün derhal kilit konumuna döndüğünü teyit edin. |
Pnömatik hava kalitesi gereksinimleri için ATC iş mili basınçlı hava kalitesi ve FRL kılavuzu ve soğutma suyu devre kurulumu için iş mili su soğutma kurulum kılavuzu kılavuzlarını inceleyin.
VFD parametre kurulum uyarıları
İş mili sürücüsünü devreye alırken aşağıdaki dört parametre kuralı hayati önem taşır:
Kontrol modunu V/F olarak ayarlayın; iş mili tedarikçisi bu yöntemleri tam olarak bu model için açıkça onaylamadıkça vektör kontrol, vektör performans modu veya otomatik ayarlama varsayımları kullanmayın.
Elektrik değerlerini gerçek etiketinize göre ayarlayın: gerilim, anma frekansı, maksimum frekans, RPM, akım ve kutup sayısını girin; başka iş milinin parametrelerini kopyalamayın.
Kılavuzlarda hızlanma ve yavaşlama için 10–15 saniye belirtilir; başlangıç ve duruşta aşırı akımı veya gevşemeyi önlemek için gerçek VFD’ye, makineye ve işleme uygun değerleri kullanın.
VFD menüsünde motor kategorisi seçimi varsa VFD kılavuzuna ve iş mili tedarikçisinin yönlendirmesine göre yüksek hızlı veya değişken frekanslı motor türünü seçin.
Kapsamlı frekans invertörü parametre tablosu ve hata kodları için ATC iş mili VFD parametre ayarları kılavuzunu belgemizi inceleyin.
Bu bölüm kademeli başlatma ve alıştırma işlemini açıklar.
Devreye alma, kontrollü ve kademeli bir sıra izleyerek hava hattını, soğutma devresini, VFD davranışını, dönüş yönünü ve takım durumu mantığını doğrulamalıdır.
Adım 1: Çalıştırma öncesi sistem doğrulaması
Dönüş komutu vermeden önce 0.8 MPa hava basıncını, 5–8 L/min soğutma akışını, VFD parametrelerini, topraklama sürekliliğini ve kontrolör komut kaynağını doğrulayın.
Adım 2: Dönüş yönünü teyit edin
İş milini düşük hızda kısa süre çalıştırın; standart düzenekte, yukarıdan takımın uç kısmına doğru bakıldığında dönüş saat yönünün tersinedir (CCW). Hızı artırmadan önce yönün kesici takımlara uygun olduğunu doğrulayın.
Adım 3: Kademeli devir artışı
Yeni veya uzun süre kullanılmamış iş milinde düşük hızdan başlayıp her 15 dakikada 6000 RPM artırarak maksimum izin verilen çalışma hızına kadar alıştırma yapın. Günlük üretim öncesi ısıtma için ATC iş mili ısıtma G-code programına bakın.
Adım 4: Ses, titreşim ve sıcaklık izleme
Devreye alma sırasında anormal ses, yanık kokusu, 50°C üzeri gövde sıcaklığı, düzensiz hız değişimi veya anormal takım bırakma davranışı görülürse iş milini hemen durdurun.
Arıza teşhis matrisi
İş mili işletimi sırasında karşılaşılabilecek tipik arıza belirtileri ve çözüm yolları:
| Belirti | Olası Neden | Düzeltici Eylem |
|---|---|---|
| Dönmüyor, vınlama sesi var | Yanlış VFD parametrelerini, faz kaybını, hasarlı kablolamayı veya yanlış komut kaynağını değerlendirin; VFD ayarlarını, U/V/W bağlantılarını, çalıştırma ve frekans komutlarını ve kablo sürekliliğini kontrol edin. | U, V, W hatlarını ölçün, VFD temel frekansını kontrol edin, mili elle çevirin. |
| Aşırı gürültü ve yüksek salgı | Yanlış sıkma bölgesinin yatakları ezmesi, aşınmış yatak, çarpışma, kirli konik veya kötü oturmuş takım tutucuyu değerlendirin; işaretli sıkma bölgesini, konik temizliğini, tutucunun durumunu ve darbe geçmişini kontrol edin. | Gövde sıkma torkunu gevşetin, koniği temizleyin; devam ederse rulman muayenesi yapın. |
| Gövdeden duman / aşırı ısınma | Tıkalı soğutma hattını, yanlış V/F ayarlarını, yanlış gerilimi, sıcak soğutma sıvısını veya aşırı yükü değerlendirin; hemen durun, debiyi ve etiket değerlerine göre VFD ayarlarını kontrol edin, gerekirse yalıtımı inceleyin. | İş milini derhal durdurun; su akışını ve VFD gerilim/frekans tablosunu denetleyin. |
| Kalkış/duruşta somun gevşemesi | Yanlış dönüş yönünü veya çok kısa yavaşlama süresini kontrol edin; yönü doğrulayın ve yavaşlama süresini VFD ve makine sınırları içinde artırın. | Hızlanma ve yavaşlama rampasını 10-15 saniyeye yükseltin; frenleme direncini kontrol edin. |
| Birkaç saniyede aşırı akım açması | Vektör kontrol açık, temel frekans 50Hz’de kalmış veya sargı kısa devresi | Nem kaynaklı yalıtım sorununu, çok kısa hızlanmayı, aşırı akımı veya parametre uyumsuzluğunu değerlendirin; nemden şüpheleniyorsanız iş milini kurutup inceleyin, hızlanma süresini uzatın ve parametreleri gerçek etiketle yeniden karşılaştırın. |
Takım bırakma problemleri için ATC takım bırakma arıza giderme kılavuzu ve salgı ölçüm yöntemleri için salgı ölçümü ve sorun giderme kılavuzu rehberlerimize başvurun.
Bakım alışkanlıkları ve garanti koruması
Önlenebilir iş mili arızalarının çoğu kirlenme, soğutma ihmali, montaj deformasyonu, yanlış elektriksel eşleştirme veya güvensiz çalışmadan kaynaklanır.
Hassas taşıma ve muhafaza
İş milini yüksek hassasiyetli bir cihaz olarak ele alın; taşıma ve kullanım sırasında konik deliğini, elektrik konnektörü bölgesini, sensör kablolarını ve ön yatak bölümünü darbeden ve kirlenmeden koruyun.
Soğutma suyu temizliği ve kanal bakımı
Soğutma sıvısını düzenli değiştirin ve kanalların tıkanmasını önleyin; yetersiz soğutma, yüksek sıvı sıcaklığı veya tıkanma, yatakların hızla aşırı ısınmasına ve motor yalıtımının bozulmasına yol açar.
Yalnızca yetkili servis müdahalesi
Yatak değişimini ve iç gres bakımını nitelikli servis teknisyenleri yapmalıdır; yetkisiz sökme dinamik dengeyi bozar ve garantiyi geçersiz kılar.
İşleme yük sınırlarına riayet
Kesme yükünü iş milinin tasarım sınırlarının üzerine çıkarmayın; aşırı kesme derinliği, yanlış gerilim, faz kaybı, doğrudan şebeke bağlantısı veya uyumsuz VFD ayarları kalıcı hasara yol açabilir.
Sık Sorulan Sorular
ATC iş mili motorunu doğrudan şehir şebekesine (AC 220V/380V) bağlayabilir miyim?
Hayır. İş milini doğrudan şebekeye bağlamayın; uygun bir VFD ile sürülmelidir, aksi halde motor sargıları yanabilir.
VFD ayarlarında vektör kontrol modu neden yasaktır?
Hayır. Kılavuzlar vektör kontrolün kullanılmaması konusunda tekrar tekrar uyarır; V/F kontrol kullanın ve VFD’yi iş milinin gerçek etiketine göre ayarlayın.
Pnömatik takım çözme silindiri için gereken hava basıncı ve kalitesi nedir?
Kılavuzlarda güvenilir takım bırakma ve sıkma için 0.8 MPa (8 bar) belirtilir; çalıştırmadan önce gerçek pnömatik devreyi doğrulayın.
Yeni veya uzun süre kullanılmamış bir iş mili nasıl alıştırılmalıdır?
Düşük hızdan başlayın ve maksimum izin verilen çalışma hızına ulaşıncaya kadar her 15 dakikada bir hızı 6000 RPM artırın; bu sırada soğutmayı, hava beslemesini ve VFD’nin davranışını izleyin.
Soğutma suyu sıcaklığı ve debisi hangi aralıkta tutulmalıdır?
Kılavuzlarda düzeneğe bağlı olarak 5 L/min ile 8 L/min arasında debi belirtilir; uygun borular kullanın, soğutma sıvısını temiz tutun ve kanalların tıkanmasını önleyin.
İlgili Kategoriler
İlgili Teknik Rehberler
CNC Mil Isınma G-Code Komut Dosyası
Yüksek hızlı bir mili 24000 RPM değerinde soğuk başlatmanın rulmanları neden yok ettiği. Kopyalamaya hazır G-code ısınma komut dosyaları, termal denge prensipleri ve seramik ve çelik rulmanlı ATC miller için günlük çalışma disiplini.
ATC Mil Hava Kalitesi ve FRL Kurulumu
Nem ve yağ kontaminasyonunun ATC mil çekme çubuklarını, disk yaylarını ve rulmanlarını nasıl yok ettiği. ISO 8573-1 hava kalitesi standartlarını, FRL ünite konfigürasyonunu, soğutmalı kurutucuları ve uygun filtreleme zinciri kurulumunu kapsar.
CNC Mil Bakımı: 7 ATC Uptime Alışkanlıkları
ATC mil yatak arızasını, paslanmayı, salgı bozulmasını ve aşırı ısınmayı önleyen yedi günlük, haftalık ve aylık bakım alışkanlıkları. CNC router operatörleri ve atölye yöneticileri için pratik bir bakım kontrol listesi.