Техническо резюме
- Не използвайте векторно управление; задайте V/F и въведете напрежението, номиналната и максималната честота, RPM и броя полюси според действителната табелка на шпиндела.
- Никога не свързвайте шпиндела директно към електрическата мрежа. Винаги захранвайте през правилно оразмерен честотен инвертор (VFD).
- Захващайте шпиндела само в маркираната зона, поддържайте сгъстения въздух сух и без прах и спрете шпиндела напълно преди освобождаване на инструмента.
- Преди първата работа в производство проверете дебита на охлаждане, налягането на въздуха, параметрите на VFD и окабеляването на датчиците.
Това ръководство за електрошпиндели с автоматична смяна на инструмента (ATC) е за производители на CNC фрези, екипи за модернизация и инженери по поддръжка. То подрежда указанията за безопасност, проверка, монтаж, окабеляване, пневматично освобождаване, охлаждане, честотен инвертор (VFD), поетапно сработване, поддръжка и диагностика. Използвайте го като техническа справка заедно със сертифицираната лазерно маркирана табелка и документацията на инвертора.
Основни правила за безопасност
Ръководствата подчертават четири критични граници на безопасност; нарушаването им е основна причина за изгаряне на намотки, повреда на лагери, блокиране на освобождаването и загуба на гаранцията.
Използвайте само V/F; векторното управление или неправилно зададените настройки за векторна производителност могат да изгорят намотките и да доведат до загуба на гаранционното покритие.
ATC шпинделът трябва да се захранва през правилно подбран VFD; директното включване към AC мрежата незабавно изгаря намотките на двигателя.
Не натискайте бутона за ръчна смяна на инструмента при въртене; пневматичното освобождаване блокира изтеглящия прът и разрушава захващащите елементи и лагерите.
Окабеляването трябва да се извършва от квалифициран персонал; преди захранване проверете действителната табелка, клемите на VFD, заземяването и защитните блокировки на контролера.
Инспекция преди монтаж
Преди монтажа направете проверките; при несъответствие, липсващ аксесоар или транспортна повреда спрете и отстранете проблема, преди да продължите.
Транспортна опаковка и състояние на шпиндела
Проверете опаковката и външния корпус за следи от удари, огънати конектори, деформирани пневматични щуцери или драскотини по конуса. Вътрешният конус на шпиндела е прецизно шлифована повърхност и изисква максимално внимателно боравене.
Проверка на лазерната фабрична табелка
Сверете табелката с поръчката и проверете номиналното напрежение, мощност, номинална и максимална честота, номинални RPM, полюси, номинален ток и управление спрямо машината и избора на VFD.
Крепежни елементи и окомплектовка
Проверете документацията, сертификатите за качество, кръглите конектори, пневматичните фитинги и видимите винтове или крепежи на цилиндъра; отстранете липсите и разхлабванията преди монтажа.
Разчитане на табелката преди настройка на VFD
Работните параметри на инвертора трябва да се въвеждат стриктно според фабричната табелка на конкретния шпиндел. Таблицата по-долу пояснява значението на всяка стойност:
| Данни от табелката | Какво определят | Правило за настройка |
|---|---|---|
| Полетата на табелката показват напрежение, мощност и ток, номинална честота, максимална честота и RPM, брой полюси и режим на управление. | Изходно напрежение на VFD и оразмеряване | Задайте точната стойност от табелката (напр. 220V или 380V според модела). |
| Мощност и ток (Power & Current) | Мощността и токът определят оразмеряването на VFD, натоварването на електрическото табло и защитните настройки. | Съгласувайте номиналния ток на инвертора с номиналния ток на мотора. |
| Номинална честота (Rated Frequency) | Базова точка на V/F кривата | Въведете точната фабрична стойност, не копирайте настройки от други модели. |
| Максимална честота и обороти | Горна граница на работната скорост | Задайте максимума на VFD според действителната табелка и ограниченията на машината. |
| Брой полюси (Pole Count) | Изчисляване на скоростта на въртене | Използвайте броя полюси, отпечатан на табелката на шпиндела. |
| Режим на управление (Control Mode) | Принцип на регулиране на VFD | Винаги избирайте V/F управление. Никога не използвайте векторно управление. |
Никога не копирайте параметри от друг модел шпиндел без пълна проверка на табелката. Грешна базова честота или напрежение могат да прегреят мотора за броени минути.
Указания за механичен монтаж
Неправилното механично захващане деформира корпуса на шпиндела и притиска прецизните лагери, предизвиквайки силни вибрации и преждевременна повреда:
1. Затягане само в маркираната зона
Затягайте шпиндела единствено в указаната зона за захващане върху цилиндричния корпус. Прекомерното стягане или захващане извън зоната деформира втулката и блокира лагерите.
2. Защита на конуса и въздушната завеса
Пазете конуса и предната конусна част от удари и замърсяване; при хоризонтален монтаж свържете въздушната завеса срещу прах, стружки и течна мъгла в предните лагери.
3. Чиста и суха работна среда
Монтирайте шпиндела далеч от застояла вода, промиване с охлаждаща течност и горими материали; въздухът трябва да е напълно сух, филтриран и без масло или прах.
Проверете работния обхват на машината и свободните разстояния.
Преди окончателното затягане на болтовете проверете диаметъра, например 100 mm или 125 mm, хода Z, просвета до магазина, радиуса на кабеловодещата верига, трасето на охлаждащите маркучи и просветите на пневматичните тръби в цялата работна зона.
Схема на свързване: Електричество, пневматика и охлаждане
Прегледайте картата преди първото пускане; окончателните връзки и настройки се определят от действителната табелка, ръководството на VFD и схемата на машината.
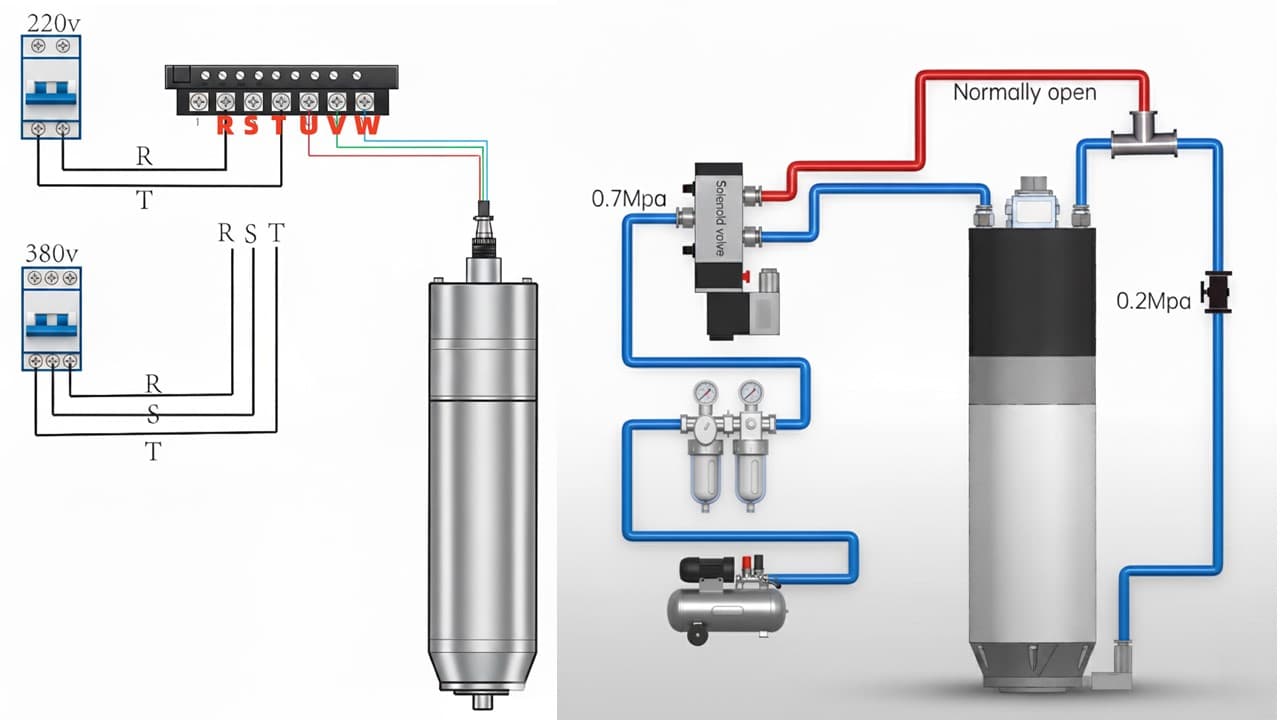 0,8 MPaЕлектромагнитен клапанНормално отворен
Преглед на схемата в пълен размер
0,8 MPaЕлектромагнитен клапанНормално отворенОбща референтна схема на силовото окабеляване, сензорите, пневматичното освобождаване и охладителния контур.
Силови кабели от VFD към шпиндела
Свържете фазите на мотора към изходните клеми U, V, W на инвертора. Никога не включвайте директно в мрежата. Спазвайте стриктно номерацията на пиновете съгласно ел. схемата.
Индуктивни датчици за статус на инструмента
Установете дали сензорите са тип PNP или NPN. Проверете захранването 24V+, 24V- и сигналите за освободен/захванат инструмент преди свързване към CNC контролера.
Пневматично освобождаване на инструмента
Подайте чист и сух въздух при 0.8 MPa през електромагнитен разпределител 5/2; проверете напълно ръчното освобождаване и затягане при спрял шпиндел.
Контур за циркулация на охлаждаща течност
Преди работа потвърдете ориентацията на входа и изхода, размера на тръбите, дебита 5–8 L/min, чистотата и липсата на прегъвания или запушвания.
Контролен списък преди пускане
| Точка на свързване | Техническо изискване | Проверка преди пускане |
|---|---|---|
| VFD изход към шпиндел | Не свързвайте към мрежата; използвайте V/F управление през VFD. | Проверете U/V/W, заземяването, напрежението, номиналната и максималната честота и броя полюси от действителната табелка. |
| Датчици за инструмента | Логиката PNP или NPN трябва да съответства на контролера. | При спрял шпиндел потвърдете 24V+, 24V− и поведението на сигналите за освобождаване и затягане. |
| Пневматично освобождаване | Използвайте сух въздух с налягане 0.8 MPa и 5/2 вентил. | Преди производство проверете логиката на ръчния бутон и състоянията на освободен и затегнат инструмент. |
| Охлаждащ контур | Свържете правилно входа и изхода и поддържайте 5–8 L/min, когато конфигурацията го изисква. | Преди продължителна работа проверете дебита, течовете, чистотата на течността, прегъванията и температурата. |
Детайли за електрическото и сигнално окабеляване
Обозначенията на клемите варират според марката инвертор и модела шпиндел. Винаги следвайте конкретната схема и основните правила:
Свързване на изхода на VFD
Свържете фазите към U, V, W; при обичайните кръгли конектори пинове 1, 2, 3 са фазите, а 4 е PE. За големи корпуси или висок ток проверете разпиновката на табелката преди свързване.
Заземяване и екраниране на кабелите
Свържете заземителната клема на шпиндела директно към заземителната шина на VFD, а електрическото табло към заземителната система на сградата; вижте ръководството за екраниране на EMI смущения и заземяване на VFD.
Логика на свързване на индуктивните датчици
Съгласувайте PNP/NPN с контролера; типичните цветове са кафяв за +24V DC, син за 0V DC и черен или бял за сигнал. Проверете с мултицет състоянията на затегнат и освободен инструмент преди свързване към PLC.
Разделяне на командните източници
Не смесвайте грешките в параметрите и окабеляването; преди диагностика проверете активния източник, независимо дали скоростта идва от панела, 0–10V или Modbus RS485. Вижте ръководството за управление на скоростта чрез Modbus и 0–10V.
Проверка на пневматичната и охладителната система
Дори при безупречен ел. монтаж, ATC шпинделът може бързо да дефектира, ако сгъстеният въздух или охладителният контур не са подготвени правилно:
| Система | Изискване по инструкция | Какво да проверите |
|---|---|---|
| Въздух за освобождаване | Налягането трябва да достига 0.8 MPa за надеждно освобождаване и затягане. | Потвърдете налягането при шпиндела и поддържайте въздуха сух и без прах. |
| Електромагнитен вентил | Използвайте 5/2 разпределител за управление на буталото. | Свържете двата маркуча и тествайте ръчното задействане. |
| Маркучи за въздух и вода | Препоръчват се маркучи с външен диаметър 8 mm (8 mm външ. / 6 mm вътр. за вода). | Проверете фитингите, радиуса на огъване и отсъствието на течове. |
| Дебит на охладителя | Проверявайте дебита на водата в диапазона 5 L/min–8 L/min според конфигурацията. | Проверете потока и поддържайте чиста вода без варовикови отлагания. |
| Статус на инструмента | След отпускане на бутона за ръчно освобождаване шпинделът трябва да се върне в затегнато състояние. | Използвайте обратната връзка за освободен и затегнат инструмент, когато магазинът на машината я изисква. |
За изискванията към качеството на въздуха вижте ръководството за подготовка на въздуха и FRL блокове за ATC шпиндели. За оразмеряване на чилъра вижте ръководството за водно охлаждане на шпиндела.
Бележки за настройка на параметрите на VFD
Настройвайте честотния инвертор стриктно според фабричната табелка на шпиндела и никога по недокументирани списъци от друга машина:
Задайте V/F; не използвайте векторно управление, режим за векторна производителност или предположения за автоматична настройка, освен ако доставчикът изрично потвърди метода за точния модел.
Следвайте табелката за електрическите стойности: Въведете напрежение, номинална честота, максимална честота, обороти, ток и полюси директно от табелката.
Ръководствата посочват 10–15 секунди за ускоряване и забавяне; избирайте стойности според реалния VFD, машината и процеса, за да избегнете претоварване по ток или разхлабване при пускане и спиране.
Ако менюто на VFD съдържа категория двигател, изберете високоскоростен или честотно-регулиран двигател според ръководството и указанията на доставчика.
Подробен списък с параметри е наличен в ръководството за настройка на параметрите на VFD за ATC шпиндели.
Този раздел описва поетапното пускане и сработване на шпиндела.
Въвеждането в експлоатация трябва да потвърди въздуха, охлаждането, работата на VFD, посоката на въртене и логиката на състоянието на инструмента чрез контролирана поетапна последователност.
Стъпка 1: Проверка на системата преди старт
Преди да стартирате мотора, потвърдете пневматичното налягане (0.8 MPa), активния дебит на охлаждане (5-8 L/min), VFD параметрите, заземяването и източника на старт команда.
Стъпка 2: Проверка на посоката на въртене
Пуснете кратко на ниска скорост; стандартната посока е обратно на часовниковата стрелка (CCW), гледано отгоре към носа на инструмента. Проверете съответствието с режещите инструменти, преди да увеличите скоростта.
Стъпка 3: Поетапно увеличаване на оборотите
За нов или дълго неизползван шпиндел започнете с ниска скорост и увеличавайте с 6000 RPM на всеки 15 минути до максималната разрешена работна скорост; за ежедневен подгрев вижте G-code програмата за подгряване на ATC шпиндел.
Стъпка 4: Следене на шум, вибрации и температура
Незабавно спрете при необичаен шум, миризма на изгоряло, температура на корпуса над 50°C, нестабилни обороти или неизправност при освобождаване на инструмента.
Матрица за отстраняване на неизправности
Използвайте тази таблица на симптомите за бърза диагностика и локализиране на повреди по време на въвеждане в експлоатация и ежедневна работа:
| Симптом | Вероятна причина | Първо действие за проверка |
|---|---|---|
| Не се върти или бръмчи | Грешни VFD параметри, липса на фаза, прекъснат кабел или грешен команден източник. | Проверете настройките на VFD, U/V/W, командата за пускане, командата за честота и непрекъснатостта на кабела. |
| Силен шум или лоша точност | Възможните причини са притиснати лагери от захващането, износени лагери, удар, замърсен конус или неправилно поставен държач. | Проверете маркираната зона, чистотата на конуса, състоянието на държача и историята на ударите. |
| Дим или прегряване | Проверете за запушено охлаждане, грешни V/F настройки, неправилно напрежение, висока температура на течността или претоварване. | Спрете незабавно, проверете дебита и стойностите на VFD по табелката и при нужда проверете изолацията. |
| Гайката се разхлабва при пускане или спиране. | Грешна посока на въртене или твърде кратко време за забавяне. | Потвърдете посоката на въртене и увеличете времето за забавяне в границите на VFD и машината. |
| Изключва след няколко секунди. | Влага в намотките, твърде кратко ускорение, претоварване по ток или грешни параметри. | При съмнение за влага подсушете и проверете шпиндела, удължете ускорението и проверете отново параметрите на табелката. |
За детайлна диагностика на механизма за смяна на инструменти вижте ръководството за отстраняване на неизправности при освобождаване на инструмента на ATC шпиндел. За методи за измерване на биенето вижте ръководството за измерване на биенето на ATC шпиндел.
Навици за поддръжка и опазване на гаранцията
Повечето предотвратими повреди по шпинделите се дължат на замърсяване, лошо охлаждане, деформация при монтаж, електрически грешки или претоварване:
Прецизно боравене
Отнасяйте се към шпиндела като към високопрецизен прибор. Пазете вътрешния конус, конекторите, кабелите на датчиците и челната лагерна секция от удари и прах при транспортиране.
Чистота на охладителя и проходимост на каналите
Сменяйте редовно течността и предотвратявайте запушвания; лошо охлаждане, висока температура на течността или запушени канали водят до бързо прегряване на лагерите и повреда на изолацията.
Сервиз само от оторизирани специалисти
Подмяната на прецизните лагери и гресирането трябва да се извършват само в специализиран сервиз. Неоторизираното разглобяване нарушава динамичния баланс и анулира гаранцията.
Граници на натоварване при обработка
Не превишавайте проектните граници на натоварване; прекомерна дълбочина на рязане, неправилно напрежение, липса на фаза, директно захранване или неподходящи VFD настройки могат да повредят шпиндела необратимо.
Често задавани въпроси
Мога ли да използвам векторно управление за ATC шпиндел?
Не. Заводските инструкции категорично забраняват векторното управление. Използвайте единствено V/F управление, съобразено с фабричната табелка на шпиндела, за да предотвратите изгаряне на намотките.
Може ли ATC шпиндел да се включи директно в контакта (220V/380V AC)?
Категорично не. Директното включване в 50/60 Hz мрежа ще унищожи намотките за секунди. Високоскоростният шпиндел трябва да се захранва само чрез честотен инвертор (VFD).
Какво налягане на въздуха е необходимо за пневматично освобождаване на инструмента?
Ръководствата посочват 0.8 MPa (8 bar) за надеждно освобождаване и затягане; проверете действителната пневматична схема преди работа.
Какъв трябва да бъде дебитът на охлаждащата течност?
Ръководствата посочват 5 L/min до 8 L/min според конфигурацията; използвайте подходящи тръби, поддържайте течността чиста и предотвратявайте запушване на каналите.
Как се извършва разработката на нов или дълго стоял шпиндел?
Започнете с ниска скорост и увеличавайте с 6000 RPM на всеки 15 минути до максималната разрешена работна скорост, като наблюдавате охлаждането, въздуха и работата на VFD.
Свързани категории
Свързани инженерни ръководства
CNC Загряване на шпиндела G-Code скрипт
Защо студеният старт на високоскоростен шпиндел при 24000 RPM разрушава лагерите. Готови за копиране G-code скриптове за загряване, принципи на топлинното равновесие и ежедневна оперативна дисциплина за ATC шпиндели с керамични и стоманени лагери.
ATC Качество на въздуха за шпиндела и FRL настройка
Как влагата и замърсяването с масло разрушават ATC тегличите на шпиндела, дисковите пружини и лагерите. Обхваща стандартите за качество на въздуха ISO 8573-1, конфигурация на модул FRL, хладилни сушилки и правилно настройване на веригата за филтрация.
Поддръжка на CNC шпиндела: 7 ATC Навици за безпрекъсната работа
Седем ежедневни, седмични и месечни навика за поддръжка, които предотвратяват повреда на лагерите на ATC шпиндела, ръждясване, влошаване на биенето и прегряване. Практически контролен списък за поддръжка за оператори на CNC фрези и мениджъри на работилници.