Tehniline kokkuvõte
- Ärge kasutage vektorjuhtimist. Seadistage sagedusmuundur V/F-juhtimisele ning lähtuge spindli tegelikust andmesildist pinge, nimisageduse, maksimaalse sageduse, pöörete arvu ja pooluste arvu osas.
- Ärge ühendage spindlit otse elektrivõrku. ATC-spindlimootor peab töötama ainult sobiva sagedusmuunduri (VFD) kaudu.
- Paigaldage spindel ainult märgistatud kinnitustsooni, hoidke suruõhk kuiv ja tolmuvaba ning peatage spindel enne tööriistavahetust täielikult.
- Enne esimest tootmiskäivitust tuleb kontrollida jahutusvedeliku vooluhulka, õhurõhku, VFD parameetreid ja andurite kaabeldust.
See koondab tootja tehnilise dokumentatsiooni olulised kasutuselevõtujuhised selgeks töövooks, mis hõlmab ohutuspiire, paigalduseelset kontrolli, mehaanilist paigaldust, elektriühendusi, pneumaatilist tööriista vabastamist, jahutust, VFD parameetrite sobitamist, astmelist sissetöötamist, hooldust ja diagnostikat.
Kiired ohutuseeskirjad
Tehnilised juhendid rõhutavad korduvalt nelja kriitilist ohutusnõuet. Nende rikkumine on peamine mähiste läbipõlemise, laagrikahjustuste, tõmbevarda kinnikiilumise ja garantii kehtetuks muutumise põhjus:
Hoiatus — Juhtimisrežiim: Kasutage ainult V/F-juhtimist. Vektorjuhtimine või vektorjuhtimise jõudlusseadistused võivad vale konfiguratsiooni korral mootori mähised läbi põletada ja garantii kehtetuks muuta.
Hoiatus — Toiteallikas: Automaatse tööriistavahetiga (ATC) spindlit tuleb juhtida nõuetekohaselt sobitatud sagedusmuunduriga (VFD). Otseühendus vahelduvvooluvõrku põletab kohe mootori mähised.
Hoiatus — Pneumaatiline vabastamine: Ärge kunagi vajutage tööriistavahetuse nuppu spindli pöörlemise ajal. Pneumaatilise vabastuse rakendamine pöörlemisel kiilub tõmbevarda kinni, purustab haaratsid ja hävitab spindli laagrid.
Ettevaatust — Elektriohutus: Elektritöid tohivad teha ainult kvalifitseeritud spetsialistid. Enne süsteemi pingestamist kontrollige alati spindli silti, VFD klemme, maandust ja juhtseadme turvalukustusi.
Paigalduseelne ülevaatus
Tehke need kontrolltoimingud enne spindli paigaldamist pinki. Kui avastate lahknevusi, puuduvaid osi või transpordikahjustusi, peatage töö ja selgitage olukord:
Pakendi ja spindli seisukord
Kontrollige transpordipakendit ja spindli korpust löögijälgede, mõlkis pistikute, paindunud pneumaatikaliitmike või koonusepinna kriimustuste suhtes. Spindli sisekoonus on ülitäpse lihviga pind; käsitsege seda ülima ettevaatusega ja vältige metallesemetega kokkupõrkeid.
Lasersildil olevate andmete kontroll
Veenduge, et lasergraveeritud andmesilt vastab tellitud spetsifikatsioonile. Kontrollige nimipinget, väljundvõimsust, nimisagedust, maksimaalset sagedust, nimipöördeid (RPM), pooluste arvu, nimivoolu ja juhtimisrežiimi pingi ning muunduri suhtes.
Kinnitustarvikud ja lisavarustus
Kontrollige kõiki kaasasolevaid tarvikuid, sealhulgas dokumentatsiooni, kvaliteedisertifikaate, elektripistikuid, pneumaatikaliitmikke ning nähtavaid kruvisid ja silindri kinnitusi. Enne paigaldamist lahendage lahtiste osadega seotud probleemid ja hankige puuduvad osad.
Spindli andmesildi lugemine enne VFD seadistamist
Sagedusmuunduri lõplikud parameetrid peavad pärinema otseselt paigaldatava spindli füüsiliselt andmesildilt. Alljärgnev tabel selgitab, mida iga andmerida määrab ja kuidas seda seadistada:
| Andmesildi parameeter | Mida see määrab | Seadistusreegel |
|---|---|---|
| Pinge | VFD väljundpinge ja sobitus | Järgige andmesilti, tavaliselt 220V või 380V vastavalt mudelile. |
| Võimsus ja vool | VFD võimsusvaru, elektrikapi koormus ja liigvoolukaitse | Järgige silti ja sobitage muunduri nimivool reaalse mootoriga. |
| Nimisagedus | Mootori nimipöörete ja nimipinge sageduspunkt | Kasutage spindli sildil toodud väärtust; ärge kopeerige seda teiselt mudelilt. |
| Maksimaalne sagedus ja RPM | Maksimaalne kiiruspiirang ja kasutuselevõtu ülempiir | Määrake VFD maksimum vastavalt sildile ja seadme piirangutele. |
| Pooluste arv | Kiiruse arvutamise ja mootorijuhtimise loogika | Sisestage täpselt spindli sildile märgitud pooluste arv. |
| Juhtimisrežiim | VFD reguleerimismeetod | Kasutage V/F-juhtimist. Ärge kasutage vektorjuhtimist. |
Ärge kunagi kopeerige teise spindli parameetrite lehte ilma iga andmesildi välja kontrollimata. Vale nimisagedus või pinge võib mootorimähised minutitega üle kuumendada.
Mehaanilise paigalduse juhised
Vale mehaaniline kinnitamine deformeerib spindli korpust ja surub täppislaagreid kokku, põhjustades liigset vibratsiooni ja enneaegseid laagririkkeid ka siis, kui elektriühendused on õigesti tehtud.
1. Kinnitage ainult märgistatud tsoonis
Paigaldage spindel ainult korpusele lasermärgitud kinnitustsooni piires. Liigne pingutamine või kinnitamine väljaspool seda ala moonutab silindrilist ava, pitsitab laagrisaalasid ja tekitab kiire termilise ülekuumenemise.
2. Kaitske koonust ja eesmist koonuspinda
Käsitsege spindlit ettevaatlikult ning kaitske täppispindu tööriistalöökide ja saastumise eest. Horisontaalsel paigaldusel ühendage eesmine õhkkardin, et lõikeprotsessi tolm, laastud ja vedelikuudu ei pääseks esilaagritesse.
3. Tagage puhtad ja kuivad keskkonnatingimused
Paigaldage spindel eemale seisvast vedelikust, otsestest jahutusvedeliku pritsmetest ja tuleohtlikest ainetest. Veenduge, et spindlisse juhitav suruõhk on täiesti kuiv, filtreeritud ning õli- ja tolmuvaba.
4. Kontrollige pingi tööulatust ja vaba ruumi
Kontrollige korpuse läbimõõtu (nt 100 mm või 125 mm), Z-telje käiku, vaba ruumi tööriistasalveni, kaabliketi painderaadiust ja voolikute paigutust kogu liikumisulatuse ulatuses enne poltide lõplikku pingutamist.
Elektri-, pneumo- ja jahutusühenduste üldskeem
Vaadake see koondühendusskeem enne esimest käivitust üle. Spindli tegelik andmesilt, sagedusmuunduri kasutusjuhend ja pingi elektriskeem määravad lõplikud klemmühendused ning parameetrite seadistused.
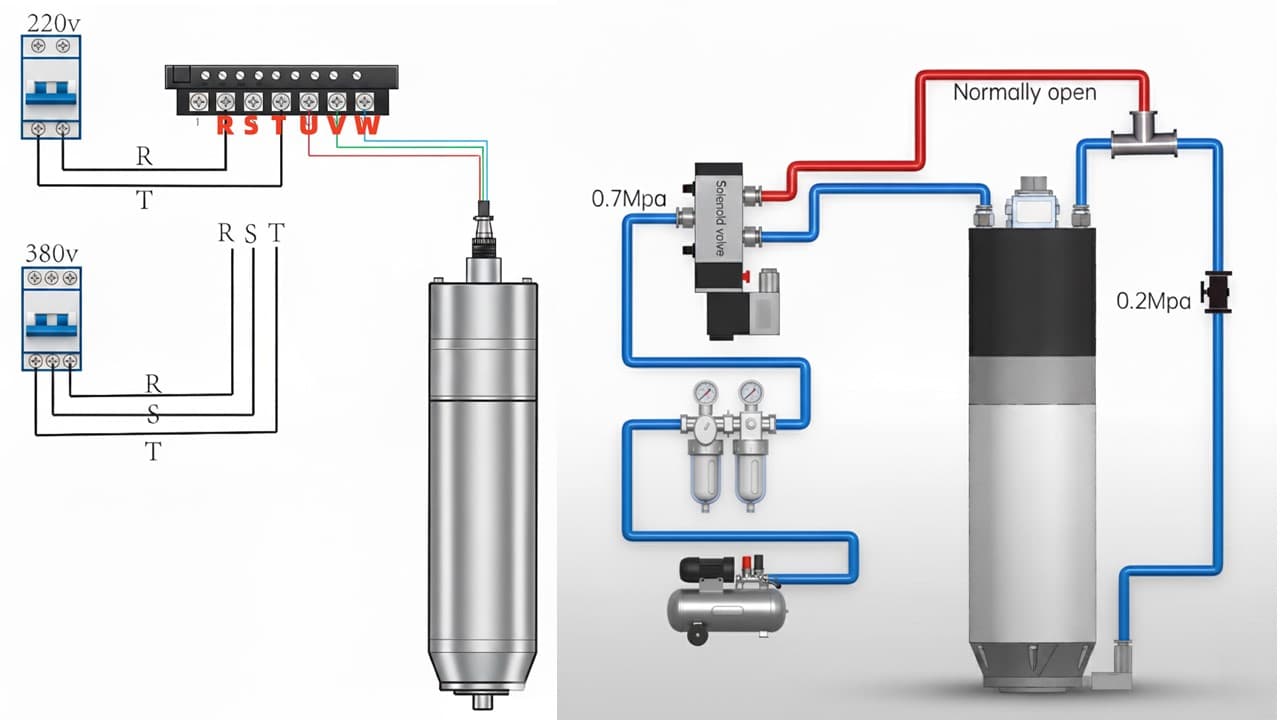 0,8 MPaSolenoidventiilTavaliselt avatud
Vaata skeemi täissuuruses
0,8 MPaSolenoidventiilTavaliselt avatudSpindli toitekaabli, signaalijuhtmete, pneumaatilise tööriistavabastuse ja jahutuskontuuri ühendusskeem.
VFD ja spindli vahelised toiteliinid
Spindel tuleb ühendada sagedusmuunduri väljundklemmidega (U, V, W), mitte kunagi otse vahelduvvooluvõrku. Järgige rangelt pistiku kontakte ja faasijärjestust vastavalt heakskiidetud skeemile.
Tööriista asendi lähedusandurid
Kontrollige, kas lähedusandurid on PNP-tüüpi (voolu andva väljundiga) või NPN-tüüpi (voolu vastu võtva väljundiga). Enne CNC-kontrolleri või tööriistasalve järjestusloogikaga ühendamist kontrollige 24V+, 24V- ning vabastatud ja kinnitatud tööriista väljundsignaale.
Tööriista pneumaatiline vabastamine
Juhtige puhas ja kuiv suruõhk rõhuga 0,8 MPa läbi kaheasendilise viiekäigulise elektromagnetilise suunaventiili (5/2). Katsetage käsitsi vabastamist ja kinnitamist ainult täielikult seisva spindliga.
Jahutusvedeliku ringlussüsteem
Kontrollige sisse- ja väljavoolu suunda, vooliku mõõtu, 5 kuni 8 L/min vooluhulka, vedeliku puhtust ja takistusteta läbivoolu ilma murdekohtadeta enne kasutamist.
Käivituseelne ühenduste kontrollnimekiri
| Ühenduspunkt | Juhendi nõue | Kontroll enne käivitamist |
|---|---|---|
| VFD väljund spindlisse | Ärge ühendage otse võrku; kasutage V/F-juhtimist läbi sobiva VFD. | Kontrollige U/V/W, maandust, pinget, nimisagedust, maksimaalset sagedust ja pooluseid sildilt. |
| Asendiandurid | PNP- või NPN-ühendus peab vastama kontrolleri digitaalsisenditele. | Kinnitage 24V+, 24V- ning lahti/kinni signaalid seisva spindliga. |
| Pneumaatiline vabastus | Kasutage kuiva õhku rõhul 0.8 MPa ja 5/2-suunaventiili. | Enne tootmist kontrollige käsinupu loogikat ning vabastatud ja kinnitatud tööriista olekuid. |
| Jahutuskontuur | Ühendage vee sisse- ja väljavool õigesti ning tagage vooluhulk 5–8 L/min seal, kus konkreetne seadistus seda nõuab. | Enne pikemat töötsüklit kontrollige vooluhulka, lekkeid, jahutusvedeliku puhtust, voolikute paindekohti ja temperatuuri. |
Elektri- ja signaalikaabelduse üksikasjad
Klemmide tähistus erineb muunduri tootja ja spindli mudeli lõikes. Järgige alati konkreetse mudeli skeemi ning järgmisi põhiprintsiipe:
VFD väljundühendus
Ühendage spindlimootori faasid sagedusmuunduri klemmidega U, V ja W. Levinud pistikuühendustes vastavad kontaktid 1, 2 ja 3 faasidele U, V ja W ning kontakt 4 on kaitsemaandus (PE). Suuremate korpuste või suure vooluga konfiguratsioonide puhul kontrollige enne juhtmete ühendamist andmesildi kontaktiskeemi.
Maandus ja kaablite paigaldusnõuded
Nõuetekohane maandus on hädavajalik ohutuse tagamiseks ja häirete vähendamiseks. Ühendage spindli maandusklemm otse sagedusmuunduri maanduslatiga ja ühendage elektrikapp hoone maandusega. Põhjalike varjestus- ja maandusjuhiste saamiseks tutvuge juhendiga VFD EMI häirekaitse ja maandamine.
Lähedusandurite kaabeldusloogika
Tehke kindlaks, kas kontroller nõuab PNP- või NPN-loogikat. Tavalised juhtmevärvid on pruun (+24V DC), sinine (0V DC) ja must/valge (digitaalväljund). Mõõtke lukustatud ja avatud asendi signaale multimeetriga enne PLC sisenditesse ühendamist.
Eristage juhtsüsteemi käsuallikaid.
Ärge ajage parameetrivigu segi kaabeldusvigadega. Olenemata sellest, kas kiirust juhitakse operaatoripaneelilt, 0-10V analoogsignaaliga või Modbus RS485 side kaudu, tehke kindlaks aktiivne juhtimisallikas enne veaotsingut. Juhtimisvõimalusi selgitab sagedusmuunduri Modbusi ja 0–10 V kiirusjuhtimise juhend.
Tööriista pneumaatilise vabastuse ja jahutussüsteemi kontroll
Isegi korrektse elektriühenduse korral saab ATC-spindel kiiresti kahjustada, kui suruõhuliin, suunaventiil või jahutuskontuur ei ole töövalmis:
| Süsteem | Juhendi nõue | Mida kontrollida |
|---|---|---|
| Vabastav suruõhk | Õhurõhk peab jõudma 0,8 MPa-ni, et tagada tööriista usaldusväärne vabastamine ja kinnitamine. | Mõõtke rõhku spindli juures ja tagage kuiv ning tolmuvaba õhk. |
| Suunaventiil | Kasutage vabastuskolvi juhtimiseks 5/2-suunaventiili. | Ühendage mõlemad õhuliinid ja katsetage käsijuhtimist enne tootmistööd. |
| Õhu- ja veevoolikud | Juhendites soovitatakse 8 mm voolikuid (jahutusel 8 mm välis- / 6 mm sisediameeter). | Kontrollige liitmikke, painderaadiusi ja lekkevaba ühendust. |
| Jahutusvool | Kontrollige vee vooluhulka vahemikus 5–8 L/min sõltuvalt seadistusest. | Kontrollige vooluhulka enne käivitamist ja hoidke vedelik ummistuste vältimiseks puhas. |
| Tööriistavahetuse olek | Käsitsi vabastamine peab nupu vabastamisel tagastama spindli lukustatud olekusse. | Kasutage vabastatud ja kinnitatud tööriista andurite tagasisidet seal, kus pingi tööriistasalv seda nõuab. |
Puhta õhu nõuded leiate juhendist ATC-spindli õhukvaliteet ja FRL-sõlm. Jahutusseadme valimise juhised leiate spindli vesijahutuse paigaldusjuhendist.
VFD parameetrite seadistamise märkused
Seadistage sagedusmuundur rangelt spindli füüsilise andmesildi järgi, mitte teise masina kontrollimata parameetrite alusel:
Kasutage V/F-juhtimist: Seadke juhtimisrežiimiks V/F. Ärge kasutage vektorjuhtimist, vektorjuhtimise jõudlusrežiime ega automaatset häälestust, kui spindli tarnija ei kinnita meetodit selgesõnaliselt just selle mudeli jaoks.
Järgige andmesildi elektrilisi väärtusi: Määrake mootori pinge, nimisagedus, maksimaalne sagedus, RPM, vool ja poolused vastavalt tegelikule sildile. Ärge taaskasutage teiste spindlite andmeid.
Valige mõõdukad kiirendus- ja aeglustusajad: Juhendites on kiirenduseks ja aeglustuseks toodud 10 kuni 15 sekundit. Valige tegelikule sagedusmuundurile, pingile ja protsessile sobivad väärtused, et vältida liigvoolu või lahtitulekut käivitamisel ja seiskamisel.
Valige vajadusel suure pöörlemiskiirusega või muutuva sagedusega mootor: Kui sagedusmuunduri menüüs saab valida mootorikategooriat, lähtuge sagedusmuunduri juhendist ja spindli tarnija juhistest.
Põhjaliku sagedusmuunduri seadistamise kontrollnimekirja leiate juhendist ATC-spindli VFD parameetrite seadistamine.
Järkjärguline käivitus- ja sissetöötamisprotseduur
Kasutuselevõtt peab kontrollima õhuteed, jahutust, VFD reageerimist, pöörlemissuunda ja andurite loogikat kontrollitud etappide kaupa:
Samm 1: Süsteemi käivituseelne kontroll
Enne mootori käivitamist kontrollige pneumaatilist rõhku (0.8 MPa), aktiivset jahutusvoolu (5-8 L/min), VFD parameetreid, maandust ja juhtseadme käsukallikat.
Samm 2: Pöörlemissuuna kinnitamine
Käivitage spindel madalatel pööretel pöörlemissuuna kontrollimiseks. Standardkonfiguratsioonis pöörleb spindel vastupäeva (CCW), vaadates ülevalt tööriista otsa suunas. Veenduge enne kiiruse tõstmist, et suund vastab teie lõikeriistadele.
Samm 3: Kiiruse järkjärguline suurendamine
Uue või kaua seisnud spindli korral tehke sissetöötamine sujuvalt: alustage madalal kiirusel ja tõstke pöörete arvu 6000 RPM võrra iga 15 minuti järel kuni maksimaalse kiiruseni. Igapäevase tootmiseelsesoojenduse kohta lugege juhendist ATC-spindli soojendamise G-koodi skript.
Samm 4: Müra, vibratsiooni ja temperatuuri jälgimine
Peatage spindel kohe, kui kasutuselevõtu ajal ilmneb ebatavaline müra, põlemislõhn, spindli korpuse liiga kõrge temperatuur (> 50 °C), pöörete kõikumine või tööriista vabastamise ebanormaalne toimimine.
Veaotsingumaatriks
Kasutage seda sümptomipõhist diagnostikatabelit levinud käivitus- ja töötõrgete kiireks leidmiseks:
| Sümptom | Tõenäoline põhjus | Esmane kontroll |
|---|---|---|
| Ei pöörle või ainult sumiseb | Võimalikud põhjused on valed VFD parameetrid, faasikatkestus, kahjustatud kaabeldus või vale käsuallikas. | Kontrollige VFD seadistust, U/V/W juhtmeid, käivitussignaali, sagedusreferentsi ja kaablite terviklikkust. |
| Kõrge müratase või madal täpsus | Võimalikud põhjused on laagreid kokku suruv kinnitus, kulunud laagrid, kokkupõrge, koonuse saastumine või tööriistahoidiku halb asetumine. | Kontrollige kinnitustsooni, puhastage koonus, kontrollige tööriistahoidikut ja seadme avariiajalugu. |
| Suits või ülekuumenemine | Ummistunud jahutus, vale V/F-kõver, vale pinge, kuum jahutusvedelik või liigne koormus. | Peatage spindel kohe, kontrollige jahutusvedeliku vooluhulka, võrrelge VFD seadistusi andmesildiga ja kontrollige vajadusel isolatsiooni. |
| Kinnitusmutter tuleb käivitusel/seiskamisel lahti | Vale pöörlemissuund või liiga lühike aeglustusaeg. | Kontrollige pöörlemissuunda ja pikendage aeglustusaega nii sagedusmuunduri kui ka pingi piirangute piires. |
| Lülitub mõne sekundi pärast välja | Võimalikud põhjused on niiskusest tingitud isolatsiooniprobleem, liiga lühike kiirendusaeg, liigvool või parameetrite mittevastavus. | Kuivatage ja kontrollige spindlit niiskuse kahtluse korral, pikendage kiirendusaega ja kontrollige sildiparameetreid. |
Tööriistavabastuse tõrgete eraldamiseks vaadake ATC-spindli tööriistavabastuse tõrkeotsingu juhendit. Viskumise mõõtmise juhised leiate spindli viskumise mõõtmise ja tõrkeotsingu juhendist.
Hooldusharjumused ja garantii säilitamine
Enamik ennetatavaid spindlirikkeid tuleneb saastumisest, jahutuse hooletusse jätmisest, paigaldusdeformatsioonist, valest elektrilisest sobitusest või ohtlikust kasutamisest.
Täppisinstrumendi käsitsemine
Käsitlege spindlit ülitäpse mõõteriistana. Kaitske koonuseava, pistikupesi, andurijuhtmeid ja esilaagrite piirkonda põrutuste ning mustuse eest transportimisel ja monteerimisel.
Jahutusvedeliku puhtus ja kanalite hooldus
Vahetage jahutusvedelikku korrapäraselt ja vältige jahutuskanalite ummistumist. Puudulik jahutus, jahutusvedeliku kõrge temperatuur või ummistunud kanalid põhjustavad laagrite kiiret ülekuumenemist ja mootori isolatsiooni kahjustumist.
Ainult volitatud hooldus
Laagrite vahetust ja määrimist tohivad teha ainult kvalifitseeritud hooldustehnikud. Omavoliline lahtivõtmine rikub dünaamilise tasakaalustuse ja tühistab tootjapoolse garantii.
Töötlemiskoormuse piirangud
Ärge suurendage lõikekoormust üle spindli konstruktsiooniliste piiride. Liigne lõikesügavus, vale pinge, faasikatkestus, otseühendus vooluvõrku või valed sagedusmuunduri seadistused võivad mootorspindlit püsivalt kahjustada.
Korduma kippuvad küsimused
Kas ma saan ATC-spindlimootoril kasutada vektorjuhtimist?
Ei. Juhendid hoiatavad korduvalt vektorjuhtimise kasutamise eest. Kasutage V/F-juhtimist ja seadistage VFD vastavalt spindli tegelikule nimesildile.
Kas ATC-spindli saab ühendada otse vooluvõrku?
Ei. Ärge ühendage spindlit otse vooluvõrku. Seda tuleb käitada sobiva sagedusmuunduri (VFD) kaudu, sest muidu võivad mootori mähised läbi põleda.
Millist õhurõhku nõuab ATC tööriista vabastamine?
Juhendites nõutakse usaldusväärseks tööriista vabastamiseks ja haaramiseks 0.8 MPa rõhku. Kontrollige tegelikku pneumaatikat enne kasutamist.
Millist jahutusvoolu tuleb enne spindli käivitamist kontrollida?
Juhendites nõutakse vooluhulka vahemikus 5 L/min kuni 8 L/min sõltuvalt seadistusest. Kasutage sobivaid voolikuid, hoidke vedelik puhas ja vältige ummistusi.
Kuidas tuleks uut või kaua seisnud spindlit sisse töötada?
Alustage madalatel pööretel ja suurendage kiirust 6000 RPM võrra iga 15 minuti järel kuni maksimumkiiruseni, jälgides jahutust, õhuvarustust ja muundurit.
Seotud kategooriad
Related Engineering Guides
CNC-spindli soojendamise G-koodi skript
Miks külma käivitamine kõrgekiiruselisel spindlil 24000 RPM juures hävitab laagrid. Kopeerimisvalmid G-koodi soojendusskriptid, termilise tasakaalu põhimõtted ja igapäevane töödistsipliin keraamiliste ja teraslaagritega ATC spindlite jaoks.
ATC Spindli õhukvaliteet ja FRL seadistus
Kuidas niiskus ja õlikontaminatsioon hävitavad ATC spindli tõmbevarrasid, ketasspringe ja laagreid. Hõlmab ISO 8573-1 õhukvaliteedi standardeid, FRL seadme konfiguratsiooni, jahutatud kuivatisid ja nõuetekohast filtreerimisahela seadistust.
CNC spindli hooldus: 7 ATC käidukestuse harjumused
Seitse igapäevast, nädalast ja igakuist hooldusharjumust, mis väldivad ATC spindli laagri riket, roostet, jooksu halvenemist ja ülekuumenemist. Praktiline hoolduse kontrollnimekiri CNC freaserite operaatoritele ja töökoja juhtidele.