Texniki xülasə
- Vektor idarəetməsindən istifadə etməyin; tezlik çeviricisini V/F rejiminə qurun və gərginlik, nominal tezlik, maksimum tezlik, fırlanma sürəti və qütblərin sayı üçün faktiki şpindel lövhəsinə əməl edin.
- Şpindeli heç vaxt birbaşa şəbəkə cərəyanına (220V/380V AC) qoşmayın; həmişə uyğun VFD tezlik çeviricisi vasitəsilə qidalandırın.
- Şpindeli yalnız işarələnmiş sıxma zonasında bərkidin, sıxılmış havanı quru və tozsuz saxlayın və aləti buraxmazdan əvvəl şpindeli tam dayandırın.
- İlk istehsal işəsalmasından əvvəl soyutma axını, hava təzyiqi, VFD parametrləri və sensor naqilləri yoxlanmalıdır.
Bu əhatəli texniki təlimat avtomatik alət dəyişdiricisi (ATC) olan elektrik şpindel mühərriklərinin quraşdırılması, istismarı və servisi üçün hazırlanmışdır. Dəzgahqayıran mühəndislər və texniki heyət üçün zavod qaydalarını vahid iş axınında birləşdirir: təhlükəsizlik hədləri, qəbul yoxlaması, mexaniki bərkidilmə, elektrik naqillərinin çəkilməsi, pnevmatik alət açma xətti, soyutma dövriyyəsi, dəyişən tezlikli sürücü (VFD) parametrlərinin nizamlanması, mərhələli işəsalma, dövri texniki baxım və nasazlıq diaqnostikası. Bu sənəddən şpindelinizin zavod lövhəsi ilə birlikdə texniki istinad kimi istifadə edin.
Əsas təhlükəsizlik qaydaları
İstehsalçının texniki təlimatı dörd kritik təhlükəsizlik tələbini vurğulayır. Bu qaydaların pozulması sarğıların yanmasına, podşipniklərin dağılmasına və zəmanətin ləğvinə səbəb olur:
Yalnız V/F idarəetməsindən istifadə edin; vektor idarəetməsi və ya invertorun vektor performansı parametrləri səhv qurulduqda mühərrik sarğılarını yandıra və zəmanəti ləğv edə bilər.
ATC şpindel mühərriki düzgün uyğunlaşdırılmış VFD vasitəsilə işlədilməlidir; birbaşa dəyişən cərəyan şəbəkəsinə qoşulma mühərrik sarğılarını dərhal yandırır.
Şpindel fırlandıqda əl ilə alət dəyişmə düyməsini basmayın; fırlanma zamanı pnevmatik buraxma dartı çubuğunu ilişdirir, tutma caynaqlarını və şpindel podşipniklərini sıradan çıxarır.
Elektrik naqilləri ixtisaslı mütəxəssislər tərəfindən qoşulmalıdır; enerji verməzdən əvvəl faktiki şpindel lövhəsini, VFD klemalarını, torpaqlamanı və nəzarətçinin təhlükəsizlik bloklamalarını yoxlayın.
Quraşdırmadan əvvəl yoxlama
Şpindeli quraşdırmazdan əvvəl yoxlamaları tamamlayın; uyğunsuzluq, çatışmayan aksesuar və ya daşınma zədəsi aşkar edilərsə, dayanın və quraşdırmanı davam etdirməzdən əvvəl problemi həll edin.
Qablaşdırma və şpindelin xarici vəziyyəti
Qutunu və şpindel gövdəsini zərbə izləri, əyilmiş konnektorlar, zədələnmiş pnevmatik fitinqlər və konusdakı cızıqlar baxımından yoxlayın. Daxili konus mikron dəqiqliyində cilalanmış səthdir və xüsusi qorunmalıdır.
Lazer zavod lövhəsinin yoxlanılması
Lazer lövhəsinin sifarişə uyğunluğunu təsdiqləyin və nominal gərginlik, güc, nominal tezlik, maksimum tezlik, nominal RPM, qütb sayı, nominal cərəyan və idarəetmə rejimini dəzgah və VFD-nin güc seçimi ilə tutuşdurun.
Bərkidici hissələr və komplektasiya
İstifadəçi sənədlərini, keyfiyyət sertifikatlarını, dairəvi konnektorları, pnevmatik fitinqləri və görünən vintləri və ya silindr bərkidicilərini yoxlayın; boş və çatışmayan hissələrlə bağlı problemləri quraşdırmadan əvvəl həll edin.
VFD sazlamazdan əvvəl şpindel lövhəsini oxumaq
İnvertor parametrləri yalnız konkret şpindelin zavod lövhəsinə əsasən daxil edilməlidir. Aşağıdakı cədvəl hər bir parametrin rolunu izah edir:
| Lövhə parametri | Nəyi müəyyən edir | Nizamlanma qaydası |
|---|---|---|
| Lövhə sətirləri gərginliyi, güc və cərəyanı, nominal tezliyi, maksimum tezlik və RPM-i, qütb sayını və idarəetmə rejimini göstərir. | VFD çıxış gərginliyi və sistem seçimi | Lövhədəki dəqiq dəyəri daxil edin (modelə görə 220V və ya 380V). |
| Güc və cərəyan (Power & Current) | Güc və cərəyan VFD-nin ölçüsünü, elektrik şkafının yükünü və mühafizə parametrlərini müəyyən edir; lövhəyə əməl edin və invertorun nominal göstəricilərini faktiki mühərriklə uyğunlaşdırın. | İnvertorun nominal cərəyanını mühərrik cərəyanı ilə uyğunlaşdırın. |
| Nominal tezlik (Rated Frequency) | Nominal tezlik mühərrikin nominal iş rejiminə uyğun tezlik nöqtəsini müəyyən edir. | Digər modellərdən kopyalamadan, lövhədəki dəqiq dəyəri qeyd edin. |
| Maksimum tezlik və RPM | İşçi sürətin yuxarı həddi | VFD-nin maksimum həddini həm şpindel lövhəsinə, həm də dəzgahın məhdudiyyətlərinə uyğun qurun. |
| Qütblərin sayı (Pole Count) | Fırlanma sürətinin hesablanması | Şpindel lövhəsində göstərilən qütblərin sayını istifadə edin. |
| İdarəetmə rejimi (Control Mode) | VFD tənzimləmə prinsipi | Həmişə V/F rejimini seçin. Vektor idarəetməsindən qəti istifadə etməyin. |
Lövhənin bütün göstəricilərini yoxlamadan başqa modelin parametrlərini köçürməyin; nominal tezlik və ya gərginlik uyğunsuzluğu mühərrik sarğılarını bir neçə dəqiqə ərzində həddindən artıq qızdıra bilər.
Mexaniki quraşdırma təlimatları
Qeyri-düzgün mexaniki sıxılma şpindel gövdəsini deformasiyaya uğradır və dəqiq podşipnikləri sıxaraq vibrasiyaya və vaxtından əvvəl sıradan çıxmaya səbəb olur:
1. Yalnız qeyd olunmuş zonada sıxılma
Şpindeli yalnız gövdədə işarələnmiş sıxma sahəsində bərkidin; həddindən artıq sıxma və ya sahədən kənar bərkitmə daxili dəliyi deformasiyaya uğradır, podşipnik halqalarını sıxır və temperaturun sürətlə nəzarətsiz artmasına səbəb olur.
2. Konusun və hava pərdəsinin qorunması
Dəqiq səthləri yonqar və zərbələrdən qoruyun. Üfüqi quraşdırmada ön podşipniklərə toz və soyuducu mayenin daxil olmasının qarşısını almaq üçün ön hava pərdəsini mütləq qoşun.
3. Təmiz və quru iş mühiti
Şpindeli durğun sudan, soyuducu maye sıçrayışlarından və yanar materiallardan uzaqda quraşdırın; sıxılmış hava tam quru, süzülmüş, yağsız və tozsuz olmalıdır.
4. Dəzgah gedişlərinin və məsafələrin yoxlanması
Bərkidici boltları son dəfə sıxmazdan əvvəl bütün hərəkət sahəsində gövdə diametrini, məsələn 100 və ya 125 mm, Z oxunun gedişini, alət anbarının boşluğunu, kabel daşıyıcısının əyilmə radiusunu, soyutma şlanqlarının marşrutunu və hava borularının boşluğunu yoxlayın.
Qoşulma sxemi: Elektrik, pnevmatika və soyutma
İlk işəsalmadan əvvəl sxemi nəzərdən keçirin; faktiki şpindel lövhəsi, VFD təlimatı və dəzgahın naqil sxemi həm son terminal qoşulmalarını, həm də parametr sazlamalarını müəyyən edir.
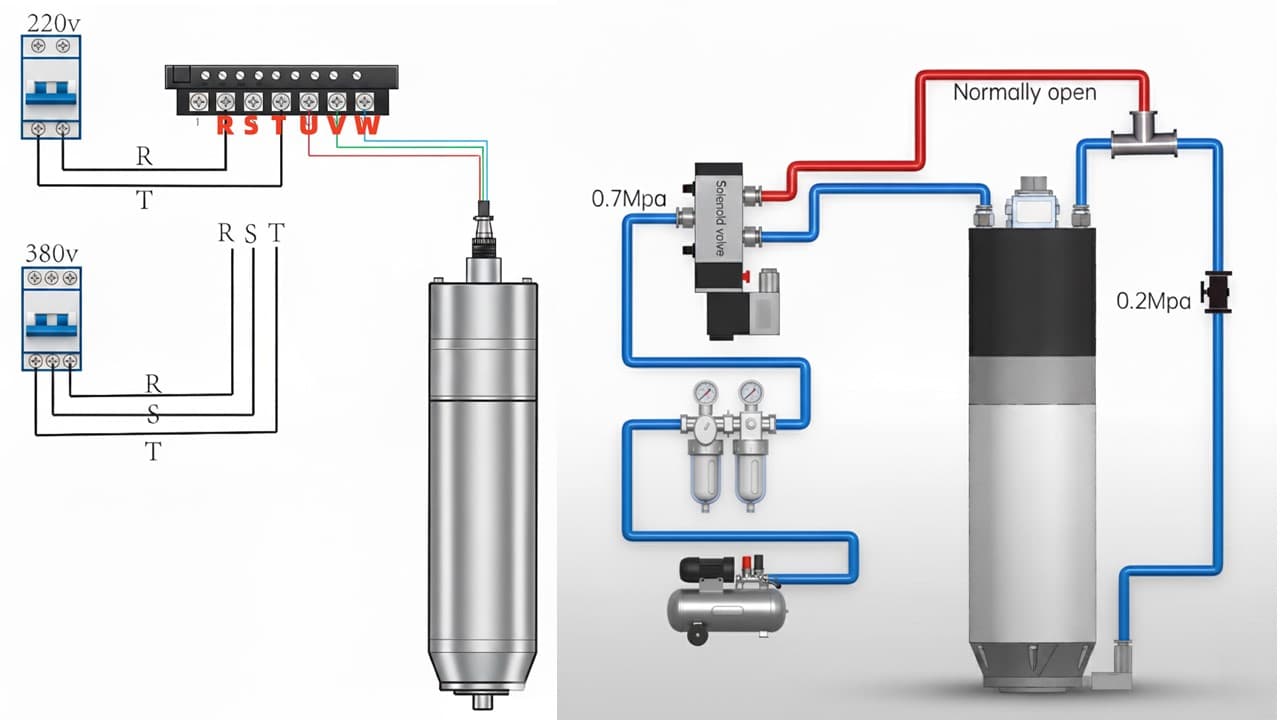 0,8 MPaElektromaqnit klapanNormalda açıq
Sxemə tam ölçüdə baxın
0,8 MPaElektromaqnit klapanNormalda açıqGüc naqilləri, alət sensorları, pnevmatik alət açma silindri və su soyutma dövriyyəsinin ümumi arxitekturası.
VFD-dən şpindelə güc naqilləri
Mühərrik fazalarını invertorun U, V, W çıxış klemalarına qoşun. Şəbəkəyə birbaşa qoşmayın. Sxemə uyğun olaraq pin nömrələnməsinə dəqiq riayət edin.
Alət vəziyyətini izləyən induktiv sensorlar
Yaxınlıq sensorlarının cərəyan verən PNP və ya cərəyan qəbul edən NPN növü olduğunu təsdiqləyin; CNC nəzarətçisinə və ya alət anbarının ardıcıllıq məntiqinə qoşmazdan əvvəl 24V+, 24V- və sıxılmış/buraxılmış alət siqnallarını yoxlayın.
Pnevmatik alət açma sistemi
İki mövqeli beş yollu elektromaqnit klapan vasitəsilə 0.8 MPa-a tənzimlənmiş təmiz, quru hava verin; şpindel tam dayandıqda əl ilə buraxma və sıxma əməliyyatlarını hərtərəfli sınayın.
Soyuducu maye dövriyyəsi konturu
İşə başlamazdan əvvəl soyuducunun giriş və çıxış istiqamətini, boru ölçüsünü, 5–8 L/min axını, mayenin təmizliyini və yolların əyilmə və tutulmalardan azad olduğunu yoxlayın.
İşəsalma öncəsi yoxlama siyahısı
| Qoşulma nöqtəsi | Texniki tələb | İşəsalma öncəsi yoxlama |
|---|---|---|
| VFD-dən şpindelə çıxış | Şəbəkəyə qoşmamaq; VFD ilə V/F idarəetməsi. | Faktiki lövhə üzrə U/V/W, torpaqlama, gərginlik, nominal tezlik, maksimum tezlik və qütblərin sayını yoxlayın. |
| Alət sensorları | PNP və ya NPN məntiqi nəzarətçi girişlərinə uyğun olmalıdır. | Şpindel dayandıqda 24V+, 24V- və alətin buraxılmış və sıxılmış vəziyyət siqnallarını yoxlayın. |
| Pnevmatik açılma | 0.8 MPa quru hava və 5/2 klapanından istifadə. | İstehsaldan əvvəl əl düyməsinin məntiqini və alətin buraxılmış və sıxılmış vəziyyətlərini yoxlayın. |
| Soyutma konturu | Su giriş və çıxışını düzgün yönəldin və quruluş tələb etdikdə 5–8 L/min axını saxlayın; uzunmüddətli işdən əvvəl axını, sızmaları, mayenin təmizliyini, boru əyilmələrini və temperaturu yoxlayın. | Davamlı axını, germetikliyi və təmiz mayeni təsdiqləmək. |
Elektrik və siqnal naqillərinin qoşulma detalları
Klemanın adları invertor istehsalçısına və şpindel modelinə görə dəyişir. Həmişə xüsusi sxemə və əsas qaydalara əməl edin:
VFD çıxışının qoşulması
Mühərrik fazalarını U, V və W-yə qoşun; dairəvi konnektorların yayılmış quruluşlarında 1, 2, 3 kontaktları bu fazalara, 4-cü kontakt PE torpaqlamasına uyğun gəlir, lakin böyük gövdəli və ya yüksək cərəyanlı modelləri qoşmazdan əvvəl lövhədəki kontakt sxeminə baxın.
Torpaqlama və kabel ekranlaşdırılması
Şpindelin torpaqlama terminalını birbaşa VFD-nin torpaqlama şininə, elektrik şkafını isə binanın torpaqlamasına qoşun.
İnduktiv sensorların qoşulma məntiqi
Nəzarətçinin tələbinə görə PNP və ya NPN məntiqini təsdiqləyin; adi rənglər +24V DC üçün qəhvəyi, 0V DC üçün mavi və siqnal üçün qara və ya ağdır, PLC girişlərinə qoşmazdan əvvəl sıxılmış və buraxılmış alət vəziyyətlərini multimetrlə yoxlayın.
İdarəetmə əmrlərinin mənbələrini ayırmaq
Sürətin operator paneli, 0–10V analoq siqnal və ya Modbus RS485 rabitəsi ilə idarə olunmasından asılı olmayaraq, aktiv əmr mənbəyini yoxlayın.
Pnevmatik alət açma və soyutma sisteminin yoxlanması
Mükəmməl elektrik quraşdırması olsa belə, sıxılmış hava və ya soyutma düzgün hazırlanmadıqda ATC şpindeli sürətlə sıradan çıxar:
| Alt sistem | Təlimat tələbi | Nəyi yoxlamalı |
|---|---|---|
| Alət açma havası | Alətin etibarlı buraxılması və sıxılması üçün təzyiq 0.8 MPa-a çatmalıdır; şpindeldə təzyiqi yoxlayın və havanı quru, tozsuz saxlayın. | Şpindel girişində təzyiqi ölçün və quru havanı təmin edin. |
| Elektromaqnit klapan | Alət açma silindrini idarə etmək üçün 5/2 klapanından istifadə edin. | Hər iki hava xəttini qoşun və əl ilə idarəetməni yoxlayın. |
| Hava və su şlanqları | Təlimatlar 8 mm borular və adi quruluşlarda xarici diametri 8 mm, daxili diametri 6 mm soyutma borusu göstərir; faktiki fitinq ölçüsünü yoxlayın. | Fitinqləri, əyilmə radiusunu və sızmanın olmadığını yoxlayın. |
| Soyuducu axını | Quruluşdan asılı olaraq su axınını 5–8 L/min aralığında yoxlayın. | Axının kəsilməzliyini yoxlayın və ərpin yaranmaması üçün suyu təmiz saxlayın. |
| Alət sıxılma vəziyyəti | Əl ilə buraxma düyməsi buraxıldıqda şpindel sıxılmış alət vəziyyətinə qayıtmalıdır; dəzgahın alət anbarı tələb etdikdə buraxılmış və sıxılmış vəziyyətlər üzrə sensor əks-əlaqəsindən istifadə edin. | Sensor əks-əlaqəsini alət anbarının avtomatlaşdırılmasına inteqrasiya edin. |
Hava keyfiyyəti tələbləri üçün ATC şpindelləri üçün hava keyfiyyəti və FRL bloku təlimatına baxın. Çiller gücünü hesablamaq üçün şpindel su soyutma quraşdırma bələdçisinə müraciət edin.
VFD parametr sazlama qeydləri
Tezlik çeviricisini yalnız şpindelin faktiki zavod lövhəsinə uyğun sazlayın, heç vaxt başqa dəzgahın siyahılarına əsaslanmayın:
V/F rejimini qurun; şpindel təchizatçısı həmin konkret model üçün üsulu açıq şəkildə təsdiqləməyincə vektor idarəetməsindən, vektor performansı rejimindən və ya avtomatik sazlama fərziyyələrindən istifadə etməyin.
Gərginlik, nominal tezlik, maksimum tezlik, RPM, cərəyan və qütb sayını faktiki lövhəyə görə qurun; başqa şpindelin parametr cədvəlini istifadə etməyin.
Təlimatlar sürətlənmə və yavaşıma üçün 10–15 saniyə göstərir; işəsalma və dayanma zamanı artıq cərəyan və ya boşalmanın qarşısını almaq üçün faktiki VFD, dəzgah və prosesə uyğun dəyərlər seçin.
VFD menyusunda mühərrik kateqoriyası seçimi varsa, VFD təlimatı və şpindel təchizatçısının göstərişlərinə görə yüksək sürətli və ya dəyişən tezlikli mühərrik kateqoriyasını seçin.
İnvertorun istismara verilməsi üzrə əhatəli yoxlama siyahısı üçün ATC şpindelinin VFD parametr sazlama təlimatına baxın.
İşəsalmanı və ilkin mərhələli işlətməni addım-addım yerinə yetirin.
İstismara vermə zamanı hava yolunu, soyutma konturunu, VFD-nin işini, fırlanma istiqamətini və alət vəziyyəti məntiqini nəzarətli mərhələli ardıcıllıqla yoxlamaq lazımdır.
1-ci addım: İşəsalmadan əvvəl sistemin yoxlanması
Fırlanma əmri verməzdən əvvəl 0.8 MPa hava təzyiqini, 5–8 L/min aktiv soyutma axınını, VFD parametrlərini, torpaqlamanın bütövlüyünü və nəzarətçinin əmr mənbəyini yoxlayın.
2-ci addım: Fırlanma istiqamətinin yoxlanması
İstiqaməti yoxlamaq üçün şpindeli aşağı sürətdə qısa müddət işlədin; standart quruluşda yuxarıdan alətin burnuna baxdıqda saat əqrəbinin əksinə (CCW) fırlanır və sürəti artırmazdan əvvəl istiqamətin kəsici alətlərə uyğunluğunu yoxlayın.
3-cü addım: Sürətin pilləli artırılması
Yeni və ya uzun müddət istifadə edilməmiş şpindeli aşağı sürətdən başlayaraq lövhə və dəzgah hədlərinin icazə verdiyi maksimum iş sürətinə qədər hər 15 dəqiqədən bir 6000 RPM artıraraq mərhələli işlədin; gündəlik qızdırma üçün ATC şpindelinin qızdırılması üçün G-code proqramına baxın.
4-cü addım: Səs, vibrasiya və temperaturun izlənməsi
Qeyri-adi səs, yanıq qoxusu, 50°C-dən yuxarı gövdə temperaturu, sürətin nizamsız dəyişməsi və ya alətin buraxılmasında hər hansı anormal davranış görünərsə, dərhal dayandırın.
Nasazlıqların aradan qaldırılması cədvəli
İşəsalma və gündəlik istismar zamanı nasazlıqları tez aşkar etmək üçün bu simptomlar cədvəlindən istifadə edin:
| Simptom | Ehtimal olunan səbəb | İlk yoxlama addımı |
|---|---|---|
| Fırlanmır və ya vıyıldayır | Səhv VFD parametrləri, faza itkisi, kabel qırılması və ya səhv start siqnalı. | VFD sazlamalarını, U/V/W naqillərini, işləmə əmrini, tezlik əmrini və kabelin bütövlüyünü yoxlayın. |
| Güclü səs və ya zəif dəqiqlik | Səbəblərə sıxma mövqeyinin podşipnikləri əzməsi, yeyilmiş podşipniklər, toqquşma, konus çirklənməsi və ya alət tutucunun düzgün oturmaması daxildir; işarələnmiş sıxma sahəsini, konusun təmizliyini, tutucunun vəziyyətini və zərbə tarixçəsini yoxlayın. | Sıxılma zonasını yoxlayın, konusu təmizləyin və toqquşma tarixçəsini nəzərdən keçirin. |
| Tüstü və ya həddindən artıq qızma | Səbəb soyutma yolunun tutulması, səhv V/F parametrləri, səhv gərginlik, yüksək soyuducu temperaturu və ya artıq yük ola bilər; dərhal dayanın, axını və VFD dəyərlərinin lövhəyə uyğunluğunu yoxlayın, lazım olduqda izolyasiyanı yoxlayın. | Dərhal dayandırın, soyutma axınını ölçün və VFD gərginlik sazlamalarını yoxlayın. |
| İşəsalma və ya dayanma zamanı qayka boşalır. | Fırlanma istiqaməti səhvdir və ya tormozlanma vaxtı çox qısadır. | Fırlanma istiqamətini yoxlayın və VFD ilə dəzgahın hədləri daxilində yavaşıma vaxtını artırın. |
| Şpindel bir neçə saniyədən sonra dayanır. | Sarğılarda rütubət, sürətlənmə vaxtı çox qısa, artıq cərəyan və ya səhv parametrlər. | Rütubətdən şübhələnirsinizsə, şpindeli qurudub yoxlayın, sürətlənmə vaxtını artırın və lövhə parametrlərini yenidən yoxlayın. |
Alət dəyişmə mexanizminin təmiri üçün ATC alət buraxma nasazlıqlarının aradan qaldırılması təlimatına baxın. Döyünmə dəqiqliyini yoxlamaq üçün şpindel döyünməsinin ölçülməsi və nasazlıqların aradan qaldırılması təlimatına müraciət edin.
Baxım vərdişləri və zəmanətin qorunması
Qarşısı alına bilən şpindel nasazlıqlarının əksəriyyəti çirklənmə, soyutmanın laqeydliyi, quraşdırma deformasiyası, elektrik uyğunsuzluğu və ya təhlükəsiz olmayan istismardan yaranır.
Dəqiqliklə ehtiyatlı rəftar
Şpindelə yüksək dəqiqlikli ölçü cihazı kimi yanaşın. Daxili konusu, konnektorları, sensor kabellərini və ön podşipnik hissəsini zərbə və tozdan qoruyun.
Soyuducu mayenin təmizliyi və kanallara qulluq
Soyuducu mayeni müntəzəm dəyişin və kanalların tutulmasının qarşısını alın; zəif soyutma, yüksək maye temperaturu və ya tutulmuş yollar podşipniklərin sürətlə qızmasına və mühərrik izolyasiyasının sıradan çıxmasına səbəb olur.
Yalnız səlahiyyətli servis xidməti
Podşipniklərin dəyişdirilməsi və daxili konsistent sürtkü materialına texniki qulluq ixtisaslı servis texnikləri tərəfindən aparılmalıdır; icazəsiz sökülmə dinamik balansı pozur və zəmanəti ləğv edir.
Emal yükünün hədləri
Kəsmə yükünü şpindelin layihə hədlərindən artırmayın; həddindən artıq kəsmə dərinliyi, səhv gərginlik, faza itkisi, birbaşa elektrikə qoşulma və ya uyğunsuz invertor parametrləri daimi zərər verə bilər.
Tez-tez verilən suallar
ATC şpindeli üçün vektor idarəetməsindən istifadə etmək olarmı?
Xeyr. Zavod sənədləri vektor idarəetməsini qəti şəkildə qadağan edir. Sarğıların yanmasının qarşısını almaq üçün şpindel lövhəsinə uyğun olaraq yalnız V/F idarəetmə rejimindən istifadə edin.
ATC şpindeli birbaşa elektrik şəbəkəsinə (220V/380V) qoşula bilərmi?
Xeyr. Şpindeli birbaşa elektrik mənbəyinə qoşmayın; uyğun VFD vasitəsilə işlədilməlidir, əks halda mühərrik sarğıları yana bilər.
Alətin pnevmatik açılması üçün hansı hava təzyiqi tələb olunur?
Təlimatlar alətin etibarlı buraxılması və sıxılması üçün 0.8 MPa göstərir; işə başlamazdan əvvəl faktiki pnevmatik sxemi yoxlayın.
Tələb olunan soyuducu maye axını nə qədərdir?
Təlimatlar quruluşdan asılı olaraq 5–8 L/min axın göstərir; uyğun borulardan istifadə edin, soyuducu mayeni təmiz saxlayın və soyutma kanallarının tutulmasının qarşısını alın.
Yeni və ya uzun müddət işləməmiş şpindel necə işə salınmalıdır?
Aşağı sürətdən başlayın və lövhə ilə dəzgah hədlərinin icazə verdiyi maksimum iş sürətinə qədər hər 15 dəqiqədən bir 6000 RPM artırın; soyutmanı, hava təchizatını və VFD-nin işini izləyin.
Əlaqəli kateqoriyalar
Əlaqəli mühəndislik bələdçiləri
CNC Şpindel Qızışdırılması G-Code Skripti
Niyə yüksək sürətli mili 24000 RPM ilə soyuq başlatmaq rulmanları məhv edir. Kopyalamağa hazır G-kod qızdırma skriptləri, termal tarazlıq prinsipləri və keramika və polad rulmanlı ATC şpindellər üçün gündəlik istismar intizamı.
ATC Mil Hava Keyfiyyəti və FRL Quraşdırılması
Nəm və yağ çirklənməsi ATC şpindel mili çəkmə çubuqlarını, disk yaylarını və rulmanları necə məhv edir. ISO 8573-1 hava keyfiyyəti standartlarını, FRL qurğu konfiqurasiyasını, soyuducu quruducuları və düzgün filtrasiya zənciri qurulumunu əhatə edir.
CNC Şpindel Baxımı: 7 ATC İş Vaxtı Adətləri
ATC şpindel yataq nasazlığını, pası, qaçışın pisləşməsini və həddindən artıq qızmanı qarşısını alan yeddi gündəlik, həftəlik və aylıq texniki qulluq adətləri. CNC router operatorları və sex menecerləri üçün praktiki texniki qulluq siyahısı.