技術概要
- ベクトル制御は使用せず、インバータを必ずV/F制御に設定し、実際のスピンドル銘板に記載された電圧、定格周波数、最大周波数、回転数(RPM)、極数に合わせてパラメータを設定してください。
- スピンドルを商用電源(商用AC電源)に直接接続しないでください。ATCスピンドルモーターは必ず適切にマッチングされたVFDを介して駆動する必要があります。
- スピンドルはレーザー刻印された指定クランプ範囲内のみで固定し、供給エアは乾燥・無塵状態を保ち、ツールのアンクランプ操作は回転が完全に停止してから行ってください。
- 本格的な切削稼働前に、冷却水の流量、供給空気圧、VFDパラメータ設定値、および近接センサの配線信号を必ず点検・検証してください。
本包括ATC電動スピンドルユーザーマニュアルは、CNCルーターの機械製作、レトロフィット(改造更新)、および保全エンジニア向けに作成されています。製造元の技術文書から得られた重要立ち上げ手順を体系的に再編し、安全境界、使用前検査、機械的設置、電気・信号配線、空圧ツールアンクランプ、冷却水路構築、VFDパラメータ適合、段階的慣らし運転、日常保守、トラブル診断までのワークフローを網羅しています。本マニュアルは、スピンドル本体にレーザー刻印された認定銘板および付属インバータ(VFD)の公式ドキュメントと併せてご活用ください。
クイック安全規程
技術マニュアルでは、4つの重要な安全境界が繰り返し強調されています。これらの規則への違反は、コイル焼損、ベアリング破損、ドローバー噛み込み、および保証無効の最大の原因となります:
警告 — 制御モード: V/F制御のみを使用してください。ベクトル制御やインバータのベクトル性能設定は、誤って設定するとモーター巻線を焼損させるおそれがあり、保証が無効になる場合があります。
警告 — 電源接続: 自動工具交換装置(ATC)スピンドルモーターは、仕様に適合した可変周波数ドライブ(VFD)を介して駆動しなければなりません。商用AC電源に直接接続すると、巻線が即座に焼損・破壊されます。
スピンドル回転中は手動工具交換ボタンを押さないでください。回転中に空圧で工具を解放すると、ドローバーが固着し、把持爪とスピンドルのベアリングが損傷します。
注意 — 電気安全基準: 電気配線作業は必ず有資格者が行ってください。通電前に、スピンドル現品の銘板、VFD端子割り付け、保護接地(PE)、およびコントローラの安全インターロックを再確認してください。
据付前の受入点検
スピンドルを機械フレームに取り付ける前に、以下の受入検査を完了してください。仕様不一致、付属品の不足、輸送中の損傷が確認された場合は、作業を中断し直ちに対処してください:
梱包および外観状態の確認
輸送用梱包箱およびスピンドル外観を点検し、打痕、コネクタの変形、空圧継手の曲がり、テーパ部の擦り傷がないか確認します。主軸テーパ面は超精密研削面です。極めて慎重に取り扱い、金属同士の衝突を避けてください。
レーザー刻印銘板の照合
本体にレーザー刻印された銘板が発注仕様と一致していることを照合します。定格電圧、出力、定格周波数、最大周波数、定格回転数(RPM)、極数、定格電流、制御方式を工作機械およびVFD選定基準と照らし合わせて確認してください。
締結金具および付属品の点検
取扱説明書、品質証明書、丸形コネクタ、空圧継手、および目視できるねじやシリンダ固定具など、すべての付属品を確認してください。緩みや欠品があれば、設置開始前に対処してください。
VFD設定前のスピンドル銘板パラメータ確認
インバータ(VFD)に登録する最終パラメータ値は、設置する現品スピンドルの物理銘板から直接転記しなければなりません。下表は、銘板の各記載項目が制御にどのような影響を与えるかを示しています:
| 銘板記載項目 | 決定される動作・制御項目 | 設定ルール |
|---|---|---|
| 電圧 | VFD出力電圧および結線方向 | |
| 出力および電流 | VFD容量サイジング、盤内負荷、過負荷保護設定 | 銘板値に従い、インバータの定格電流を実モーターの定格に合わせます。 |
| 定格周波数 | モーターの定格トルクおよび基底周波数ポイント | 別機種の数値を流用せず、必ず現品銘板に刻印された定格周波数を入力します。 |
| 最大周波数および最高回転数 | 上限速度リミットおよび試運転リミット | 銘板上限および機械剛性の安全限界に合わせてVFD最大周波数を設定します。 |
| 極数 | 周波数と回転数の換算計算およびモーターモデル設定 | スピンドル銘板に記載された極数を使用してください。 |
| 制御モード | インバータ制御方式 | 必ずV/F制御を使用してください。ベクトル制御は使用禁止です。 |
| 出力および電流 (Power & Current) | VFD容量サイジング、盤内負荷、過負荷保護設定 | 銘板値に従い、インバータの定格電流を実モーターの定格に合わせます。 |
| 定格周波数 (Rated Frequency) | 定格運転特性の基準となる周波数を決めます。 | 別機種の数値を流用せず、必ず現品銘板に刻印された定格周波数を入力します。 |
| 最大周波数および最高回転数 (Max Frequency & RPM) | 上限速度リミットおよび試運転リミット | 銘板上限および機械剛性の安全限界に合わせてVFD最大周波数を設定します。 |
| 極数 (Pole Count) | 周波数と回転数の換算計算およびモーターモデル設定 | スピンドル銘板に記載された極数を使用してください。 |
| 制御モード (Control Mode) | インバータ制御方式 | 必ずV/F制御を使用してください。ベクトル制御は使用禁止です。 |
銘板の全項目を確認することなく、無関係なスピンドルモデルのパラメータシートをコピーして設定しないでください。定格周波数や電圧の不一致は、運転開始から数分以内にモーターコイルを過熱・損傷させる原因となります。
機械的据付・取付ガイドライン
不適切な機械的クランプは、スピンドル外筒を変形させ精密ベアリングの予圧を圧迫します。これにより、電気配線が完璧であっても過大な振動やベアリングの早期焼付きが発生します:
1. 指定クランプ範囲内のみで固定する
スピンドルハウジングにレーザー刻印またはその他の方法で示された固定座のクランプ範囲内でのみ取り付けてください。締め付けすぎや指定範囲外での固定は内孔を変形させ、ベアリングの軌道輪を圧迫し、急速な熱暴走を引き起こします。
2. テーパ部と先端コーンを保護する
スピンドルを慎重に取り扱い、工具の落下や切削粉による精密面の損傷を防いでください。横型設置の場合は、切削液ミストや切りくずが前部ベアリング内部に侵入しないよう、フロントコーンのエアカーテン(シールエア)保護ラインを常時接続してください。
3. 清潔で乾燥した設置環境を維持する
滞留水、クーラントの直接飛沫、可燃性物質から離れた場所にスピンドルを設置してください。供給される圧縮空気は、完全に除湿・ろ過され、油分や粉塵を含まない清浄な空気である必要があります。
4. 機械ストロークと干渉クリアランスの検証
固定ボルトを本締めする前に、スピンドル外径(100 mmまたは125 mm)、Z軸ストローク、ツールマガジンとの干渉クリアランス、ケーブルベアの最小曲げ半径、冷却ホースおよび空圧チューブの取り回し干渉を全移動範囲で確認してください。
電気・空圧・冷却配管の接続マップ
初回立ち上げ前に、この統合接続マップを確認してください。実際のスピンドル銘板、VFD取扱説明書、および機械電気図面が、最終的な端子接続とパラメータ設定を決定します:
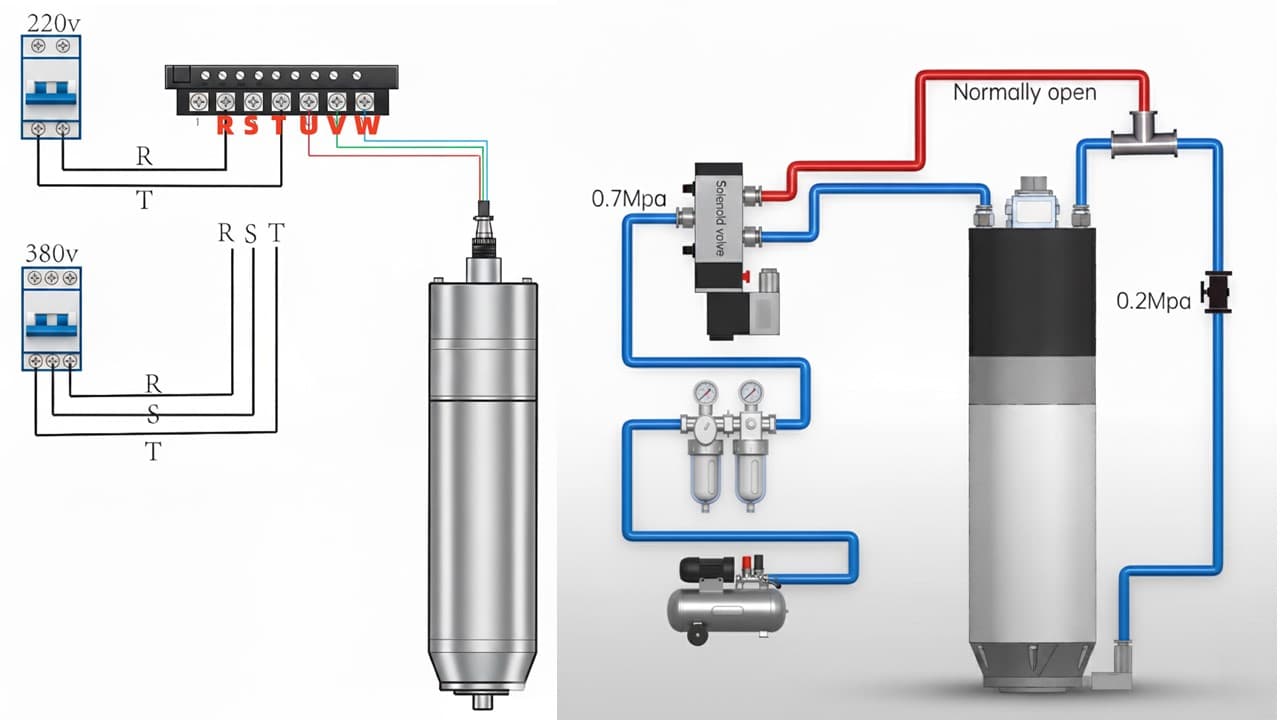 0.8 MPa電磁弁常時開
図を原寸で表示
0.8 MPa電磁弁常時開スピンドル動力線、センサ信号線、空圧ツールアンクランプ、および冷却水循環配管の基準接続図。
VFDとスピンドル動力線の接続
スピンドルモーターは必ずVFDの出力端子(U, V, W)に接続し、商用電源に直結してはなりません。航空コネクタのピン番号と相順(UVW)を認定接続図に厳密に従って合わせてください。
工具状態検知近接センサ
近接スイッチがPNP(ソース型)かNPN(シンク型)かを仕様書で確認してください。CNCコントローラやマガジンシーケンスに接続する前に、24V+、24V-、およびツールアンクランプ/クランプ検出信号出力をテスターで確認します。
空圧ツールアンクランプ機構
2位置5ポート(5/2)電磁弁を介して、清浄・乾燥した0.8 MPaの圧縮空気を供給してください。スピンドルが完全に停止している状態で、手動アンクランプおよびクランプ動作を十分にテストしてください。
冷却水循環ループ
通水前に、給水口と排水口の向き、配管サイズ、5〜8 L/minの循環流量、クーラントの清浄度、折れ曲がりや閉塞のないスムーズな配管経路を確認してください。
立ち上げ前接続チェックリスト
| 接続箇所 | マニュアル基準 | 立ち上げ前確認項目 |
|---|---|---|
| VFD出力からスピンドル | 商用電源直結は厳禁。マッチングしたVFDでV/F制御を行うこと。 | 銘板記載のU/V/W相順、保護接地(PE)、電圧、定格周波数、最高周波数、極数を確認。 |
| 工具状態センサ | PNPまたはNPNの近接スイッチ配線をコントローラ入力仕様に合致させること。 | スピンドル停止状態で24V+、24V-、クランプ/アンクランプ信号の導通とロジックを確認。 |
| 空圧ツールアンクランプ | 0.8 MPaの乾燥エアと2位置5ポート電磁弁を使用すること。 | 手動ボタン操作によるシリンダストローク、アンクランプおよびクランプ復帰動作を確認。 |
| 冷却水循環系統 | 給水口と排水口を正しく接続し、構成上必要な場合は5〜8 L/minの流量を維持してください。 | 本格運転前に通水テストを行い、漏れ、気泡、流路の折れ、水温、冷却液の清浄度を確認。 |
電気および信号配線の詳細
端子配置はVFDブランドおよびスピンドル型番によって異なります。型式専用の配線図面を参照しつつ、以下の配線原則を厳守してください:
VFD出力端子の接続
スピンドルモーターの各相をVFDのU、V、W端子に接続します。一般的な丸形コネクタでは、ピン1、2、3がU、V、W相、ピン4が保護接地(PE)に対応します。大きなフレームサイズや高電流構成では、接線前に銘板のピン配置図を確認してください。
接地およびケーブルシールドの規律
適切な接地は作業者の安全とノイズ低減に不可欠です。スピンドルの接地端子をVFDの接地バスに直接接続し、制御盤を建物の接地に接続してください。シールドと接地の詳細は、VFD EMIノイズ遮蔽・接地ガイドを参照してください。
近接スイッチの配線ロジック
コントローラの要件に合わせてPNPまたはNPNの近接スイッチの論理を確認してください。一般的な線色は、茶色がDC +24V、青色がDC 0V、黒色または白色がデジタル信号出力です。PLC入力に接続する前に、マルチメーターで工具のクランプ状態とアンクランプ状態を確認してください。
コントローラ指令系統の独立確認
パラメータ設定ミスと外部配線ミスを混同しないようにしてください。操作パネル指令、0-10Vアナログ指令、またはModbus RS485通信のいずれで回転制御を行う場合でも、立ち上げ診断前に現在有効な指令ソースを確定させてください。通信設定の詳細は、VFD Modbus対0-10V速度制御ガイドをご確認ください。
空圧ツールアンクランプおよび冷却システムの点検
電気配線が正常であっても、空圧系統、電磁弁、または冷却水路に不備がある場合、ATCスピンドルは急速に故障または性能劣化を起こします:
| 系統項目 | マニュアル基準値・仕様 | 点検・検証要領 |
|---|---|---|
| アンクランプ供給エア | 確実なアンクランプと保持力確保のため空気圧は0.8 MPaに達すること。 | スピンドル直近で圧力を測定し、圧縮空気が乾燥・除塵されていることを確認。 |
| 電磁弁構成 | アンクランプシリンダ制御に2位置5ポート(5/2)電磁弁を使用すること。 | 必要な2系統の空圧チューブを接続し、実機稼働前に手動ボタン動作を検証。 |
| エア配管および冷却水チューブ | マニュアルには8 mmチューブが参考として記載されており、典型的な構成では冷却チューブの外径が8 mm、内径が6 mmです。 | 継手サイズ、配管の最小曲げ半径、および漏れのない確実な挿入を確認。 |
| 冷却循環流量 | システム仕様に応じ5 L/min〜8 L/minの範囲で冷却水循環を確認すること。 | 運転前に流量計等で確認し、水路詰まりを防ぐため清浄な冷却液を維持。 |
| ツール交換状態復旧 | 手動アンクランプ解除時、シリンダが自律的にクランプ位置に復帰すること。 | 機械のツールマガジンで必要な場合は、アンクランプとクランプのセンサフィードバックを使用してください。 |
清浄なエア供給の要件については、ATCスピンドルの空気品質とFRL選定ガイドを参照してください。チラー容量の選定基準については、スピンドル水冷システム設置ガイドをご確認ください。
VFDパラメータ設定時の重要注意事項
インバータ(VFD)の設定は、他機の未検証パラメータシートをコピーするのではなく、現品スピンドルの物理銘板に厳密に従って行ってください:
V/F制御モードの強制適用: 制御モードをV/F制御に設定してください。スピンドルメーカーから該当個別型番に対する明確な指定がない限り、ベクトル制御、ベクトル性能モード、オートチューニング機能は絶対に使用しないでください。
電気諸元は銘板刻印値に準拠: モーター定格電圧、定格周波数、最大周波数、回転数(RPM)、定格電流、極数を実際の銘板通りに設定してください。別モデルの数値を流用することは固く禁じられています。
マニュアルでは加速と減速に10〜15秒が参考値として示されています。始動・停止時の過電流や緩みを避けるため、実際のVFD、機械、加工工程に適した値を使用してください。
必要に応じたモーター種別の選択: VFDメニューにモーター種別の選択項目がある場合は、VFDの取扱説明書とスピンドル供給元の指示に従い、高速モーターまたは可変周波数モーターを選択してください。
VFD立ち上げ時の網羅的なパラメータ一覧は、ATCスピンドルVFDパラメータ設定ガイドをご参照ください。
段階的立ち上げおよび慣らし運転(エージング)手順
試運転は、エア系統、冷却循環、VFDの応答、回転方向、およびセンサ信号を、制御された段階的手順を通じて検証する必要があります:
ステップ1: 運転前の系統最終チェック
モーターの回転指令を出す前に、空圧回路の圧力(0.8 MPa)、冷却液の流量(5〜8 L/min)、VFDパラメータ、接地の導通、およびコントローラの指令源を確認してください。
ステップ2: 回転方向の確認
低速でスピンドルを寸動させ、回転方向を確認してください。標準構成では、工具先端に向かって見下ろしたときに反時計回り(CCW)です。増速前に、使用する切削工具と回転方向が一致することを確認してください。
ステップ3: 段階的回転数アップによる慣らし運転
新品または長期間使用していないスピンドルは、低速から開始し、最大運転速度に達するまで15分ごとに6000 RPMずつ回転数を上げて慣らし運転を行ってください。日常の生産前の暖機運転については、ATCスピンドル暖機運転Gコードスクリプトを参照してください。
ステップ4: 異音・振動・温度上昇の監視
異音、異臭(絶縁体の焦げ臭)、異常なハウジング表面温度(50°C超過)、回転数の不安定な変動、あるいはツールアンクランプの引っ掛かりが検知された場合は、直ちに緊急停止してください。
トラブルシューティング・診断マトリクス
立ち上げ時および日常稼働時に発生しやすい不具合現象の診断と切り分けには、以下の症状別マトリクスを活用してください:
| 症状 | 主な発生原因 | 一次点検・対処手順 |
|---|---|---|
| 回転しない/唸り音が発生する | VFDパラメータ誤設定、欠相、配線断線、起動指令ソースの不一致。 | VFD設定値、U/V/W配線、運転起動信号、周波数指令、ケーブル導通をテスターで点検。 |
| 異常振動・高騒音/加工精度不良 | クランプ位置不良によるベアリング圧迫、摩耗、衝突痕、テーパ面汚れ、ツールホルダ密着不良。 | 指定クランプ範囲、テーパ面の清浄度、ツールホルダの状態、および衝突履歴を確認してください。 |
| 発煙または急激な過熱 | 冷却配管の詰まり、V/F設定の誤り、不適切な電圧、冷却液の高温、または過負荷が考えられます。 | 直ちに運転停止。冷却水流量を測定、VFD銘板設定を照合、必要に応じて巻線絶縁抵抗を測定。 |
| 起動・停止時にコレットナット/ホルダが緩む | 回転方向の誤り、減速時間が短すぎる設定。 | 回転方向を確認し、VFDと機械の許容範囲内で減速時間を延長してください。 |
| 起動後数秒でVFDがトリップ停止する | 内部結露・絶縁劣化、加速時間が極端に短い、過電流、モーター定数パラメータ不一致。 | 湿気が疑われる場合はスピンドルを乾燥させ絶縁測定、加速時間を延長し、銘板諸元を再登録。 |
ツールアンクランプ動作の専門的なトラブルシューティングは、ATCスピンドルツールアンクランプ故障診断ガイドを参照してください。振れ精度の測定と診断方法は、ATCスピンドル振れ測定・トラブルシューティングガイドに記載されています。
日常保守規律およびメーカー保証の保護
予防可能なスピンドル損傷の大部分は、切削粉の侵入、冷却の怠り、据付時の外筒変形、電気的マッチングの誤り、あるいは無理な過負荷運転に起因します:
精密機器としての慎重な取り扱い
スピンドルは超精密工作機械要素として扱ってください。輸送時や取り回し時は、テーパ穴、航空コネクタプラグ、センサ引き出し線、フロントベアリングシール部への衝撃や異物混入を徹底的に防止してください。
冷却液の清浄維持と流路管理
冷却液を定期的に交換し、冷却流路の詰まりを防いでください。冷却不良、冷却液の温度上昇、または流路の詰まりは、ベアリングの急速な過熱とモーター絶縁の破壊につながります。
指定サービス以外での分解禁止
ベアリング交換と内部グリースの整備は、有資格のサービス技術者が行ってください。無断で分解すると動的バランスが損なわれ、保証が無効になります。
許容加工負荷の限界遵守
切削負荷をスピンドルの設計上の許容範囲を超えて増やさないでください。過大な切込み、不適切な電圧、欠相、電源への直接接続、または不適合なインバータ設定は、電動スピンドルを永久に損傷させるおそれがあります。
よくある質問
ATCスピンドルモーターにベクトル制御を使用できますか?
いいえ。技術マニュアルではベクトル制御を使用しないよう繰り返し警告されています。必ずV/F制御を選択し、実際のスピンドル銘板記載値に厳密に従ってVFDを設定してください。
ATCスピンドルを商用電源に直接接続することは可能ですか?
いいえ。スピンドルを電源に直接接続しないでください。適切なVFDで駆動する必要があり、そうしないとモーター巻線が焼損するおそれがあります。
ATCのツールアンクランプには通常どの程度の空気圧が必要ですか?
マニュアルでは、確実な工具のアンクランプとクランプのために0.8 MPaが参考値として示されています。運転前に実際の空圧回路構成を確認してください。
スピンドル運転前に確認すべき冷却水流量はどのくらいですか?
機械構成に応じて5 L/min〜8 L/minの循環水量を推奨しています。適切な内径の配管を使用し、水質を清浄に保ち、流路の詰まりを防止してください。
新品または長期間保管していたスピンドルの慣らし運転はどのように行いますか?
低速から回転を開始し、15分ごとに6000 RPMずつ段階的に昇速させて最高回転数まで慣らし運転を行い、その間冷却状態、エア供給、VFDの挙動を監視してください。
関連する技術ガイド
CNCスピンドルウォームアップG-Cコードスクリプト
自動化されたウォームアップGコードでATCスピンドルベアリングを保護。12000-24000 RPMのステップランプスクリプト、熱平衡の説明、コールドスタートによる損傷の防止。
ATCスピンドルエア品質とFRLセットアップ
ATCスピンドルのドローバー錆びやベアリング故障を湿った圧縮空気から防止します。ISO 8573-1空気品質、FRL構成、冷凍式ドライヤ、フィルタチェーン設定。
CNCスピンドルメンテナンス:7 ATCアップタイム習慣
ATCスピンドルメンテナンスの7つの習慣を使用して、生産におけるテーパ精度、冷却、エア品質、工具バランス、振れ、ベアリング寿命を保護します。