Техническое резюме
- Запрещается использовать векторное управление. Настройте инвертор исключительно на скалярный режим В/F и строго следуйте паспортной табличке (шильдику) шпинделя по напряжению, номинальной частоте, максимальной частоте, об/мин и числу полюсов.
- Запрещается подключать шпиндель напрямую к сети переменного тока. Электрошпиндели ATC должны работать только через правильно подобранный преобразователь частоты (VFD).
- Закрепляйте шпиндель только в пределах лазерной маркировки зоны зажима, подавайте сухой и очищенный от пыли сжатый воздух и производите смену инструмента только после полной остановки вращения.
- Расход охлаждающей жидкости, давление воздуха, параметры ПЧ и сигналы датчиков положения должны быть проверены до первого рабочего цикла обработки.
Это сводное руководство по электрошпинделям с автоматической сменой инструмента (ATC) предназначено для производителей фрезерных станков с ЧПУ, специалистов по модернизации и инженеров по обслуживанию. Оно систематизирует рекомендации по безопасности, проверкам перед монтажом, механическому монтажу, электрическому подключению, пневматическому разжиму инструмента, охлаждению, настройке преобразователя частоты (VFD), поэтапной обкатке, обслуживанию и диагностике. Используйте его как инженерный справочник вместе с сертифицированной паспортной табличкой шпинделя с лазерной маркировкой и документацией на преобразователь частоты.
Краткие правила безопасности
В технических руководствах выделены четыре критически важных правила безопасности; их нарушение является основной причиной перегорания обмоток, повреждения подшипников, заклинивания механизма разжима инструмента и утраты гарантийного покрытия.
Используйте только управление V/F. Векторное управление или настройки повышенной эффективности векторного режима при неправильной конфигурации могут привести к перегоранию обмоток двигателя и утрате гарантийного покрытия.
Электрошпиндель ATC должен питаться через правильно подобранный преобразователь частоты (VFD); прямое подключение к сети переменного тока немедленно приведет к перегоранию обмоток двигателя.
Предупреждение — Пневматический разжим: Категорически запрещается нажимать кнопку ручной смены инструмента во время вращения вала. Срабатывание пневмоцилиндра на ходу приведет к заклиниванию шомпола, разрушению лепесткового захвата и гибели подшипников.
Внимание — Электробезопасность: Подключение должно производиться квалифицированным электротехническим персоналом. До подачи питания обязательно проверьте соответствие паспортной таблички, клемм VFD, защитного заземления (PE) и блокировок безопасности ЧПУ.
Входной контроль перед монтажом
Перед установкой шпинделя на станок выполните следующие проверочные процедуры. При обнаружении несоответствий, некомплектности или повреждений остановите работы до устранения причин:
Состояние упаковки и внешнего корпуса
Осмотрите упаковку и корпус шпинделя на наличие повреждений при транспортировке, следов ударов, деформированных разъемов, погнутых пневматических фитингов и царапин на конусе. Конус является высокоточной шлифованной поверхностью; обращайтесь с ним особенно осторожно и исключайте удары металла о металл.
Проверка лазерного шильдика (паспортной таблички)
Убедитесь, что параметры на лазерном шильдике соответствуют вашему заказу. Сверьте номинальное напряжение, мощность, номинальную частоту, максимальную частоту, номинальные обороты RPM, число полюсов, ток и режим управления со спецификацией станка и ПЧ.
Крепеж и комплектация
Проверьте все комплектные принадлежности, включая документацию, сертификаты качества, круглые электрические разъемы, пневматические фитинги, видимые винты и крепления цилиндра. До начала монтажа устраните все случаи отсутствия или ослабления деталей.
Параметры шильдика шпинделя для настройки VFD
Значения параметров в преобразователь частоты должны вноситься строго с физической паспортной таблички конкретного шпинделя. В таблице ниже описано назначение каждого параметра и правила его настройки:
| Параметр шильдика | Что определяет | Правило настройки |
|---|---|---|
| Поля таблички обозначают напряжение, мощность и ток, номинальную частоту, максимальную частоту и RPM, число полюсов и режим управления. | Выходное напряжение ПЧ и схема подключения | Строго по шильдику (обычно 220V или 380V в зависимости от модели). |
| Мощность и ток (Power & Current) | Выбор мощности ПЧ, нагрузка шкафа и уставка токовой защиты | Строго по шильдику: номинальный ток ПЧ должен соответствовать току мотора. |
| Номинальная частота (Rated Frequency) | Номинальная частота определяет частотную точку, соответствующую номинальному режиму работы двигателя. | Вводить точное значение с шильдика, не копируя данные других двигателей. |
| Максимальная частота и RPM (Max Frequency & RPM) | Максимальная частота и частота вращения определяют предельную скорость и верхний предел при вводе в эксплуатацию. | Устанавливать максимум ПЧ строго по шильдику и механическому лимиту станка. |
| Число полюсов (Pole Count) | Расчет скорости вращения и математическая модель мотора | Введите число полюсов, указанное на паспортной табличке шпинделя. |
| Режим управления (Control Mode) | Алгоритм формирования напряжения и частоты инвертором | Только скалярный режим V/F. Векторный режим категорически запрещен. |
Не копируйте таблицы параметров другой модели шпинделя без проверки каждого поля паспортной таблички. Несоответствие номинальной частоты или напряжения может привести к перегреву обмоток за несколько минут работы.
Правила механического монтажа
Неправильное крепление деформирует гильзу шпинделя и нарушает предварительный натяг прецизионных подшипников, вызывая чрезмерную вибрацию и преждевременный отказ даже при безупречном электрическом подключении.
1. Зажим строго в маркированной зоне
Крепите корпус шпинделя исключительно в пределах диапазона, обозначенного лазерной гравировкой на рубашке. Чрезмерное усилие затяжки или зажим за пределами зоны сминает внутреннюю геометрию, защемляет дорожки качения подшипников и вызывает лавинообразный перегрев.
2. Защита конуса и передней крышки
Оберегайте конус и переднюю конусную часть от случайных ударов инструментом и загрязнения. При горизонтальном монтаже подключите воздушную завесу передней конусной части, чтобы пыль, стружка и жидкостный туман не попадали в передние подшипники.
3. Чистота и сухость окружающей среды
Устанавливайте шпиндель вдали от скоплений влаги, прямого залива СОЖ и горючих материалов. Подаваемый сжатый воздух должен быть абсолютно сухим, осушенным и очищенным от масляного тумана и пыли.
4. Проверка ходов станка и зазоров безопасности
Перед окончательной затяжкой крепежных болтов проверьте диаметр корпуса, например 100 mm или 125 mm, ход оси Z, зазор у магазина инструментов, радиус изгиба кабельной цепи, прокладку шлангов охлаждения и зазоры пневмотрубок во всем рабочем пространстве станка.
Схема электрических, пневматических и гидравлических подключений
Перед первым пуском изучите эту схему подключения; окончательные соединения клемм и настройки параметров определяются паспортной табличкой шпинделя, руководством VFD и электросхемой станка.
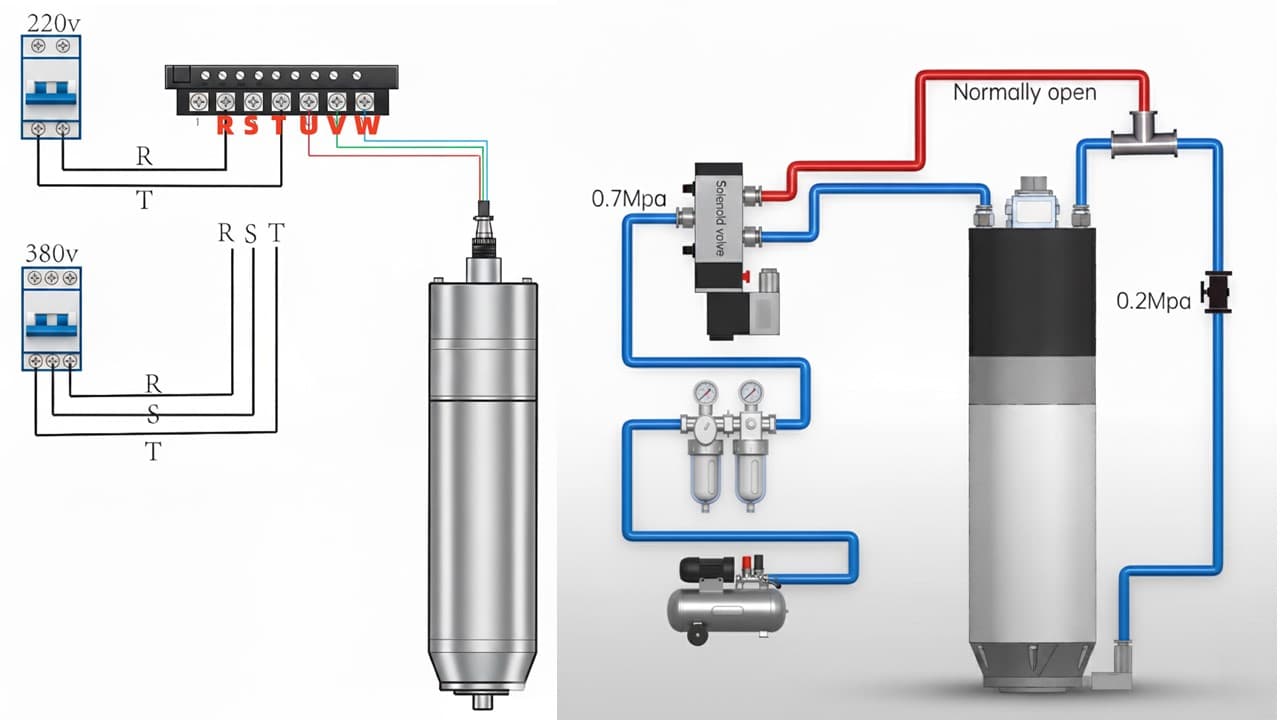 0,8 MPaЭлектромагнитный клапанНормально открытый
Открыть схему в полном размере
0,8 MPaЭлектромагнитный клапанНормально открытыйБазовая схема подключения силового кабеля, сигнальных цепей датчиков, пневморазжима и циркуляции охлаждающей жидкости.
Силовые линии от VFD к шпинделю
Шпиндель подключается исключительно к выходам ПЧ (U, V, W). Прямое подключение к электросети запрещено. Сопоставляйте контакты авиационного разъема и фазы строго по сертифицированной схеме.
Датчики контроля положения инструмента
Определите тип индуктивных датчиков: PNP (с плюсовым выходом) или NPN (с минусовым выходом). До подключения к ЧПУ проверьте питание 24V+, 24V- и сигналы зажатия/разжатия мультиметром.
Пневматическая система разжима инструмента
Подавайте чистый сухой воздух давлением 0.8 MPa через пятилинейный двухпозиционный (5/2) электромагнитный распределитель. Проверьте ручной разжим и зажим при неподвижном шпинделе.
Контур жидкостного охлаждения
Проверьте штуцеры входа и выхода, диаметр трубок, расход потока от 5 до 8 L/min, чистоту жидкости и отсутствие перегибов магистралей перед пуском.
Контрольный лист проверок перед первым включением
| Узел подключения | Требование руководства | Что проверить перед запуском |
|---|---|---|
| Выход VFD на шпиндель | Прямое включение в сеть запрещено; только скалярный режим V/F через ПЧ. | Проверьте U/V/W, заземление, напряжение, номинальную и максимальную частоты и число полюсов по фактической паспортной табличке. |
| Датчики состояния инструмента | Схема подключения PNP или NPN должна соответствовать входным платам ЧПУ. | Проверить 24V+, 24V- и логику сигналов разжима/зажима при остановленном шпинделе. |
| Пневморазжим инструмента | Сухой воздух 0.8 MPa и электромагнитный клапан 5/2. | До начала производства проверьте логику ручной кнопки и сигналы разжатого и зажатого инструмента. |
| Контур охлаждения | Правильно подключите вход и выход воды и поддерживайте расход 5–8 L/min, если этого требует конкретная конфигурация. | Перед длительной работой проверьте расход, отсутствие утечек, чистоту охлаждающей жидкости, изгибы трубок и температуру. |
Детали электрических и сигнальных соединений
Маркировка клемм зависит от производителя ПЧ и модели шпинделя. Всегда сверяйтесь со схемой вашей модификации, соблюдая следующие базовые правила:
Подключение силовых фаз VFD
Подключите фазы двигателя к клеммам U, V, W инвертора. В стандартных авиационных разъемах контакты 1, 2 и 3 соответствуют фазам U, V и W, а контакт 4 — защитному заземлению (PE). Для мощных модификаций сверяйтесь с распиновкой на шильдике.
Заземление и экранирование кабелей
Качественное заземление критично для безопасности персонала и подавления электромагнитных помех. Соедините заземляющий провод шпинделя с шиной заземления ПЧ, а шкаф подключите к контуру заземления цеха. Подробные рекомендации приведены в руководстве по экранированию помех EMI и заземлению VFD.
Подключение бесконтактных датчиков
Согласуйте логику датчиков PNP или NPN с требованиями контроллера. Обычно коричневый провод подключается к +24V DC, синий — к 0V DC, а черный или белый служит сигнальным выходом. До подключения к входам PLC проверьте мультиметром состояния зажатого и разжатого инструмента.
Разделение источников управляющих команд
Не путайте сбои параметров с ошибками монтажа. Независимо от того, задается ли скорость с панели, по аналоговому сигналу 0-10V или по Modbus RS485, перед поиском причин сбоя убедитесь, какой источник активен в настройках. См. руководство по управлению скоростью VFD: Modbus против 0-10V.
Проверка пневморазжима и системы охлаждения
Даже при завершенном электрическом подключении шпиндель ATC может быстро выйти из строя или потерять рабочие характеристики, если пневмолиния, электромагнитный клапан или контур охлаждения не готовы.
| Система | Норматив руководства | Что контролировать |
|---|---|---|
| Воздух пневморазжима | Давление воздуха должно достигать 0.8 MPa для надежного разжима и фиксации. | Измерять давление непосредственно у шпинделя; воздух должен быть сухим и очищенным. |
| Электромагнитный клапан | Применять распределитель 5/2 (5 портов, 2 положения) для логики цилиндра. | Подключить обе пневмолинии и проверить работу ручной кнопки перед пуском в работу. |
| Пневмо- и гидротрубки | Обычно применяются трубки 8 mm (для охлаждения стандартно 8 mm внешний / 6 mm внутренний диаметр). | Проверить калибр фитингов, радиусы изгибов и полное отсутствие подтеканий. |
| Расход охлаждения | Проверяйте расход охлаждающей воды в диапазоне от 5 L/min до 8 L/min в зависимости от конфигурации. | Проверять циркуляцию перед работой; не допускать засорения каналов рубашки. |
| Возврат при смене инструмента | После отпускания кнопки ручного разжима шпиндель должен вернуться в зажатое состояние. | Используйте обратную связь датчиков разжатого и зажатого инструмента, если этого требует магазин инструментов станка. |
Требования к подготовке воздуха приведены в руководстве по качеству воздуха и блокам FRL для шпинделей ATC. Расчет чиллера описан в руководстве по монтажу жидкостного охлаждения шпинделя.
Правила настройки параметров преобразователя частоты (VFD)
Параметры инвертора настраиваются строго по паспорту шпинделя, а не по непроверенным шаблонам от других станков:
Установите режим V/F. Не используйте векторное управление, режим повышенной эффективности векторного управления или допущения об автоматической настройке, если поставщик шпинделя прямо не подтвердил этот метод для данной модели.
Параметры строго по шильдику: Напряжение, номинальную частоту, максимальную частоту, обороты, ток и полюса вносите в точности с заводской таблички. Копирование настроек других моторов запрещено.
Руководства приводят время разгона и замедления от 10 до 15 секунд. Подбирайте значения с учетом реального VFD, станка и процесса, чтобы избежать перегрузки по току или ослабления крепления при пуске и остановке.
Если меню VFD предусматривает выбор типа двигателя, выберите высокоскоростной или частотно-регулируемый двигатель в соответствии с руководством VFD и рекомендациями поставщика шпинделя.
Полный перечень настроек инвертора доступен в руководстве по настройке параметров VFD для шпинделей ATC.
В этом разделе описаны поэтапный пуск и обкатка шпинделя.
Ввод в эксплуатацию должен последовательно подтвердить подачу воздуха, охлаждение, реакцию ПЧ, направление вращения и сигналы датчиков:
Шаг 1: Проверка готовности систем
До подачи команды вращения проверьте давление воздуха 0.8 MPa, расход охлаждающей жидкости 5–8 L/min, параметры VFD, непрерывность цепи заземления и источник команд контроллера.
Шаг 2: Проверка направления вращения
Кратковременно включите шпиндель на минимальных оборотах для проверки вращения. Стандартное направление — против часовой стрелки (CCW) при взгляде на торец инструмента сверху вниз. Убедитесь в совпадении с направлением режущих кромок фрезы.
Шаг 3: Ступенчатая обкатка подшипников
Для нового или долго простаивавшего шпинделя выполните обкатку: начните с минимальной скорости и ступенчато поднимайте обороты на 6000 RPM каждые 15 минут до достижения максимума. Для ежедневного прогрева перед сменой используйте управляющую G-code программу прогрева шпинделя ATC.
Шаг 4: Контроль звука, вибрации и температуры
При вводе в эксплуатацию немедленно остановите шпиндель при необычном шуме, запахе гари, температуре корпуса выше 50°C, нестабильных оборотах или любых отклонениях в работе механизма разжима инструмента.
Матрица поиска и устранения неисправностей
Используйте данную диагностическую таблицу для локализации неполадок при пусконаладке и эксплуатации:
| Признак неисправности | Вероятная причина | Первоочередные действия |
|---|---|---|
| Вал не вращается или шпиндель гудит | Неверные параметры ПЧ, обрыв фазы, повреждение кабеля или неверный источник команды пуска. | Проверить настройки ПЧ, кабель U/V/W, сигнал RUN, задание частоты и прозвонить жилы. |
| Повышенный шум или плохая точность обработки | Возможные причины: зажим подшипников из-за неправильного крепления, износ подшипников, столкновение, загрязнение конуса или неправильная посадка инструментальной оправки. | Проверить зону зажима, очистить конус, измерить биение оправки, проверить журнал аварий. |
| Дым или быстрый перегрев корпуса | Возможные причины: засорение охлаждающей магистрали, неправильные настройки V/F, неверное напряжение, высокая температура охлаждающей жидкости или перегрузка. | Немедленно остановите шпиндель, проверьте расход охлаждающей жидкости и параметры VFD по паспортной табличке, а при необходимости проверьте изоляцию. |
| Если гайка ослабляется при пуске или остановке, проверьте направление вращения и увеличьте время замедления в пределах, допускаемых VFD и станком. | Неправильное направление вращения или слишком короткое время торможения. | Убедиться в направлении вращения (CCW) и увеличить время торможения в ПЧ. |
| Аварийное отключение ПЧ через несколько секунд | Влага в обмотках/пробой изоляции, слишком быстрый разгон, перегрузка по току, сбой параметров. | При подозрении на влагу просушите и осмотрите шпиндель, увеличьте время разгона и повторно проверьте параметры по паспортной табличке. |
Узкоспециализированные методы диагностики узла разжима описаны в руководстве по устранению неисправностей механизма смены инструмента ATC. Методика контроля радиального биения приведена в руководстве по измерению биения шпинделя ATC.
Регламент обслуживания и сохранение гарантии
Большинство поломок шпинделей вызваны загрязнением, плохим охлаждением, механической деформацией при зажиме, ошибками электрики или перегрузками:
Бережное обращение с прецизионным узлом
Обращайтесь со шпинделем как с высокоточным прибором. При транспортировке и перемещении защищайте конусное отверстие, область электрического разъема, провода датчиков и переднюю подшипниковую часть от ударов и загрязнения.
Чистота охлаждающей жидкости и уход за рубашкой
Регулярно меняйте охлаждающую жидкость и не допускайте засорения каналов. Недостаточное охлаждение, высокая температура жидкости или забитые каналы приводят к быстрому перегреву подшипников и повреждению изоляции двигателя.
Ремонт только в авторизованном сервисе
Замену подшипников и обслуживание внутренней консистентной смазки должны выполнять квалифицированные сервисные специалисты. Несанкционированная разборка нарушает динамическую балансировку и аннулирует гарантию.
Соблюдение режимов резания
Не превышайте расчетные пределы режущей нагрузки шпинделя. Чрезмерная глубина резания, неправильное напряжение, потеря фазы, прямое подключение к электросети или несогласованные настройки VFD могут необратимо повредить электрошпиндель.
Часто задаваемые вопросы
Можно ли использовать векторное управление для шпинделя ATC?
Нет. В технических руководствах неоднократно подчеркивается запрет на векторное управление. Используйте только скалярный режим В/F и настраивайте инвертор в строгом соответствии с паспортной табличкой шпинделя.
Можно ли подключить шпиндель ATC напрямую к электросети?
Нет. Прямое подключение к электросети категорически запрещено. Двигатель должен питаться только от согласованного частотного преобразователя (VFD), иначе обмотки мгновенно сгорят.
Какое давление воздуха требуется для пневматического разжима инструмента ATC?
В руководствах указано давление 0,8 МПа для надежного разжима и зажима инструмента; перед эксплуатацией проверьте фактическую схему пневматической системы.
Какой расход охлаждающей жидкости необходим перед запуском шпинделя?
В зависимости от мощности и конфигурации требуется поток от 5 L/min до 8 L/min. Используйте подходящие трубки, следите за чистотой теплоносителя и не допускайте засорения каналов.
Как правильно проводить обкатку нового или долго не работавшего шпинделя?
Начните с минимальной скорости, затем увеличивайте частоту вращения на 6 000 об/мин каждые 15 минут до достижения максимума, непрерывно контролируя охлаждение, подачу воздуха и параметры ПЧ.
Связанные категории
Связанные инженерные руководства
ЧПУ Скрипт прогрева шпинделя G-код
Почему холодный запуск высокоскоростного шпинделя на 24 000 об/мин разрушает подшипники. Готовые к использованию G-код скрипты прогрева, принципы теплового равновесия и ежедневная дисциплина эксплуатации шпинделей ATC с керамическими и стальными подшипниками.
ATC Качество воздуха для шпинделя и настройка FRL
Как влага и масляное загрязнение разрушают тяги, тарельчатые пружины и подшипники шпинделей ATC. Рассматриваются стандарты качества воздуха ISO 8573-1, конфигурация узла FRL, рефрижераторные осушители и правильная организация цепи фильтрации.
ЧПУ Обслуживание шпинделя: 7 ATC привычки бесперебойной работы
Семь ежедневных, еженедельных и ежемесячных привычек техобслуживания, которые предотвращают отказ подшипников шпинделя ATC, коррозию, ухудшение радиального биения и перегрев. Практический чек-лист техобслуживания для операторов фрезерных станков с ЧПУ и менеджеров цеха.