Teknisk sammanfattning
- Använd inte vektorstyrning. Ställ in frekvensomformaren på V/F-styrning och följ spindelns faktiska märkskylt för spänning, märkfrekvens, maxfrekvens, varvtal och poltal.
- Anslut inte spindeln direkt till elnätet. ATC-spindelmotorer måste alltid drivas via en korrekt anpassad VFD.
- Montera endast spindeln inom det markerade spännområdet, håll tryckluften torr och dammfri, och stanna spindeln helt före verktygslossning.
- Kylvätskeflöde, lufttryck, VFD-parametrar och givarkablage måste kontrolleras före den första produktionskörningen.
Denna sammanställda användarmanual för motorspindel med automatisk verktygsväxlare (ATC) är utformad för maskinbyggare, eftermonteringsteam och underhållsingenjörer. Den strukturerar de viktigaste driftsättningsanvisningarna från tillverkarens tekniska dokumentation i ett tydligt arbetsflöde: säkerhetsgränser, ankomstkontroll, mekanisk installation, elektrisk kabeldragning, pneumatisk verktygslossning, kylsystem, anpassning av frekvensomformare (VFD), stegvis inkörning, underhållsvanor och feldiagnostik. Använd manualen som teknisk referens tillsammans med spindelns certifierade lasermärkskylt och dokumentationen för din VFD.
Viktiga säkerhetsregler
De tekniska anvisningarna understryker upprepade gånger fyra kritiska säkerhetsgränser. Att ignorera dessa regler är den främsta orsaken till brända lindningar, lagerskador, kärvande dragstänger och förverkad garanti:
Varning — Styrläge: Använd uteslutande V/F-styrning. Vektorstyrning eller vektoroptimerade inställningar kan vid felaktig konfiguration bränna motorlindningarna och göra garantin ogiltig.
Varning — Strömförsörjning: En spindelmotor med automatisk verktygsväxlare (ATC) måste drivas via en korrekt anpassad frekvensomformare (VFD). Direkt anslutning till elnätet bränner omedelbart motorns lindningar.
Varning — Pneumatisk lossning: Tryck aldrig på den manuella verktygsväxlingsknappen medan spindeln roterar. Att aktivera pneumatisk lossning under rotation blockerar dragstången, förstör griparna och totalförstör spindellagren.
Försiktighet — Elsäkerhet: Elarbeten får endast utföras av kvalificerad personal. Kontrollera alltid spindelns märkskylt, VFD-anslutningar, jordning och styrsystemets säkerhetsspärrar innan systemet spänningssätts.
Inspektion före installation
Utför dessa kontroller innan spindeln monteras i maskinen. Om avvikelser, saknade tillbehör eller transportskador upptäcks ska installationen avbrytas tills problemet åtgärdats:
Förpackning och spindelns skick
Spindelns kona är en precisionsslipad yta; hantera den mycket varsamt och undvik metallslag mot metall.
Verifiering av lasermärkskylt
Bekräfta att uppgifterna på den lasergraverade märkskylten stämmer överens med beställningen. Kontrollera märkspänning, uteffekt, märkfrekvens, maximal frekvens, märkvarvtal (RPM), poltal, märkström och styrläge gentemot maskinen och VFD-dimensioneringen.
Fästelement och tillbehör
Kontrollera alla medföljande tillbehör: dokumentation, kvalitetscertifikat, elektriska kontaktdon, pneumatikanslutningar samt synliga skruvar och cylinderfästen. Åtgärda lösa eller saknade delar före montering.
Avläsning av spindelns märkskylt före VFD-inställning
De slutgiltiga parametrarna för omformaren måste hämtas direkt från spindelns fysiska märkskylt. Tabellen nedan visar vad respektive märkskyltpost styr och hur den bestämmer driftsättningen:
| Märkskyltpost | Vad den avgör | Inställningsregel |
|---|---|---|
| Spänning | VFD-utspänning och dimensionering | Följ märkskylten, vanligen 220V eller 380V beroende på modell. |
| Effekt och ström | VFD-storlek, elskåpsbelastning och överströmsskydd | Följ märkskylten och matcha omformarens märkström med motorn. |
| Märkfrekvens | Frekvenspunkten för motorns nominella driftkarakteristik | Använd värdet från spindelns märkskylt istället för att kopiera från andra modeller. |
| Maximal frekvens och RPM | Maximal hastighetsgräns och tak för driftsättning | Ställ in VFD-maxvärdet efter märkskylten och maskinens gränser. |
| Poltal | Hastighetsberäkning och motorstyrningslogik | Ange det exakta poltal som står på märkskylten. |
| Styrläge | VFD-regleringsmetod | Använd V/F-styrning. Använd inte vektorstyrning. |
Kopiera aldrig parameterblad från en annan spindelmodell utan att kontrollera alla fält på märkskylten. Felaktig märkfrekvens eller spänning kan överhetta motorlindningarna på några minuter.
Mekaniska installationsriktlinjer
Felaktig mekanisk fastspänning deformerar spindelhylsan och klämmer precisionslagrens förspänning, vilket ger kraftiga vibrationer och haveri även om elarbetet är perfekt:
1. Spänn endast inom det markerade området
Montera spindeln uteslutande inom det markerade spännområdet på spindelhuset. För hård åtdragning eller fastspänning utanför zonen deformerar cylindern, klämmer lagerbanorna och leder till snabb överhettning.
2. Skydda konan och den främre konytan
Hantera spindeln varsamt och skydda precisionsytor från verktygsslag och spånor. Vid horisontell montering måste den främre luftspärren anslutas för att hindra kylvätskedimma och partiklar från att tränga in i de främre lagren.
3. Upprätthåll rena och torra omgivningsförhållanden
Installera spindeln på säkert avstånd från stående vätska, direkt kylvätskespolning och brandfarliga ämnen. Se till att tryckluften till spindeln är helt torr, filtrerad samt fri från olja och partiklar.
4. Verifiera maskinens rörelseområde och frigång
Kontrollera spindelns diameter (t.ex. 100 mm eller 125 mm), Z-axelrörelse, frigång till verktygsmagasinet, kabelkedjans böjradie och slangdragning i hela arbetsområdet före slutlig åtdragning.
Översiktskarta över el-, pneumatik- och kylanslutningar
Gå igenom denna samlade anslutningsöversikt före första start. Spindelns faktiska märkskylt, VFD-manualen och maskinens kopplingsschema bestämmer de slutliga plintanslutningarna och parameterinställningarna.
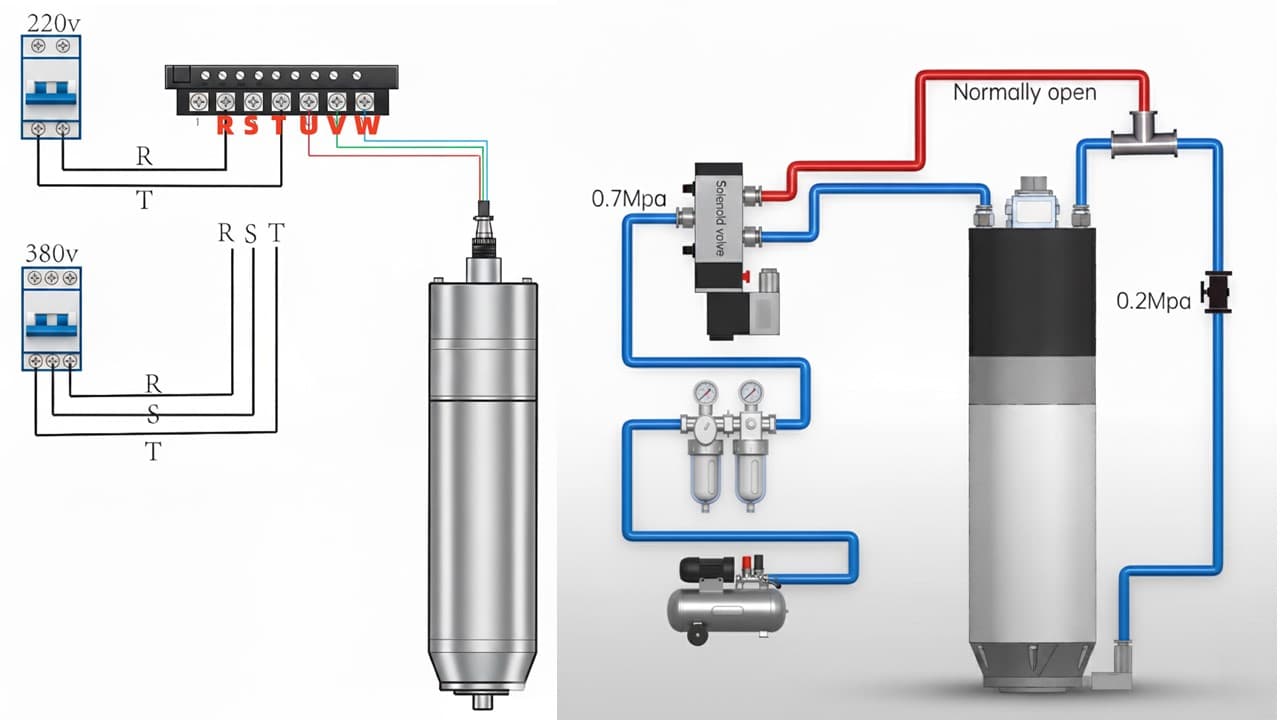 0,8 MPaMagnetventilNormalt öppen
Visa diagrammet i full storlek
0,8 MPaMagnetventilNormalt öppenReferensschema för spindelns kraftkabel, signalkablage, pneumatisk verktygslossning och kylvätskekrets.
VFD till spindelns kraftledningar
Spindeln måste anslutas till omformarens utgångsplintar (U, V, W) och får aldrig kopplas direkt till elnätet. Följ kontaktstiften och fasordningen noggrant enligt det certifierade kopplingsschemat.
Induktiva givare för verktygsstatus
Kontrollera om närhetsgivarna är PNP (strömgivande utgång) eller NPN (strömupptagande utgång). Verifiera 24V+, 24V- och utgångssignalerna för lossat och fastspänt verktyg innan de ansluts till CNC-styrsystemet eller verktygsmagasinets sekvenslogik.
Pneumatisk verktygslossning
Mata ren, torr tryckluft reglerad till 0.8 MPa via en 5/2-vägs magnetventil. Testa manuell lossning och låsning noggrant medan spindeln står helt stilla.
Kylvätskans cirkulationsslinga
Bekräfta in- och utlopp, slangdimension, ett flöde på 5 till 8 L/min, ren kylvätska och fria passager utan veck eller blockeringar före drift.
Checklista för anslutningar före start
| Anslutningspunkt | Riktlinje | Kontroll före start |
|---|---|---|
| VFD-utgång till spindel | Koppla aldrig direkt till elnätet; använd V/F-styrning via anpassad VFD. | Verifiera U/V/W, jordning, spänning, märkfrekvens, maxfrekvens och poltal på märkskylten. |
| Givare för verktygsstatus | PNP- eller NPN-kablage måste matcha styrsystemets digitala ingångar. | Bekräfta 24V+, 24V- samt signaler för öppen/låst hållare med spindeln stillastående. |
| Pneumatisk lossning | Använd torr luft vid 0.8 MPa och en 5/2-vägs magnetventil. | Testa den manuella knappens logik och status för både lossat och fastspänt verktyg före produktionsstart. |
| Kylslinga | Anslut vatteninlopp och -utlopp korrekt och håll ett flöde på 5–8 L/min där den aktuella konfigurationen kräver det. | Kontrollera flöde, läckage, kylvätskans renhet, slangböjar och temperatur före längre drift. |
Detaljer om el- och signalkablage
Plintbeteckningar varierar mellan olika omformarmärken och spindelmodeller. Följ alltid modellens specifika schema och dessa grundläggande principer:
VFD-utgångsanslutning
Anslut spindelmotorns faser till VFD-plintarna U, V och W. I vanliga kontaktutföranden motsvarar stift 1, 2 och 3 faserna U, V och W, och stift 4 är skyddsjord (PE). Vid större byggstorlekar eller konfigurationer med hög ström ska märkskyltens stiftschema kontrolleras innan ledningarna ansluts.
Jordning och kabeldisciplin
Korrekt jordning är avgörande för personsäkerhet och störningsundertryckning. Anslut spindelns jordterminal direkt till omformarens jordskena och anslut elskåpet till byggnadsjord. För utförliga riktlinjer gällande skärmning och jordning, se guiden om VFD EMI-avskärmning och jordning.
Givarkablagets logik för induktiva givare
Kontrollera om styrsystemet kräver PNP- eller NPN-logik. Vanliga ledarfärger är brun (+24V DC), blå (0V DC) och svart/vit (utgångssignal). Mät signalstatus för spänt och lossat verktyg med en multimeter innan anslutning till PLC-ingångar.
Åtskillnad av styrsystemets kommandokällor
Förväxla inte parameterfel med kablagefel. Oavsett om varvtalet styrs från manöverpanel, 0-10V analogsignal eller Modbus RS485-kommunikation ska den aktiva källan bekräftas före felsökning. Mer information finns i guiden om varvtalsstyrning med Modbus respektive 0–10 V.
Kontroll av pneumatisk verktygslossning och kylsystem
Även om det elektriska kablaget är felfritt tar en ATC-spindel snabbt skada om tryckluften, magnetventilen eller kylsystemet inte är redo:
| System | Manualens krav | Vad som ska verifieras |
|---|---|---|
| Lossningsluft | Lufttrycket måste nå 0.8 MPa för pålitlig lossning och fastspänning. | Mät trycket vid spindeln och håll tryckluften torr och dammfri. |
| Magnetventil | Använd en 5/2-vägs magnetventil för lossningskolvens styrning. | Anslut båda luftslangarna och testa manuell knappfunktion före drift. |
| Luft- och vattenslangar | Manualerna anger 8 mm slangar (kylvatten: 8 mm ytter- / 6 mm innerdiameter). | Verifiera dimensioner, böjradier och läckagefri anslutning. |
| Kylflöde | Vattenflödet bör kontrolleras inom 5–8 L/min beroende på konfigurationen. | Verifiera flödet före körning och håll vätskan ren för att förhindra stopp. |
| Verktygsväxlingsstatus | Manuell lossning måste återgå till spänt läge när knappen släpps. | Använd givarsignaler för lossat och fastspänt verktyg där maskinens verktygsmagasin kräver det. |
Krav på ren tryckluft specificeras i guiden om ATC-spindelns luftkvalitet och FRL-enhet. Dimensionering av kylaggregat beskrivs i guiden för vattenkylning av spindel.
Anvisningar för VFD-parameterinställning
Ställ in frekvensomformaren strikt efter spindelns fysiska märkskylt och aldrig från overifierade parameterlistor från andra maskiner:
Använd V/F-styrning: Ställ in styrläget på V/F. Använd inte vektorstyrning, vektoroptimerade driftlägen eller automatisk motorinställning om inte spindelleverantören uttryckligen bekräftar metoden för just denna modell.
Följ märkskylten för elektriska värden: Ställ in motorspänning, märkfrekvens, maximal frekvens, RPM, ström och poltal enligt den faktiska skylten. Återanvänd inte parametrar från andra modeller.
Välj försiktigt anpassade accelerations- och retardationstider: Manualerna anger 10 till 15 sekunder för acceleration och retardation. Välj värden som passar den aktuella VFD
, maskinen och processen för att undvika överström eller lossning vid start och stopp.
Välj vid behov en höghastighetsmotor eller en motor med variabel frekvens: Om VFD-menyn innehåller val av motorkategori ska valet följa VFD-manualen och spindelleverantörens anvisningar.
En fullständig checklista för driftsättning av omformare finns i guiden om inställning av VFD-parametrar för ATC-spindel.
Stegvis start- och inkörningsprocedur
Driftsättningen ska verifiera pneumatik, kylkrets, VFD-funktion, rotationsriktning och givarlogik genom en kontrollerad och stegvis sekvens:
Steg 1: Systemverifiering före drift
Innan motorn startas ska pneumatiskt tryck (0.8 MPa), aktivt kylflöde (5-8 L/min), VFD-parametrar, jordning och styrsystemets kommandokälla verifieras.
Steg 2: Bekräfta rotationsriktning
Kör spindeln på mycket lågt varvtal för att bekräfta rotationsriktningen. Standardkonfigurationen roterar moturs (CCW) sett uppifrån mot verktygsnosdelen. Verifiera att riktningen matchar dina skärverktyg innan varvtalet höjs.
Steg 3: Gradvis hastighetsökning
För nya eller länge oanvända spindlar ska en lugn inkörning göras: starta på låg hastighet och öka med 6000 RPM var 15
minut tills maxhastighet nås. För daglig produktionsuppvärmning, se G-kodskript för uppvärmning av ATC-spindel.Steg 4: Övervaka ljud, vibrationer och temperatur
Stanna omedelbart om det under driftsättningen uppstår onormalt ljud, bränd lukt, för hög temperatur i spindelhuset (> 50 °C), ojämnt varvtal eller avvikande verktygslossning.
Felsökningsmatris
Använd denna symptombaserade felsökningstabell för att snabbt isolera driftstörningar:
| Symptom | Trolig orsak | Första kontroll |
|---|---|---|
| Roterar inte eller brummar bara | Felaktiga VFD-parametrar, fasbortfall, kabelskada eller fel kommandokälla. | Kontrollera VFD-inställning, U/V/W-kablage, startkommando, frekvensreferens och kablar. |
| Högt buller eller dålig precision | Klämning deformerar lager, slitna lager, kollision, smutsig kona eller dålig hållaranliggning. | Kontrollera spännområdet, rengör konan, inspektera verktygshållare och krockhistorik. |
| Rökutveckling eller överhettning | Blockerad kylning, fel V/F-kurva, fel spänning, hög kylvätsketemperatur eller överbelastning. | Stanna omedelbart, kontrollera kylflödet, verifiera VFD-inställningarna mot märkskylten och kontrollera isoleringen vid behov. |
| Muttern lossnar vid start eller stopp. | Fel rotationsriktning eller för kort retardationstid. | Bekräfta rotationsriktningen och öka retardationstiden inom både VFD och maskinens gränser. |
| Löser ut efter några sekunder | Fukt i lindning/låg isolation, för kort accelerationstid, överström eller parameterfel. | Torka och mät spindeln vid misstanke om fukt, förläng accelerationstid och kontrollera skylt. |
För isolering av fel i verktygslossningsmekanismen, se felsökningsguiden för ATC-verktygslossning. Metoder för mätning av rundgångsfel finns i guiden för mätning och felsökning av spindelkast.
Underhållsvanor och garantiskydd
De flesta spindelfel som kan förebyggas orsakas av föroreningar, försummad kylning, deformation vid montering, felaktig elektrisk anpassning eller osäker användning.
Precisionshantering
Behandla spindeln som ett finmekaniskt precisionsinstrument. Skydda konhålet, luftdon, givarkablar och främre lagerdel mot slag och smuts under transport och hantering.
Kylvätskans renhet och kanalunderhåll
Byt kylvätskan regelbundet och förhindra att kylkanalerna sätts igen. Bristfällig kylning, för hög kylvätsketemperatur eller blockerade kanaler leder till snabb lageröverhettning och skador på motorisoleringen.
Endast auktoriserad service
Lagerbyten och smörjning måste utföras av utbildade servicetekniker. Obehörig isärtagning förstör den dynamiska balanseringen och gör garantin ogiltig.
Bearbetningsbelastningens gränser
Öka inte skärbelastningen över spindelns konstruktionsgränser. För stort skärdjup, felaktig spänning, fasbortfall, direkt nätanslutning eller felaktiga VFD-inställningar kan skada motorspindeln permanent.
Vanliga frågor
Kan jag använda vektorstyrning på en ATC-spindelmotor?
Nej. Manualerna varnar upprepade gånger för vektorstyrning. Använd V/F-styrning och konfigurera omformaren strikt enligt spindelns faktiska märkskylt.
Kan en ATC-spindel anslutas direkt till elnätet?
Nej. Anslut inte spindeln direkt till elnätet. Den måste drivas via en lämplig frekvensomformare (VFD), annars kan motorlindningarna brännas.
Vilket lufttryck krävs normalt för ATC-verktygslossning?
Manualerna anger 0.8 MPa för pålitlig verktygslossning och fastspänning. Bekräfta den faktiska pneumatiska layouten före drift.
Vilket kylflöde ska kontrolleras innan spindeln körs?
Manualerna anger 5 L/min till 8 L/min beroende på konfiguration. Använd lämpliga slangar, håll kylvätskan ren och förhindra blockerade kylkanaler.
Hur ska en ny eller länge oanvänd spindel köras in?
Börja vid låg hastighet och öka med 6000 RPM var 15:e minut tills maximal driftshastighet uppnås, samtidigt som kylning, lufttillförsel och omformare övervakas.
Relaterade kategorier
Relaterade produkter
Relaterade tekniska guider
CNC Spindeluppvärmning G-C-skript
Varför kallstart av en höghastighetsspindel vid 24000 RPM förstör lager. Färdiga G-kodsskript för uppvärmning, principer för termisk jämvikt och daglig driftssed för ATC-spindlar med keramiska och stållager.
ATC Spindelns luftkvalitet och FRL-installation
Hur fukt och oljeföroreningar förstör ATC-spindeldragstänger, skivfjädrar och lager. Behandlar luftkvalitetsstandarder ISO 8573-1, konfiguration av FRL-enhet, kyltorkar och korrekt uppsättning av filtreringskedja.
CNC spindelunderhåll: 7 ATC drifttidsvanor
Sju dagliga, veckovisa och månatliga underhållsvanor som förhindrar ATC-spindellagerfel, rost, försämring av rundgång och överhettning. En praktisk underhållschecklista för CNC-routeroperatörer och verkstadschefer.